快速解答
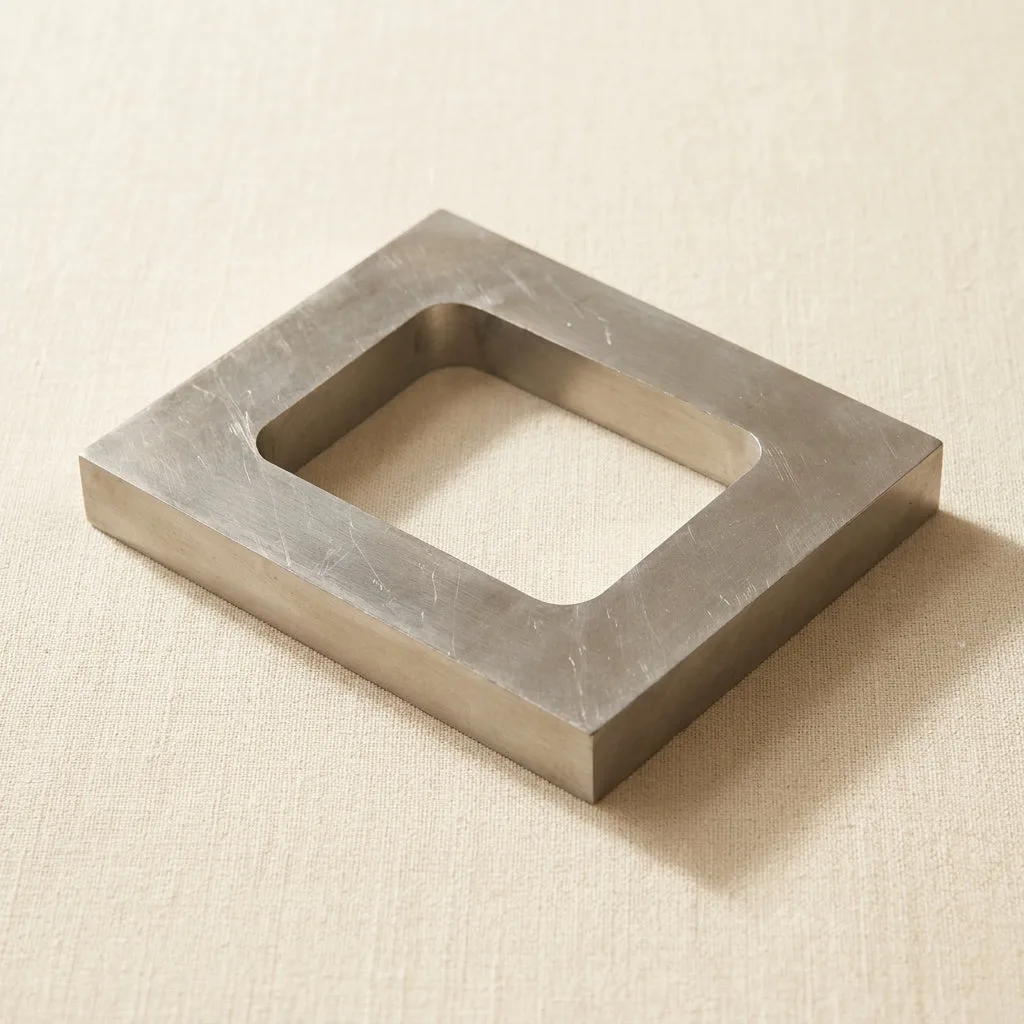
硫化模具框架是金屬塊,在加熱加壓下將生橡膠固化為可重複使用的模具。對於大多數中小型珠寶零件,一個單腔鋁製框架,厚度約為 5/8 英吋,放置在硫化機的熱板之間,能將橡膠包覆其中,使熱量均勻傳導。搭配石墨坩堝進行潔淨熔煉,以及壓縮鉗用於精細配件。
硫化模具框架的實際作用
框架不僅是容器。它決定了橡膠塊的厚度,進而控制硫化機施加於主模型的壓力。若框架太薄,橡膠可能無法填滿精細細節;若太厚,則可能需要更長的固化時間或更高的壓力,超出壓機能力。實心鋁製框架經機械加工,平面平整,能均勻傳熱且抗變形,使模具在多次循環中保持尺寸穩定。
準備主模型與橡膠
使用軟刷和除油劑清潔主模型。任何殘留物、指紋油或拋光劑都會轉移到橡膠中,並在蠟注射時顯現為表面缺陷。對於單腔框架,需要足夠的生橡膠來填充框架腔體,並留出少量多餘部分,在壓力下溢出。將橡膠切成能鬆散圍繞模型的片狀,不要塞得太緊。橡膠在固化前需要流動空間。
裝載框架並關閉壓機
將框架下半部放在下熱板上。將主模型居中放置,澆口朝向蠟流動的方向。在模型周圍和上方填入橡膠,然後蓋上框架上半部。緩慢關閉壓機。若猛然關閉,橡膠可能使模型偏移中心。將熱板合攏至接觸框架,然後施加橡膠製造商建議的壓力。大多數珠寶橡膠的固化溫度在 150°C 至 160°C 之間,但務必遵循橡膠附帶的數據表。
固化、冷卻與開模
在整個固化時間內保持溫度和壓力。不要提前打開壓機檢查進度;部分固化的橡膠在分離框架時會撕裂。固化完成後,關閉加熱,讓框架在壓力下冷卻至觸感溫熱而非燙手。打開熱框架會使模腔變形。冷卻後,輕輕分開框架兩半。橡膠應能輕微施力即可從鋁材上脫離。若黏住,可用薄刮刀在接縫處輔助,但切勿撬動模腔面。
切割澆口並測試模具
取出橡膠塊後,從模腔到橡膠塊邊緣切割一條乾淨的澆道。使用鋒利的手術刀和穩定的手能獲得最佳效果。澆道應足夠寬以讓蠟流動,但不可過寬以免削弱模具。以蠟的建議溫度和壓力注射蠟來測試模具。若蠟注射不足,可能是澆道太窄或模具太冷。若出現毛邊,則注射壓力過高或模具兩半夾緊不均。
橡膠模具設置步驟
- 清潔主模型: 使用軟刷和除油劑去除所有油脂、拋光殘留物和灰塵。讓其完全乾燥。 任何污染物都會轉移到橡膠中,並在每次蠟注射時顯現。
- 將橡膠和模型裝入框架: 將模型居中,在周圍填入生橡膠片,蓋上框架上半部。不要將橡膠塞得太緊。 橡膠在固化前需要流動空間;塞得太緊會導致空洞。
- 緩慢關閉壓機並加熱: 將熱板合攏至接觸框架,然後施加建議壓力。加熱至橡膠製造商的固化溫度。 猛然關閉壓機會使模型偏移中心。遵循橡膠數據表,而非猜測。
- 完全固化,然後在壓力下冷卻: 在整個固化時間內保持溫度和壓力。關閉加熱,讓框架冷卻至溫熱而非燙手,再打開。 提前打開會撕裂橡膠;打開熱框架會使模腔變形。
- 切割澆口並測試: 取出橡膠塊,使用鋒利手術刀切割乾淨的澆道,並以建議溫度和壓力注射蠟。 注射不足表示澆道太窄或模具太冷;毛邊表示注射壓力過高或夾緊不均。
支援此流程的工具
- 硫化模具框架,單腔 — 鋁製,4 × 4-7/8 英吋,厚度 5/8 英吋: 單腔鋁製框架,4 × 4-7/8 英吋,厚度 5/8 英吋,經機械加工平面平整。5/8 英吋厚度適用於中小型鑄造零件,平整平面有助於熱量均勻傳導至橡膠塊。
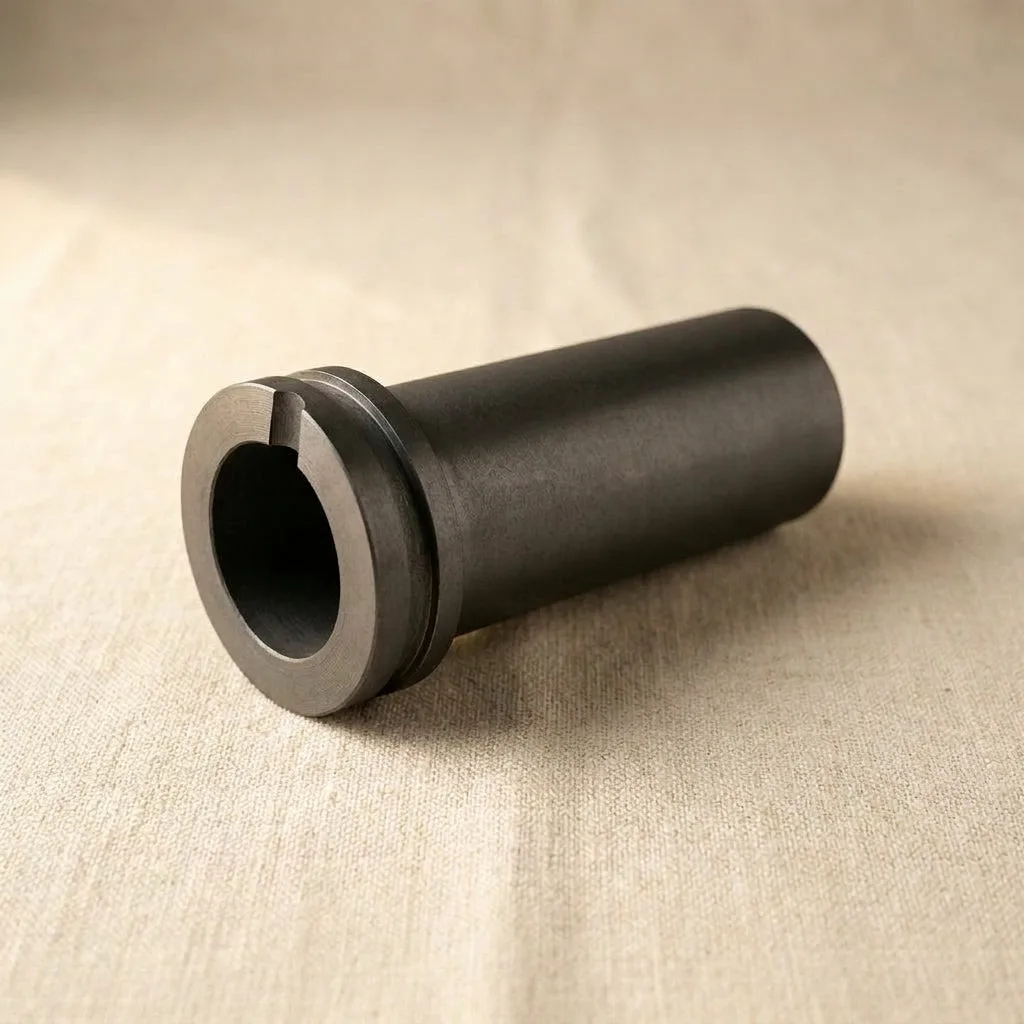
- 熔煉坩堝,1 公斤石墨 — 金、銀與銅鑄造,黑色: 1 公斤石墨坩堝,帶凹槽環和整合澆口,適用於金、銀和銅。潔淨熔煉對於鑄造蠟模至關重要;凹槽環提供夾鉗牢固抓握,澆口控制澆注。
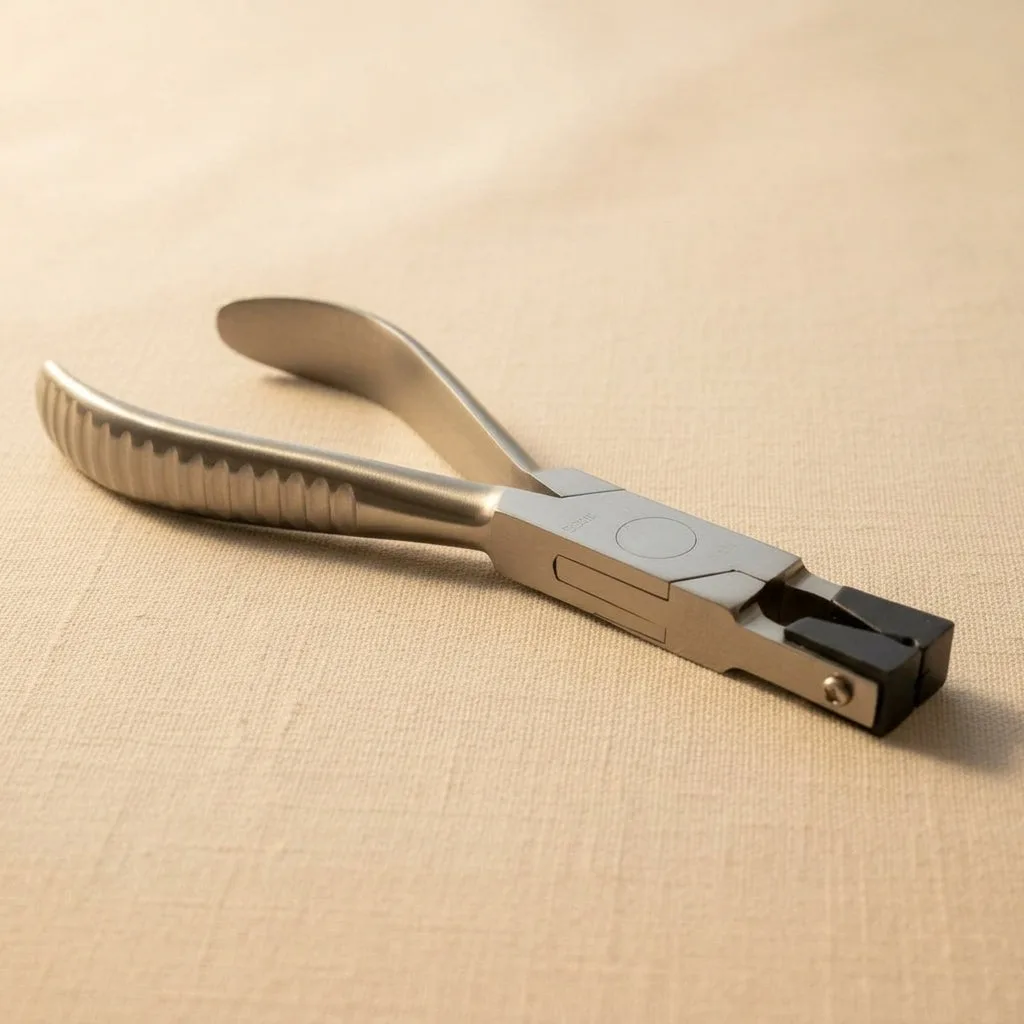
- 無框壓縮鉗 — 5.5 英吋不鏽鋼,光學、珠寶與模型工作: 5.5 英吋不鏽鋼壓縮鉗,帶不傷工件鉗口嵌件和箱形接頭結構。適用於安裝無框眼鏡或精密珠寶配件,在鑽孔點提供可控壓力,防止破裂。