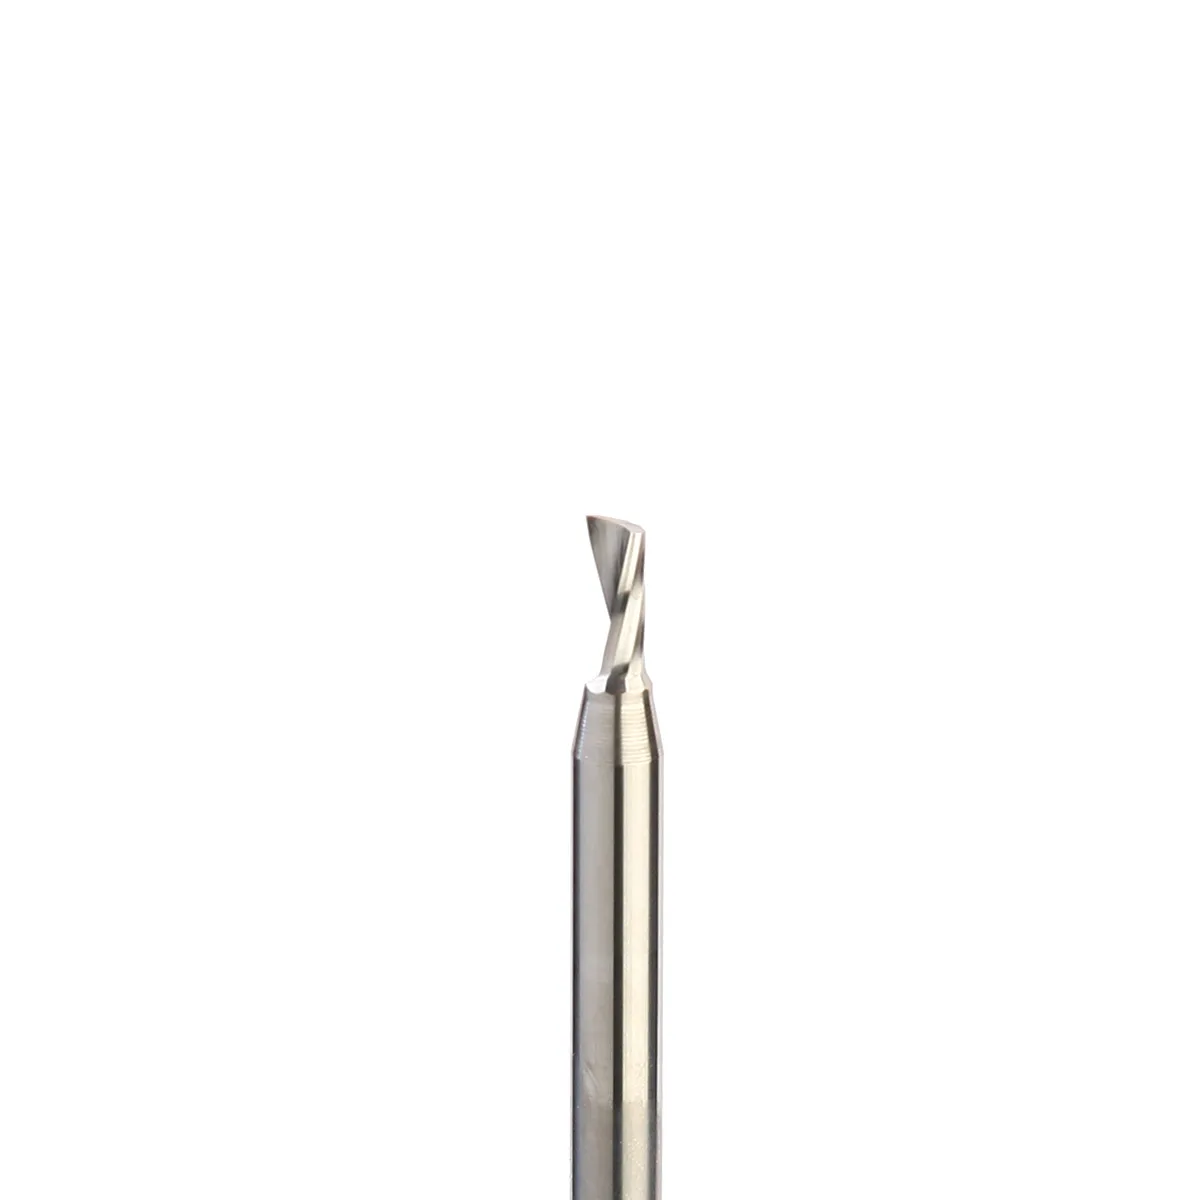
快速解答
大多數 CNC 雕刻刀具斷裂都來自四個可修正的原因:每次走刀深度過深、進給速度與轉速不適合材料、刀具夾持不良或偏擺,以及切屑無法排出。在購買新刀具之前,先修正與您斷裂模式相符的原因。
斷裂模式會告訴您應優先修正哪個原因
刀具失效的位置比斷裂聲響大小更重要。刀尖乾淨地剪切斷裂,指向切削負荷;而刀柄較高處斷裂,則指向夾持或對位問題。刀具變鈍後才斷裂,指向熱量與磨損。先判讀模式,可避免您同時調整五項設定。
- 尖端在一次走刀中斷裂:每次走刀的深度或進給速率對尖端直徑而言過於激進。
- 在切削刃上方斷裂:刀具滑動、觸底或運轉時偏擺過大。
- 尖端變藍或快速變鈍:主軸轉速過高,或切屑在溝槽中被重複切削。
- 僅在狹窄角落斷裂:方向變換使小型尖端過載。
每次走刀的深度是多數人設定錯誤的參數
小型刀尖的截面積很小,因此承受側向負載的能力較差。如果您使用 0.062 英吋的刀尖,在一次走刀中切削 1/8 英吋深,刀尖所承受的工作量遠超過其設計負荷。請以較小的增量逐步下刀,讓主軸進行切削,而不是強行將刀具推入材料中。
偏擺和夾持問題看起來像是劣質刀具
如果刀具沒有完全筆直地安裝在夾頭或刀柄中,每次旋轉都會彎曲,導致刀柄疲勞,最終斷裂。請檢查刀柄是否清潔、完全安裝到位,並按照刀柄製造商的規格鎖緊。在頂部裝載的雕刻機上,黃銅刀具旋鈕設定切削深度,因此請在主軸啟動前確認深度已鎖定。
何時停止故障排除並更換工具
如果您已修正深度、進給、速度和固定方式,但鑽頭仍然斷裂,則該作業可能對小直徑工具要求過高。0.062 英吋的尖端不適合深口袋或硬質材料。請升級至更大的尖端直徑或不同的溝槽數,而不是繼續更換斷裂的鑽頭。
症狀到原因診斷
- 尖端在第一次通過時斷裂: 減少每次切削深度並降低進給速度,直到刀尖能承受完整切削。如果在淺深度下仍然斷裂,表示刀尖直徑對該材料而言太小。 如果刀尖在半深度時能承受,但在全深度時斷裂,則深度設定是原因。
- 在切削刃上方發生斷裂: 停止主軸,移除刀具,清潔刀柄和夾頭,將刀具完全重新安裝,並按照規格重新鎖緊。重新啟動前檢查偏擺。 刀柄出現摩擦痕跡確認是夾持問題,而非刀具不良。
- 尖端在斷裂前變色或變鈍: 降低主軸轉速並改善排屑。在軟質材料上,單刃幾何形狀的刀具比多刃刀具排屑更快。 變色代表過熱,過熱代表轉速或切屑負載不正確。
- 僅在轉角或方向改變時斷裂: 在轉角處減慢進給速度,或增加一個小半徑,使尖端不會承受側向負載。如果幾何形狀無法改變,請使用較大的尖端直徑。 僅在角落斷裂是刀具路徑問題,並非銑刀缺陷。
- 所有修正後仍持續斷裂: 停止更換同一支銑刀。改用較大的尖端直徑或較短的切削長度,或針對材料改用不同的排屑槽數。 修正後仍重複斷裂,代表這項工作需要不同的刀具,而非更多調整。
符合常見斷裂修正的銑刀
-
2 單刃方頭立銑刀 .062 – 柄徑 11/64″ x 6-1/2″ 含旋鈕: 單刃方頭立銑刀,切削尖端 0.062 英吋,切削長度 0.125 英吋,柄徑 11/64 英吋。較短的切削長度限制了此尖端的安全深度,因此適合淺層細節加工,而非深槽加工。
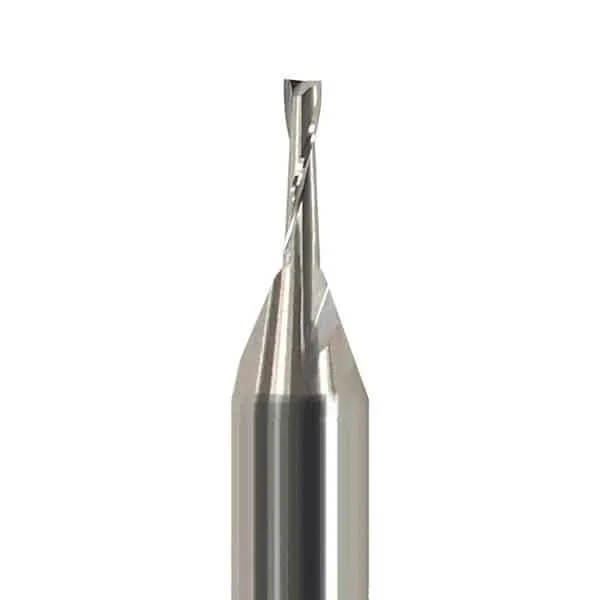
2 單刃方頭立銑刀 .062 – 柄徑 11/64″ x 6-1/2″ 含旋鈕
-
2 單刃方頭立銑刀 .125 – 柄徑 11/64″ x 6-1/2″ 含旋鈕: 單刃方頭立銑刀,切削尖端 0.125 英吋,切削長度 0.375 英吋,柄徑 11/64 英吋。較大的尖端和較長的切削提供更高的剛性和延伸範圍,可減少導致較小尖端斷裂的側向負載。
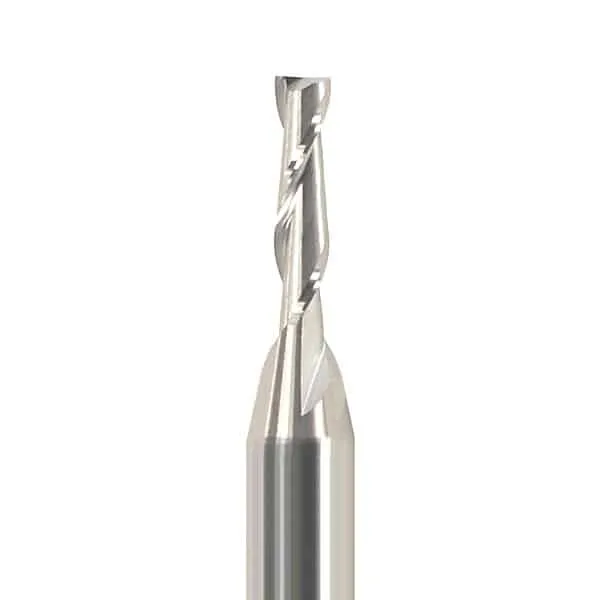
2 單刃方頭立銑刀 .125 – 柄徑 11/64″ x 6-1/2″ 含旋鈕
-
單刃端銑刀 1/8″(.125″)– 柄徑 11/64″ x 切削長度 6-1/2″: 單刃端銑刀,切削刃徑 0.125 英吋,切削長度 0.375 英吋,另提供 2 刃款式。單刃設計在軟質材料中能更快排出切屑,減少縮短雕刻刀具壽命的再切削與熱量累積。