快速解答
鑽床支架偏移幾乎從來不是支架的問題。在歸咎於機架之前,請先檢查鑽頭在套環中的密合度、鑽頭的真圓度,以及工件是否已夾緊並打上中心衝點。對於約 3mm 以下的薄板、珍珠或鑲嵌孔,手動鑽孔套件能提供比支架設定更好的手感與控制。
先確認偏移發生的位置
在調整任何東西之前,先在與工件相同厚度的黃銅或銅廢料上鑽一個測試孔。如果鑽頭進入乾淨但出口偏移,問題出在鑽頭下方:夾緊壓力、板材彎曲或毛邊拉扯鑽尖。如果鑽頭從一開始接觸就滑動,問題出在上方:鑽頭偏擺、夾頭夾持不均,或鑽頭在支架套環中傾斜。
先檢查鑽頭與支架的密合度
大多數平價鑽床支架是透過套環夾持手搖鑽或旋轉工具。如果套環與底座不垂直,每個孔都會朝同一方向傾斜。鬆開套環,將鑽頭完全就位,並用小型工程角尺對齊底板檢查垂直度。如果鑽頭在套環中搖晃,即使靜止時看起來是直的,負載時也會偏移。
修正三種常見的鑽頭問題
偏移的鑽頭通常有三種失敗方式:鑽尖鈍化而摩擦而非切削、鑽頭過長而彎曲、或排屑槽堵塞導致鑽頭在自身切屑上滑動。更換為較短且鋒利的鑽頭,每隔幾秒清理排屑槽,並輕柔施壓。對小型鑽頭施加過大的向下壓力會使其彎曲,並將鑽尖推離中心線。
正確夾緊、支撐並打中心衝
薄板在鑽頭下會振動並將鑽頭拉向側邊。用工作台墊塊或廢木料支撐底部,夾緊板材使其無法抬起,並務必先打一個夠深的中心衝點以固定鑽尖。在曲面或拋光表面上,中心衝或細針銼做出的小凹痕,就是中心孔與報廢工件之間的差別。
手搖鑽勝過支架的時候
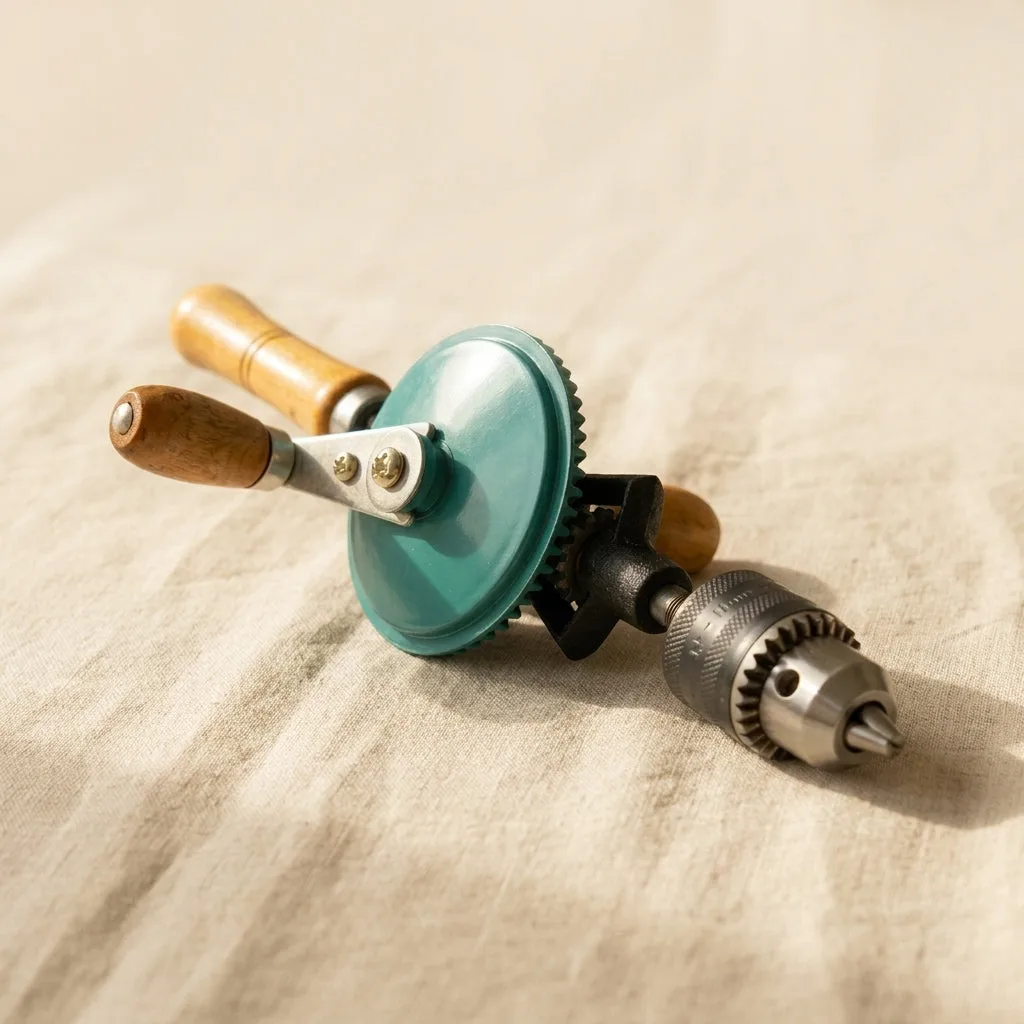
如果您要鑽珍珠、鑲嵌、薄料或一次性修復,支架會增加設定時間,並移除讓您知道鑽頭是否乾淨切削的手感。手動鑽孔套件讓速度完全掌握在您手中,其雙小齒輪傳動比單小齒輪款式更平順地轉動夾頭,提供更好的扭力,讓鑽頭持續均勻切削,而不是停滯或咬住。當一次失誤就會毀掉工件時,這點最為重要。
停止並改變方法,當
如果您已校正套環垂直度、安裝鋒利的短鑽頭、夾緊並打中心衝,但孔仍然偏移,請停止調整支架。鑽頭本身可能有主軸間隙,或鑽頭可能已彎曲。此時,請改用適合精密孔的手搖鑽,或將工件帶到適當的立式鑽床,而不是冒險損壞工件。
診斷:將症狀對應到解決方案
- 鑽頭在初次接觸時滑動: 通常是中心衝點缺失或太淺、鑽尖鈍化,或鑽頭過長而彎曲。 打更深的中⼼衝點,安裝短而鋒利的鑽頭,並減少向下壓力。
- 孔進入時正確但出口偏移: 板材在鑽頭下抬起或彎曲,通常是因為下方沒有支撐。 夾緊工件並用工作台墊塊或廢木料支撐。
- 每個孔都朝同一方向傾斜: 鑽頭未在支架套環中垂直就位,或套環與底座不垂直。 重新安裝鑽頭,並在再次鑽孔前對齊底板檢查垂直度。
- 所有檢查後仍然偏移: 懷疑是鑽頭主軸間隙或鑽頭彎曲,而非支架問題。 停止調整支架,並改用適合該孔的手搖鑽或適當的立式鑽床。
有助於解決偏移孔的工具
- 手動鑽孔套件 — 雙小齒輪,3/8 英吋夾頭,木柄,精密鑽孔: 雙小齒輪傳動比單小齒輪款式更平順地轉動夾頭,提供更好的扭力,鋼製三爪夾頭可夾持 1.5mm 至 10mm 的鑽頭。為精密孔提供可控速度與穩定切削,而支架設定容易咬住或滑動。
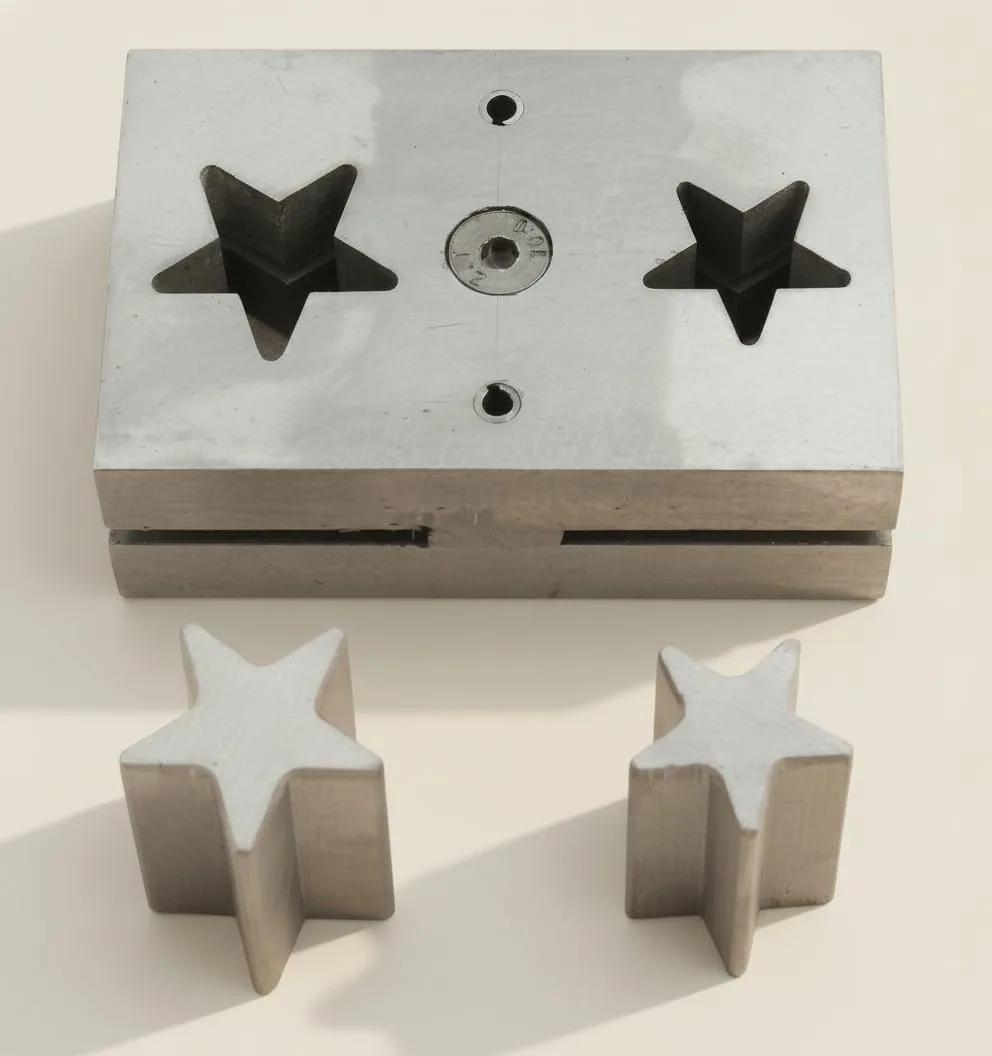
- 星形圓盤切割器,大尺寸 — 2 件鋼製沖頭組,適用於金屬薄板與珠寶坯料: 使用硬化鋼模具,可從厚度達 1mm 的非鐵金屬沖出大型五角星形坯料。讓您無需鑽孔即可重複切割星形零件,消除該形狀的偏移風險。