Snel antwoord
Stel de diepte in door het werkelijke materiaal te meten met een schuifmaat, niet de nominale maat. Verhoog de frees dan in kleine stappen en controleer met een proefsnede op afvalhout. Voor sleuven stel je de diepte in op de dikte van het aansluitende paneel plus een paar duizendsten voor lijmruimte. Voor sponningen stel je de frees zo in dat de overgebleven schouder gelijk is aan de paneeldikte die je moet verbergen.
Meet het materiaal, niet het etiket
Multiplex dat wordt verkocht als 3/4 inch is vaak 0.70 tot 0.73 inch dik, en dezelfde nominale maat kan variëren tussen platen en merken. Een instelling van een sleuvenfrees die uitgaat van het etiket, levert een verbinding die te los of te strak zit. Meet het aansluitende paneel op minstens drie plekken met een schuifmaat en gebruik de grootste meting voor de snede. Als je een sponningfreesdiepte instelt voor een achterpaneel, meet dat paneel dan op dezelfde manier. Schrijf het getal met potlood op het werkstuk, zodat je niet opnieuw hoeft te meten na de eerste snede.
Kies een frees die bij de verbinding past en stel de bovenfrees in
Rechte frezen snijden vlakke bodems voor sleuven en sponningen, terwijl neerwaartse spiraalfrezen beter geschikt zijn wanneer het bovenvlak multiplex, melamine of laminaat is en je een schone schouder nodig hebt. De freesdiameter bepaalt ook hoeveel materiaal je per snede verwijdert. Een 1/2 inch snijdiameter neerwaartse spiraal met een 1/4 inch schacht laat een Makita- of Dewalt-klasse bovenfrees meer breedte per snede verwijderen dan een 1/4 inch frees, terwijl hij nog steeds in de kleinere spantang past. Zet de bovenfrees op een vlakke ondergrond, ontgrendel de dompelbeweging en nul de dieptestang tegen de basis voordat je de freeshoogte aanraakt.
Benader de diepte met een proefsnede
Snijd een stuk afvalhout van hetzelfde materiaal en meet de groefbodem met een schuifmaat. Voor een sleuf is het doel de dikte van het aansluitende paneel plus ongeveer 0.002 tot 0.005 inch, zodat lijm ruimte heeft. Voor een sponning is het doel de afstand van de schouder tot het buitenvlak. Als de eerste snede te ondiep is, verhoog de frees dan in stappen van 1/32 inch en snijd hetzelfde afvalhout opnieuw tot de meting overeenkomt. Pas de diepte niet aan op gevoel of door het aantal omwentelingen van de dieptestang te tellen, omdat speling en basisflex de waarde verstoren.
Beheers de snede zodat de diepte over de hele verbinding gelijk blijft
Diepte is alleen betrouwbaar als de bovenfrees vlak blijft en het werkstuk niet beweegt. Klem een rechte lat of geleiderail zodat de freesbasis aan beide zijden van de snede continu ondersteuning heeft en houd de basis vlak tijdens de hele snede. Voer met een constante snelheid en laat de frees snijden in plaats van te forceren. Als de bovenfrees kantelt of het werkstuk verschuift, is de bodem van de sleuf niet parallel aan het vlak en geen diepte-instelling kan dat achteraf herstellen. Voor diepe sneden maak je twee of drie snedes bij toenemende diepte in plaats van één zware snede.
Stapsgewijze diepte-instelling voor sleuven en sponningen
- Meet het aansluitende paneel: Gebruik een schuifmaat op het werkelijke paneel dat in de verbinding komt, controleer drie plekken en neem de grootste meting. Veelgemaakte fout: vertrouwen op het nominale 3/4 inch etiket, dat 0.03 inch of meer kan afwijken. Schrijf de meting op het afvalhout voordat je de bovenfrees aanraakt.
- Nul de bovenfrees en stel een startdiepte in: Steek met de bovenfrees uitgeschakeld de frees in, ontgrendel de dompelbeweging en nul de dieptestang tegen de basis. Stel een startdiepte in die iets ondieper is dan je doel. Controlepunt: bevestig dat de frees volledig in de spantang zit en dat de spantang strak zit voordat je de stekker weer in het stopcontact steekt. Een ondiepe eerste snede is makkelijker te corrigeren dan een diepe.
- Snijd afvalhout en meet het resultaat: Maak een proefsnede in hetzelfde materiaal en meet de groefbodem of schouder met een schuifmaat. Voor een sleuf is het doel de paneeldikte plus 0.002 tot 0.005 inch. Voor een sponning is het doel de resterende schouderdikte die je nodig hebt. Veelgemaakte fout: het meten van de freeshoogte in plaats van de voltooide snede. Als het getal afwijkt, pas dan aan en snijd hetzelfde afvalhout opnieuw.
- Verhoog in kleine stappen tot het overeenkomt: Verhoog de diepte in stappen van 1/32 inch en test opnieuw tot de meting overeenkomt met je doel. Tel geen omwentelingen van de dieptestang, omdat speling en basisflex dat onbetrouwbaar maken. Controlepunt: meet opnieuw na elke aanpassing, niet alleen aan het einde. Stop wanneer de schuifmaat overeenkomt, niet wanneer het er ongeveer goed uitziet.
- Snijd de echte verbinding met ondersteuning aan beide zijden: Klem een rechte lat of geleider zodat de freesbasis vlak blijft tijdens de snede en voer met een constante snelheid. Voor diepe sneden maak je twee of drie snedes bij toenemende diepte. Veelgemaakte fout: de bovenfrees laten kantelen aan het begin of einde van de snede, waardoor de bodem ongelijk wordt. Een vlakke basis en constante aanvoer beschermen de diepte die je net hebt ingesteld.
Frezen die bij dit proces passen
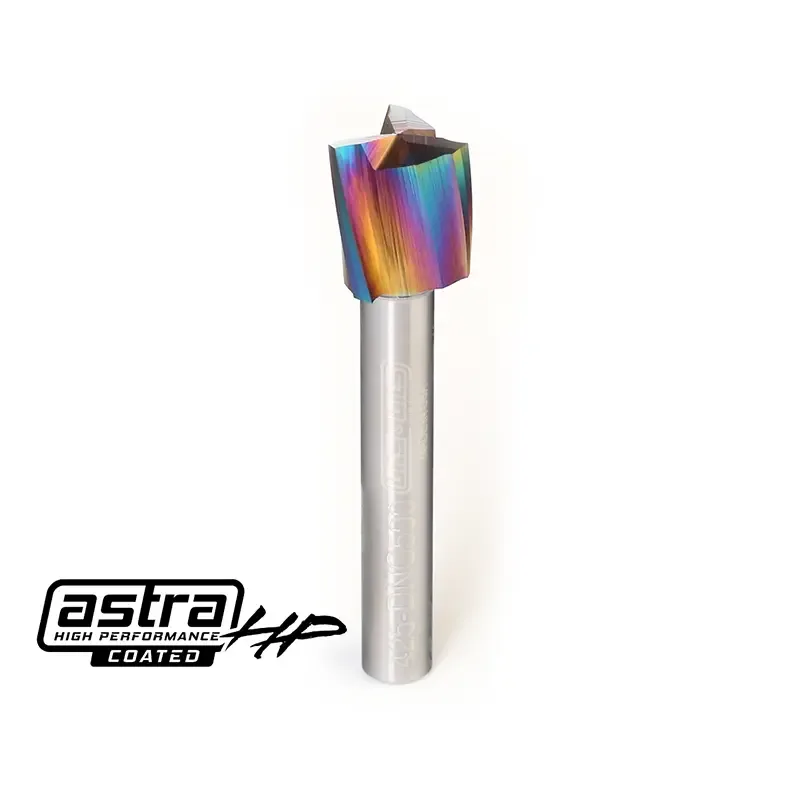
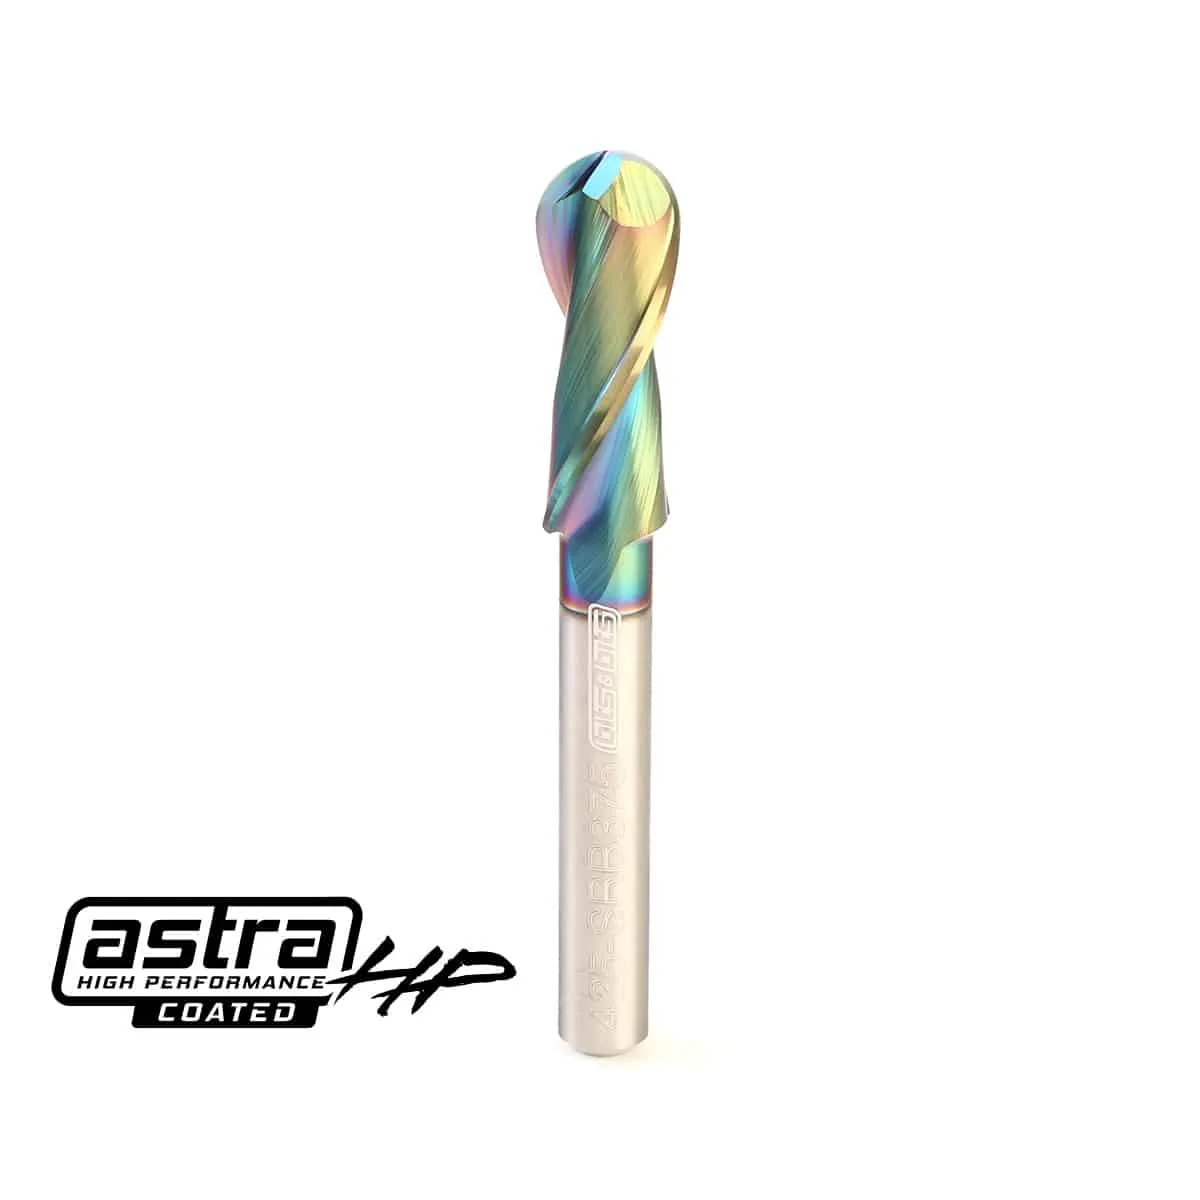
- 1/2″ Driedubbele groef neerwaartse spiraalfrees – 1/4″ Schacht (AstraHP gecoat): 1/2 inch driedubbele groef neerwaartse spiraalfrees met een 1/4 inch schacht en AstraHP-coating, ontworpen voor kleine CNC-spindels en bovenfrezen die meer snijbreedte nodig hebben zonder een 1/2 inch schacht. De neerwaartse geometrie houdt de bovenrand schoon in multiplex, melamine en gelamineerd materiaal, precies waar een sleuf- of sponningschouder het meest zichtbaar is. De 1/2 inch snijdiameter verwijdert meer materiaal per snede dan een 1/4 inch frees op een Makita- of Dewalt-klasse machine.
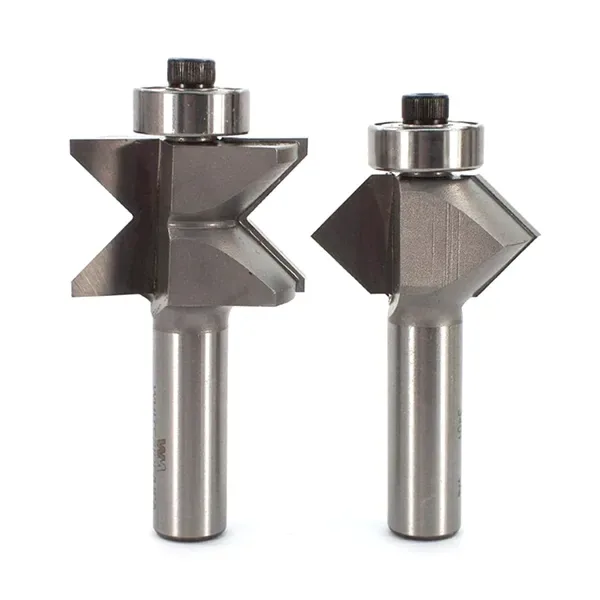
- Kantbandfrezen – Whiteside 3400: Whiteside 3400 kantbandfrezen, een tweedelige set met een 1/2 inch schacht, 3/4 inch snijlengte en 1-1/2 inch snijdiameter, gemaakt in de VS. De eerste frees snijdt een groef in de multiplexrand en de tweede vormt massief hout om erin te passen. Als je sponning- of groefwerk deel uitmaakt van een kantbandopstelling, is het afstemmen van de groefdiepte op de banddikte dezelfde meetdiscipline als voor sleufdiepte.