Snel antwoord
Gebruik een massieve hardmetalen frees met een plungepunt, zoals de Whiteside SC91V, om glasvezel schoon te snijden. Stel het freesmotortoerental in op 10,000–12,000 RPM en maak ondiepe sneden om warmteophoping en afbrokkeling te voorkomen.
Waarom een plungepunt belangrijk is voor glasvezel
Glasvezel produceert schurend stof dat standaard frezen snel bot maakt. Een massieve hardmetalen frees is veel beter bestand tegen slijtage dan snelstaal. Het plungepunt maakt het mogelijk om midden in een paneel te beginnen met snijden zonder een startgat, waardoor rafelen van het materiaal wordt verminderd.
Afwegingen tussen freesmotortoerental en snedediepte
Glasvezel is bros en warmtegevoelig. Als de frees boven 14,000 RPM draait, kan de harsbinder smelten, waardoor de vezels gaan rafelen of de frees verstopt raakt. Ondiepe sneden (1/16″ tot 1/8″ per snede) houden de snede koel en verminderen afbrokkeling. Diepere sneden besparen tijd, maar vergroten de kans op uitscheuren langs de snijlijn.
Stappen voor de voorbereiding
- Zet het werkstuk vast en draag PBM: Klem het glasvezelpaneel stevig vast op een stabiel werkoppervlak. Draag een ademhalingsmasker dat geschikt is voor composietstof, een veiligheidsbril en lange mouwen. Glasvezelstof irriteert de huid en de longen. Sla het ademhalingsmasker niet over – glasvezelstof is een irriterende stof voor de luchtwegen.
- Plaats de massieve hardmetalen frees: Plaats de Whiteside SC91V in de spantang tot de schacht de bodem raakt, en trek hem dan 1/16″ terug om uitzetting mogelijk te maken. Draai de spantangmoer stevig vast. De 1/4″ schacht past in de meeste standaardfrezen. Een kleine opening voorkomt dat de frees te diep komt te zitten en vastloopt tijdens het plungefrezen.
- Stel het freesmotortoerental in: Stel het freesmotortoerental in op 10,000–12,000 RPM. Als uw frees geen draaiknop heeft, gebruik dan een toerenteller of raadpleeg de handleiding voor de juiste instelling. Hogere toerentallen genereren warmte die de hars doet smelten. Sneller draaien dan 14,000 RPM kan ervoor zorgen dat de frees verstopt raakt en de vezels gaan rafelen.
- Maak de eerste plunge-snede: Plaats de frees boven het startpunt. Laat de frees langzaam in het materiaal zakken – forceer het niet. Plunge tot een diepte van 1/16″ tot 1/8″ per snede. Beweeg de frees met een constante, gematigde invoersnelheid. Het forceren van de plunge of te diep snijden bij de eerste snede veroorzaakt afbrokkeling en doorbuiging van de frees.
- Verwijder vuil tussen de sneden: Til na elke snede de frees op en gebruik een stofzuiger of perslucht om glasvezelstof van de snijlijn en de freesgroeven te verwijderen. Opgehoopt stof vermindert de snijkwaliteit en verhoogt de wrijving. Het laten ophopen van stof kan de frees oververhitten en brandplekken op het paneel achterlaten.
- Werk af met een lichte climb cut (optioneel): Voor een gladdere rand bij de laatste snede, schakel over op een climb cut-richting (beweeg de frees in dezelfde richting als de freesrotatie) op een diepte van 1/32″. Houd stevig vast – climb cuts kunnen het werkstuk vastpakken. Probeer climb cuts alleen op goed vastgeklemde panelen; blijf anders bij conventioneel snijden.
Productkenmerken
-
Whiteside SC91V Massieve Hardmetalen Glasvezelfrees met Plungepunt: Massief hardmetalen ontwerp met een plungepunt, 1/4″ puntdiameter, 1/4″ schacht, 1″ snijlengte en 2-1/2″ totale lengte. Het plungepunt maakt toegang tot het midden van het paneel mogelijk zonder een startgat te boren, en de massieve hardmetalen behuizing is veel beter bestand tegen het schurende glasvezelstof dan standaard frezen.
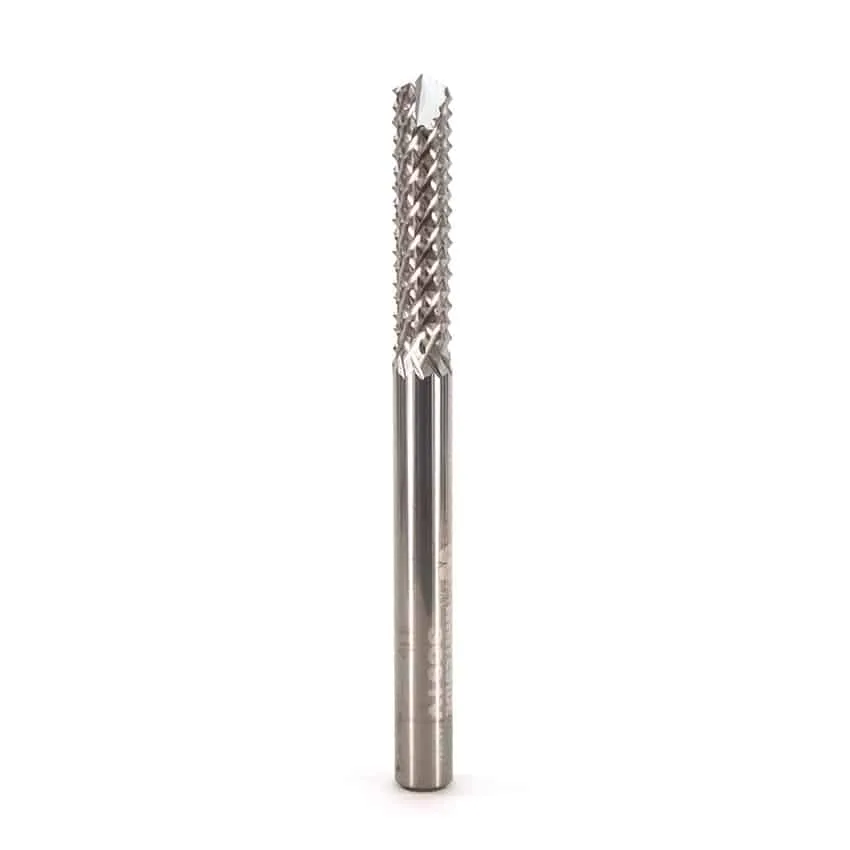
Whiteside SC91V Massieve Hardmetalen Glasvezelfrees met Plungepunt