快速解答
依此順序作業:依照說明書盤點蝕刻片,僅在金屬太彈時退火,在黏合前試裝每個零件,在堅硬平坦表面上使用蝕刻片彎折工具彎折,然後用薄型 CA 膠或雙液型環氧樹脂固定。將引擎與外部面板作為子組件進行乾式組裝,以便在塗裝前發現干涉。最常見的失敗是在試裝前黏合,這會鎖住一個日後無法平整貼合的零件。
一組 1/32 P-51D 蝕刻片套件,耐心比工具更重要。零件薄、容易彎折,且常取代在塑膠上看起來不錯的細節,直到你看到金屬版本在旁邊。將蝕刻片視為獨立的建造階段,而非附加品,你將花更少的時間矯正彎曲的黃銅。
本指南說明讓 1/32 P-51D 外觀細節套件和引擎套件保持可用的順序:庫存盤點、準備、試裝、彎折、安裝和完成。同時也涵蓋了那些能讓安裝乾淨俐落或造成一堆損壞的小型耗材和工具。
在切割任何零件之前,先盤點蝕刻片
將蝕刻片放在說明書旁,並逐一勾選每個零件編號。光蝕刻片通常包含備用零件或選用變體,了解哪個是哪個可以避免您使用屬於不同配置的零件。如果某個零件遺失或已經彎曲,請現在記錄下來,而不是在您開始進行某個順序之後才發現。
同時也要比對套件中的塑膠零件與蝕刻片的標示。部分外部面板和引擎細節會完全更換,而其他零件則會疊在塑膠件上。在說明書上標記這些重疊處,以免磨掉仍需要的安裝表面。
- 在準備切割之前,請將蝕刻片保留在其包裝套中;裸露的黃銅容易刮傷。
- 切割前先拍攝蝕刻片的佈局,以便日後辨識掉落的零件。
準備金屬與塑膠的接合面
光蝕刻零件出貨時帶有一層薄保護膜,有時會有輕微油漬。用柔軟布料和溫和除油劑輕輕擦拭,可提升黏著力。請勿用力刷洗;薄黃銅在手指壓力下會變形。如果琴桁感覺有彈性且無法保持彎曲,在火焰上短暫退火可使其軟化,但這會改變金屬的硬度,應作為最後手段。
在塑膠側,請去除脫模劑並將接觸面打磨平整。粗糙或光滑的表面會使瞬間膠的黏著力變弱。對於引擎室,請清除任何會將金屬零件推出對齊位置的毛邊。
- 在將其用於可見零件之前,先用您選擇的黏著劑測試一片琴桁廢料。
- 請準備一個專門放置小零件的托盤;掉落的蝕刻片零件在地毯上幾乎看不見。
黏合前先試裝每個零件
這是大多數製作者會跳過、卻最容易造成返工的步驟。將每個蝕刻片零件乾式放置到位,對齊面板線條和相鄰零件,然後才決定是否需要修剪或加墊片。對於 P-51D 引擎細節,請將金屬件與引擎本體和整流罩面板一起試裝,而不是分開試裝。
如果零件突出,請先找出原因再強行安裝。通常是塑膠接縫、漆層或定位銷需要移除。強行安裝薄零件會造成難以乾淨復原的彎曲。
- 使用膠帶或小型夾具固定零件,同時從多個角度檢查對齊。
- 如果兩個零件互相衝突,請決定哪一個比較容易修改,而不是哪一個比較昂貴。
在堅硬表面上以受控壓力彎折
光蝕刻零件在堅硬、平坦的邊緣上彎折效果最佳。使用專用彎折工具,或在鉗口貼上膠帶的平滑鉗口鉗,能讓您更好地控制。稍微彎過目標角度,然後再彎回來,因為薄金屬會有一點回彈。對於長折線,請沿著線條以小增量逐步作業,而不是一次強行彎折整個長度。
彎曲零件(例如引擎整流罩面板或排氣護罩)應繞著接近最終半徑的圓柱形物體成形。用手指或軟質工具輕輕滾動零件。除非參考資料顯示有銳利折痕,否則請避免產生銳利折痕。
- 摺疊前先用細字筆標記摺線;這樣比處理錯誤的摺痕更容易清除。
- 如果零件只做一次,請先用廢木料練習。
為每個接合處選擇合適的黏著劑
低黏度瞬間膠能滲入緊密接縫並快速固化,非常適合小型外部細節。對於較大的面板或承受壓力的部位,雙液型環氧樹脂能提供操作時間和更強的黏合。凝膠狀瞬間膠則介於兩者之間,對略微不平整的表面較為寬容。請將去除劑放在附近以備不時之需。
使用細小的塗抹器或一段金屬線來塗抹黏合劑,而不是直接從瓶子擠出。多餘的膠水會溢出,固化後呈現光澤,且難以在不損壞附近細節的情況下從蝕刻片上清除。如果接合處需要保持可調整,請先使用少量白膠或可移除的黏合劑,待確認密合度後再用CA膠固定。
- 使用CA膠和環氧樹脂時請保持通風;在狹小的工作空間中,煙霧是真正的問題。
- 乾掉的CA膠要立即從刷子或塗抹器上清理乾淨,否則會損壞尖端。
將引擎和外部細節作為子組件安裝
在將引擎細節安裝到機身之前,先將其作為獨立單元進行組裝。這樣您就可以在不受狹小空間限制的情況下進行操作、塗裝和檢查間隙。外部面板也是如此:在面板尚未安裝到機身時,將光蝕刻片組裝到面板上,然後再安裝完成的面板。
子組件組裝完成後,在機身上進行完整的乾式組裝。檢查引擎蓋能否關閉、起落架艙門是否正確就位,以及是否有金屬零件干擾活動表面。這是在塗裝前進行調整的最後一次輕鬆機會。
- 如果您同時處理多個子組件,請為它們貼上標籤。
- 將需要分別塗裝的零件保留未黏合狀態,直到底漆完成之後。
為金屬進行底漆、塗裝與保護
光蝕刻零件需要底漆才能附著顏料;裸露的黃銅或鎳不易附著。薄薄的金屬底漆或自蝕底漆效果良好,之後再上您平常的顏色層。請保持塗層薄,尤其是在細網或格柵零件上,否則會填滿您想呈現的開口。
塗裝後,透明漆可保護表面並統一塑膠與金屬的光澤。在薄光蝕刻上使用含溶劑較多的透明漆時要小心;先輕噴一層薄霧可降低顏料從邊緣剝離的風險。
- 盡可能在最終安裝前塗裝引擎細節;這樣更容易操作。
- 使用細刷進行修飾,而不是再次噴塗整個子組件。
安裝順序一覽
- 盤點零件: 將每個零件編號與說明書對應,並在切割前分開選配或備用零件。 檢查點:您應確切知道哪些零件取代塑膠,哪些零件置於其上。
- 準備金屬和塑膠: 擦拭琴衍使其乾淨,去除黏合表面的油脂,並將塑膠接觸點打磨平整。 要避免的錯誤:用力擦洗薄黃銅,這會在開始前就使其彎曲。
- 乾式組裝測試: 在使用任何黏著劑之前,先將每個零件(包括引擎和引擎蓋)一起放在正確位置進行測試。 檢查點:任何零件都不應突出,也不應需要用力才能對齊。
- 控制彎折: 沿著硬邊折疊,長彎折分段進行,並繞著圓柱體塑形曲線。 應避免的錯誤:在應有柔和弧度的零件上造成折痕。
- 依接合處選擇黏著劑: 細小細節使用薄型CA,不平整表面使用凝膠CA,受力面板使用環氧樹脂。 檢查點:使用細尖塗抹器塗抹,不要直接從瓶子擠出。
- 建立子組件: 在機身外組裝引擎和外部細節,然後乾式組裝完成的單元。 應避免的錯誤:在檢查間隙之前,在狹小空間內進行黏合。
- 打底與薄塗: 使用金屬相容的底漆,保持塗層輕薄,並以透明漆統一表面處理。 檢查點:塗裝後,細網與格柵開口應保持暢通。
支援此流程的工具與耗材
- Gaia Tool Wash T-04m 500ml: Gaia Color Tool Wash T-04M 是一種清潔溶劑,可強力清潔用於塗裝的畫筆和噴筆上的殘留物,500ml 容量適用於定期後續保養。在底漆、色漆和透明漆之間清潔畫筆和噴筆零件,以防止乾燥的油漆污染光蝕刻周圍的精細細節工作。
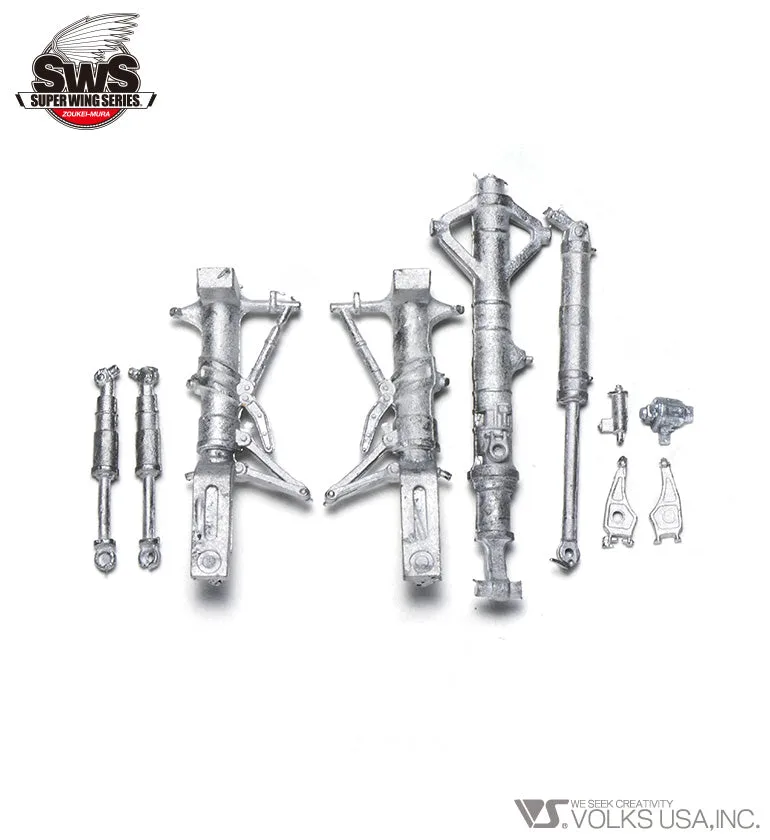
- 1/48 F-4C/D/J/S 金屬支柱: 一組 1/48 金屬零件套件,包含一個前起落架和兩個主起落架支柱,作為售後市場細節件出售。它展示了售後市場金屬細節套件的包裝方式,以及對少量零件的預期;相同的庫存和測試配合原則適用於 1/32 光蝕刻框架。
作業順序比黏著劑品牌更重要。先測量、假組裝、小心彎折,然後再黏合,1/32 P-51D 蝕刻片套件就會成為可控的升級,而非修補作業。保持工具清潔、塗層薄勻,金屬細節便會融入機體,而非像是額外加裝的零件。