快速解答
當您需要為微小螺絲鑽引孔、為電線鑽出乾淨的進入點,或在木材、樹脂或塑膠上進行精密作業時,請選擇 #53 鑽頭。當孔洞較大、材料較厚,或您以手動鑽孔並想要更多控制時,請選擇標準麻花鑽頭。#53 鑽頭是精密工具,不能取代您日常使用的鑽頭組。
如果您曾試過用通用鑽頭組的鑽頭,為 #4 螺絲鑽引孔,您就知道問題所在。孔洞太寬、螺絲空轉,接合處永遠無法正確鎖緊。這正是 #53 鑽頭在工藝套件中脫穎而出的地方。
本比較使用 Excel Blades 的目錄事實,探討 #53 微型鑽頭與標準麻花鑽頭,讓您可以針對特定任務決定哪一款適合您的手。兩者都能鑽孔。它們在尺寸、預期材質以及提供的控制程度方面有所不同。
#53 鑽頭實際上是什麼
#53 鑽頭是一種線徑尺寸,而非分數。在 Excel Blades 產品線中,#74 鑽頭尺寸為 0.0225 英吋(0.572 公釐),這顯示了這些線徑鑽頭有多小。#53 比 #74 大,但仍遠低於大多數家用鑽頭組中的尺寸。這個中間地帶正是它對工藝級五金件有用的原因。
由於鑽頭很小,每轉一圈只會移除極少的材料。這在靠近邊緣、透過薄木皮或鑽入容易裂開的材料時是一項優點。但當您需要快速清除大量材料時,這就成了缺點。
- 購買前請檢查柄徑:微型鑽頭通常需要較小的夾頭或針夾。
- 在鑽頭管或支架上貼上標籤,以便日後無需量規即可辨識。
標準鑽頭仍然勝出的情況
標準鑽頭涵蓋了大多數人最先會拿起的尺寸。它們適用於常見的夾頭,能承受更大的下壓壓力,而且因為排屑槽較大,排屑速度更快。如果您要鑽一個 1/4 英吋的孔來安裝木釘或穿線,標準鑽頭是實用的選擇。
標準鑽頭在軟質材料上鑽較深的孔時,也較不容易偏移。但代價是精準度:標準鑽頭較容易將小型螺絲的導孔擴得過大,而且如果不小心,可能會勾住或撕裂薄材料。
- 結構用孔使用標準鑽頭,然後改用微型鑽頭來鑽導孔。
- 讓鑽頭自行切削;用力按壓小型鑽頭容易導致斷裂。
材質比標籤更重要
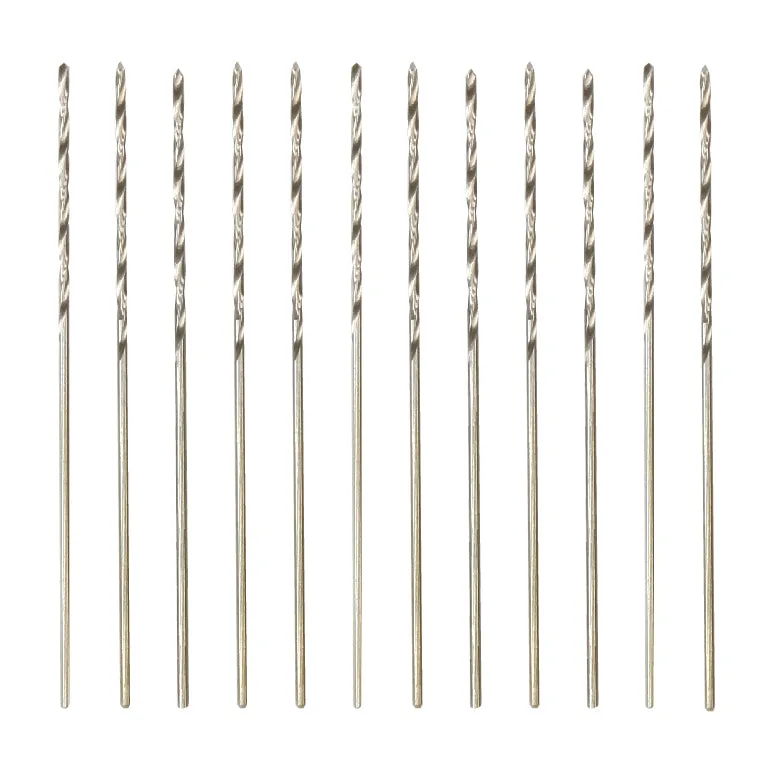
Excel Blades #74 精密麻花鑽頭採用高速鋼製成,適用於木材、樹脂和塑膠。這份材質清單也是選擇 #53 尺寸的有用指南:這些鑽頭專為輕型、可控的鑽孔而設計,不適用於磚石或硬化金屬。
如果您的專案涉及泡棉板、巴沙木、樹脂鑄件或塑膠板,微型鑽頭可提供更乾淨的入口並減少撕裂。如果您正在加工厚硬木或金屬,請改用專為該材質設計的鑽頭,並將微型鑽頭留給最終的導引孔使用。
- 在鑽孔實際零件之前,請先在相同材質的廢料上進行測試。
- 用犧牲板襯托薄材料,以減少爆裂。
鑽孔前需權衡的取捨
- 孔徑控制: #53 鑽頭每轉去除的材料較少,因此您可以停在小型螺絲所需的精確直徑。標準鑽頭去除材料更快更多,但更容易超尺寸。 如果螺絲必須咬合,請從微型鑽頭開始。
- 鑽頭強度與壓力: 微型鑽頭較細,對側向負荷或強烈下壓的耐受度較低。標準鑽頭能承受較大的力,但可能會咬住薄材料。 使用任何線徑鑽頭時,請以輕壓和穩定的手操作。
- 夾頭相容性: 較小的柄可能無法裝入所有鑽頭夾頭。可能需要使用針夾或夾頭較小的鑽機。 購買微型鑽頭套組前,請先檢查您的夾頭。
這些鑽頭的目錄資訊
- 鑽頭 #74: Excel Blades #74 精密麻花鑽頭是一組 12 件裝,採用高速鋼製成,尺寸為 0.0225 英吋 (0.572 mm),適用於木材、樹脂和塑膠。#74 是了解線徑鑽頭有多小的良好參考點。如果 #74 對您的螺絲來說太細,那麼 #53 是同一系列中下一個實用的升級選擇。
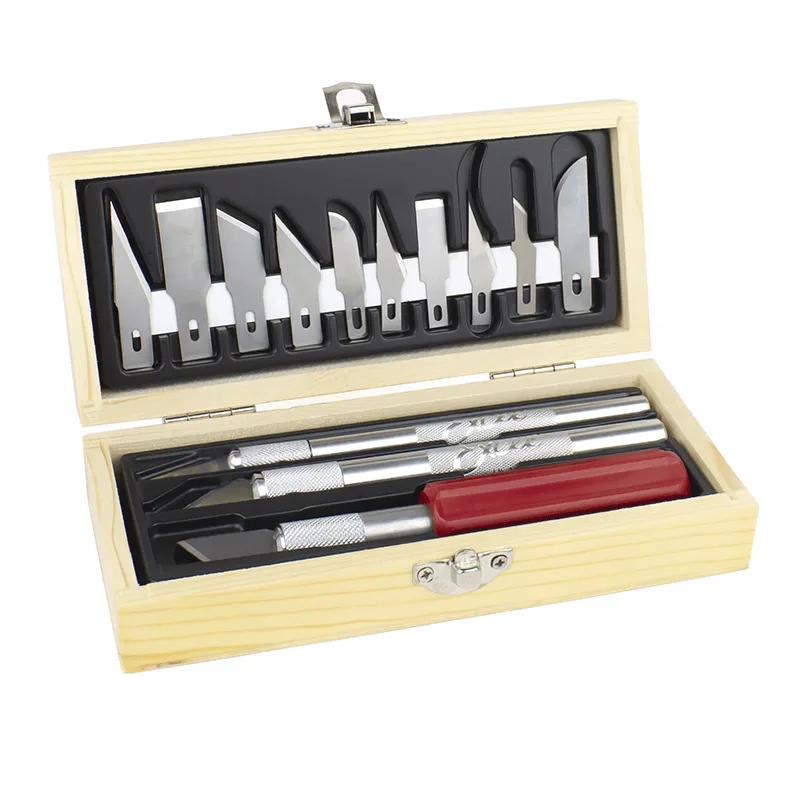
- 工藝美工刀套組,3 把刀,多種刀片: 此套組包含三把精密美工刀(K1、K2、K5)以及 13 片多種刀片,適用於建築、木工和 DIY 切割作業。鑽導孔往往只是完成一半的工作。手邊備有相配的刀具和刀片,讓您無需更換工具即可清理孔緣並修整周圍材料。
該選用哪種鑽頭?
最適合用於
- 適用於在木材、樹脂或塑膠上鑽小螺絲導引孔的工藝師
- 適用於需要為 wire 或 pins 提供乾淨入口點的模型製作者與嗜好者
- 適用於任何處理薄板材質且擔心撕裂問題的使用者
不適用於
- 鑽大型孔洞以安裝木樁、纜線或結構性緊固件
- 磚石、硬化金屬或任何需要專用鑽頭的材料
- 高速生產鑽孔,其中排屑比精度更重要
#53 鑽頭和標準麻花鑽頭與其說是競爭對手,不如說是同一工作的不同階段。保留一個微型鑽頭用於導向孔,並使用標準鑽頭進行最終尺寸加工,您將獲得更乾淨的結果,並減少損壞的零件。