快速解答
安裝薄玻璃視窗時,應支撐整個周邊、避免集中受力,並以交叉模式逐步鎖緊緊固件。使用 PTFE 或尼龍墊圈等軟性介面,切勿將視窗強行裝入未對準的框架。對於像 1.10 mm 硼矽酸鹽這類極薄的視窗,請使用真空工具或乾淨手套操作,並保持安裝區域無砂粒。
準備乾淨、無毛邊的安裝表面
在將任何薄玻璃靠近安裝座之前,請檢查框架或固定座是否有毛邊、乾燥黏膠或金屬碎屑。視窗下方的一顆微粒在您夾緊時會成為高壓點。用無絨拭子與異丙醇擦拭座面,然後讓其完全揮發。如果安裝座經過陽極處理或塗裝,請檢查塗層是否完好;剝落的塗層會造成接觸不均。
使用正確的工具與手套操作
皮膚油脂與尖銳鑷子是早期失效的兩個常見原因。請使用無粉丁腈手套或適合該視窗尺寸的真空吸筆。如果必須使用鑷子,請選擇塑膠尖端或纖維尖端的款式,並且只夾住外緣。對於 25 mm 直徑的視窗,小型真空吸筆比金屬鑷子提供更好的控制,並降低邊緣缺角日後擴大成裂紋的機會。薄玻璃操作也意味著在安裝前一刻都應將視窗保持在原包裝中。
將視窗就位,切勿強行安裝
將視窗放入安裝座,讓它靠自身重量就位。如果沒有平貼,請停下來找出原因。將薄視窗強行裝入過緊的槽孔會引入彎曲應力,可能不會立即破裂,但會在熱循環或振動期間顯現為破裂。請檢查是否有碎屑、座面變形或框架超出公差。會搖晃或凸起的視窗是警訊,不是用更大壓力就能解決的問題。
均勻且逐步夾緊
使用能將力量分散到整個圓周的固定環、壓圈或夾具。以星形或交叉模式鎖緊緊固件,每次一點點,而不是先將一側完全鎖緊。目標是均勻壓縮,而非最大扭力。如果使用扭力起子,請從製造商建議範圍的低端開始,僅在視窗移動時才增加。對於矩形視窗,除了角落外也要支撐長邊;角落通常是裂紋開始的地方。
選擇正確的介面材料
玻璃與金屬之間的軟性介面可分散負載並吸收輕微的表面瑕疵。PTFE、尼龍或矽膠墊圈與襯墊效果良好,但請確認它們乾淨且不含脫模劑。除非安裝座專為此設計,否則請避免金屬與玻璃直接硬接觸。如果視窗有 AR 鍍膜,請讓鍍膜面遠離任何研磨性介面,並且在組裝期間切勿讓襯墊在鍍膜上摩擦。
考量熱膨脹
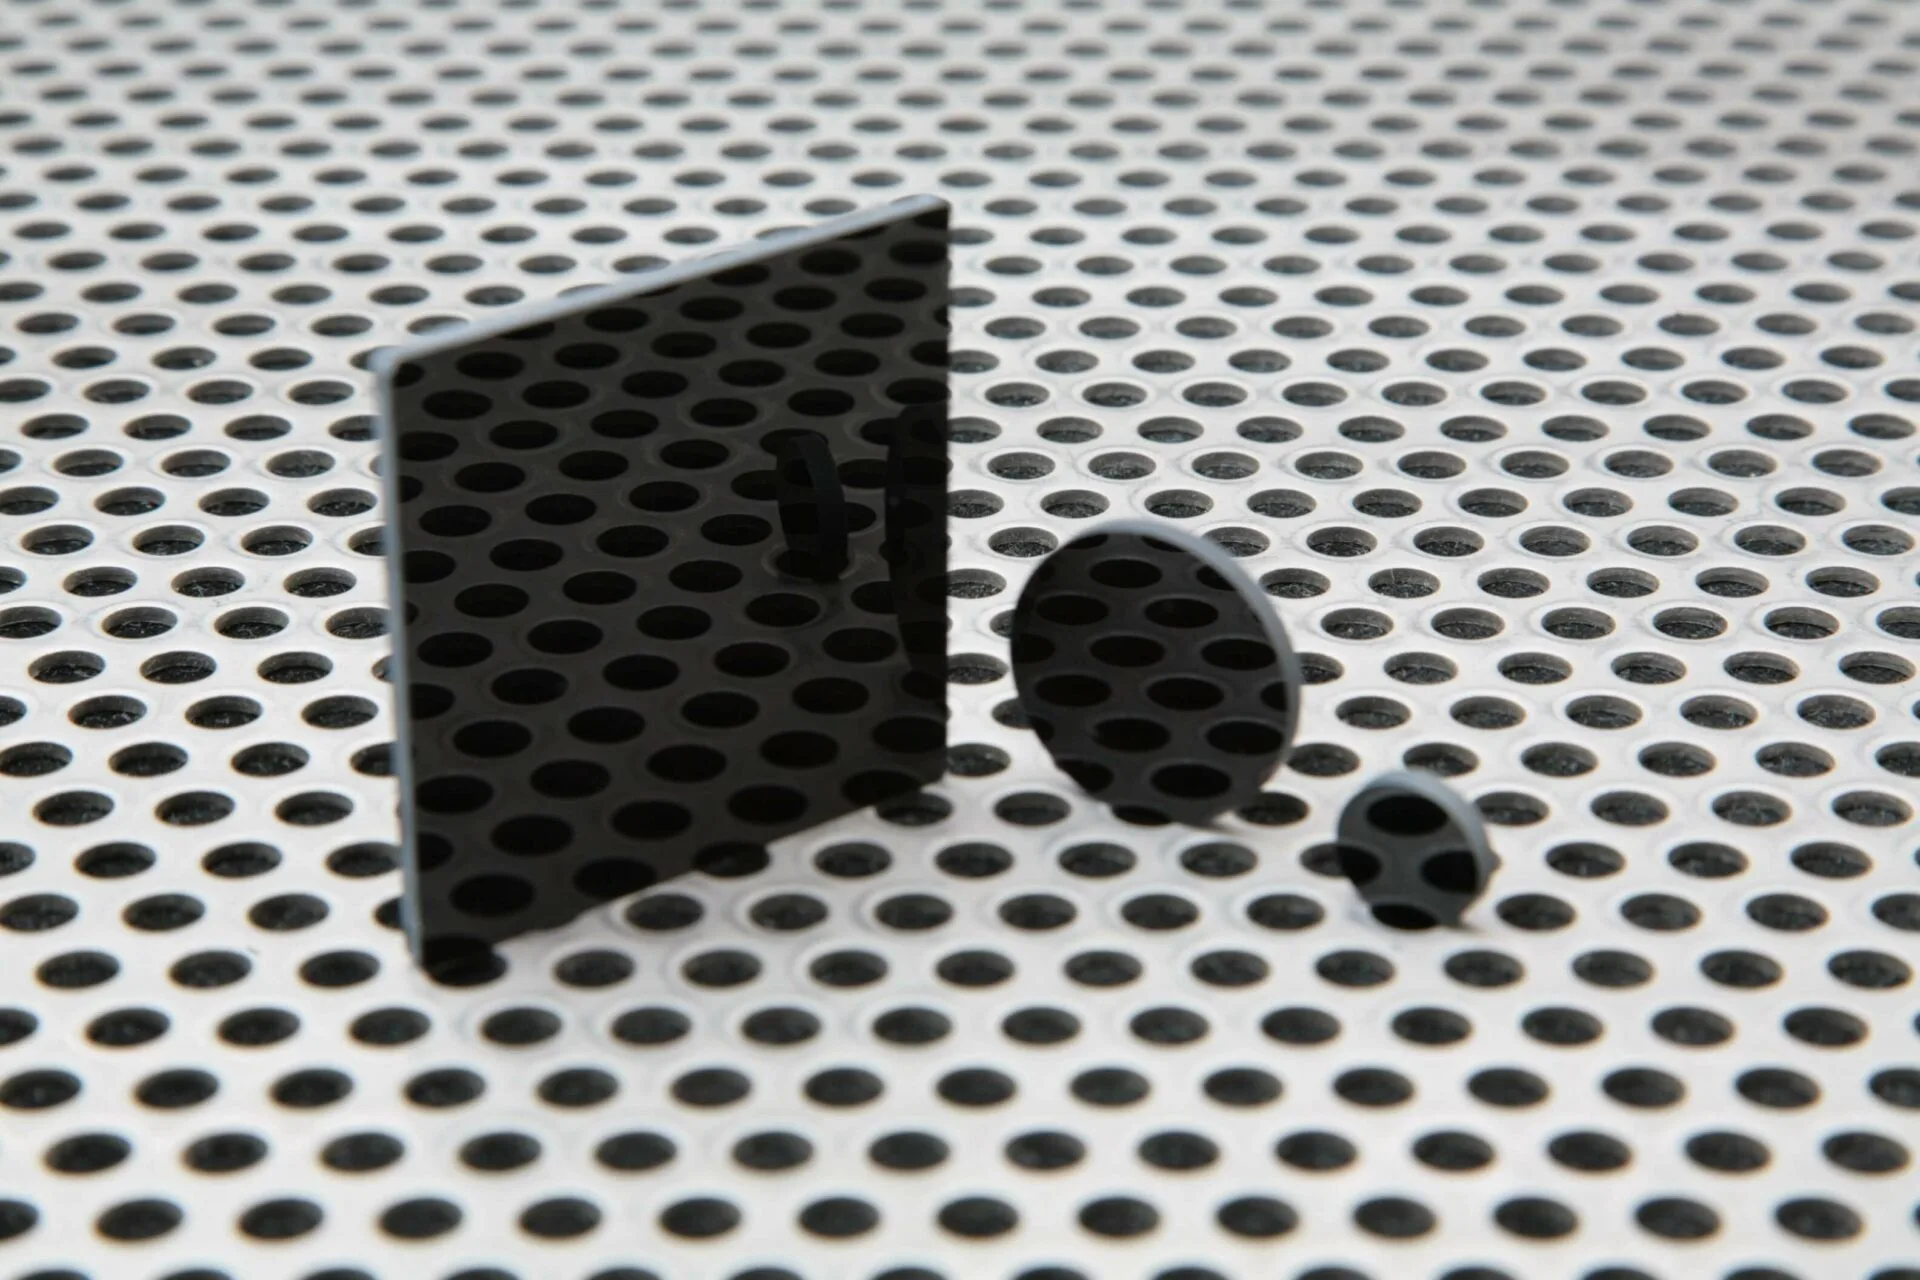
如果視窗會經歷溫度變化,安裝座與玻璃的膨脹速率會不同。請保留少許徑向間隙或使用順應性襯墊,以免組件升溫時視窗被夾住。對於像 https://uqgopticser.com/products/hoya-w-ir800-897758008278caad339ef309-1696574Hoya W-IR800這種 3 mm 厚的紅外濾光片,同樣的規則適用:沒有移動空間的剛性安裝座可能在升溫期間使濾光片破裂。請檢查預期溫度範圍並據此設計間隙。
逐步安裝順序
- 1. 清潔並檢查安裝座: 清除所有碎屑,並檢查座面是否有毛邊或塗層損傷。乾淨、平坦的座面是無裂紋安裝的基礎。 如果發現毛邊,請停止並在繼續之前處理。
- 2. 戴上手套並準備操作工具: 使用無粉丁腈手套或真空吸筆。準備塑膠尖端鑷子以進行邊緣調整。 切勿用裸指觸碰通光孔。
- 3. 將視窗放置就位,切勿強行: 將視窗放入安裝座並讓它就位。如果它搖晃或凸起,請調查原因,而不是用力推。 未平貼的視窗日後會破裂。
- 4. 必要時加入軟性介面: 在玻璃與夾具之間安裝 PTFE、尼龍或矽膠襯墊或墊圈。讓 AR 鍍膜面遠離研磨性表面。 軟性介面可分散負載並減少應力點。
- 5. 以交叉模式逐步鎖緊: 每次將每個緊固件轉一點點,以對角方式移動。當視窗固定且不會移動時停止。 均勻壓縮比扭力更重要。
- 6. 檢查應力與間隙: 如果可用,請在偏光下尋找牛頓環或變形。確認有熱膨脹的空間。 如果看到應力圖案,請鬆開並更均勻地重新鎖緊。
影響安裝的產品資訊
- AR 可見光鍍膜: AR 可見光鍍膜硼矽酸鹽視窗,1.10 mm 厚,25 mm 直徑。1.10 mm 的厚度使此視窗容易彎曲,因此即使很小的集中負載也可能造成裂紋。請使用全周邊支撐與軟性襯墊。
- AR 可見光鍍膜: AR 可見光鍍膜硼矽酸鹽視窗,1.10 mm 厚,5 x 5 mm。小型視窗較難在不觸碰通光孔的情況下拿取。真空吸筆或塑膠尖端鑷子可協助您放置而不造成邊緣缺角。
- Hoya W-IR800: Hoya W-IR800 紅外線透射濾光片,3 mm 厚,50 x 50 mm。在 50 x 50 mm 的尺寸下,跨距大到不均勻夾緊可能使濾光片彎曲。請以交叉模式鎖緊,並在安裝座允許時支撐中央。