Schnellantwort
Bei der Prüfung mit Witness-Proben wird eine kleine, schmelzkontrollierte Optik verwendet, die zusammen mit den Produktionsteilen durch Ihren Beschichtungslauf läuft. Nach der Beschichtung messen Sie deren Reflexion oder Transmission und vergleichen das Ergebnis mit Ihrer Zielkurve. Stimmt die Witness-Probe mit der Spezifikation überein, ist der Lauf verifiziert; weicht sie ab, zeigen Ihnen die Daten, ob Sie den Prozess vor dem Versand der Teile anpassen müssen. Entscheidend ist, eine Witness-Probe aus derselben Schmelzcharge wie die Produktionsoptiken zu verwenden.
Witness-Proben sind nur nützlich, wenn Sie wissen, was Sie messen und warum. Die folgenden Fragen behandeln die praktischen Entscheidungen: welche Witness-Probe Sie wählen, wie Sie die Zahlen lesen und wann ein Witness-Ergebnis einen Versand stoppen sollte.
Reflexions- vs. Transmissions-Witness-Proben: Welche benötigen Sie?
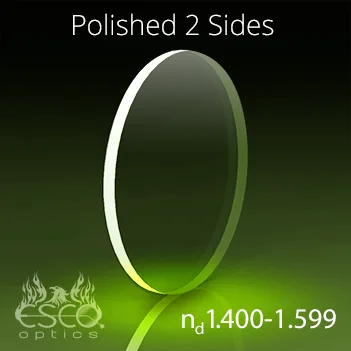
Die Wahl hängt von der Hauptfunktion der Beschichtung ab. Eine Reflexions-Witness-Probe ist auf einer Seite poliert und auf der zweiten geschliffen, sodass sie dafür ausgelegt ist, die Reflexion der beschichteten Oberfläche zu messen, ohne dass Rückseitenreflexionen die Daten verfälschen. Eine Transmissions-Witness-Probe ist auf beiden Seiten poliert, sodass Sie messen können, wie viel Licht durch die beschichtete Optik gelangt. Wenn Ihre Beschichtung ein Hochreflektor ist, beginnen Sie mit einer Reflexions-Witness-Probe. Wenn es sich um eine Antireflex- oder Bandpassbeschichtung handelt, ist eine Transmissions-Witness-Probe in der Regel die bessere Wahl. Einige Beschichtungsläufe benötigen beide, insbesondere bei Breitbanddesigns, bei denen Reflexion und Transmission ausbalanciert sein müssen.
Was bedeutet die Kratz- und Dig-Spezifikation sowie die Ebenheit für meine Daten?
Kratz- und Dig-Spezifikationen sowie Ebenheitsanforderungen definieren die Grundqualität der Witness-Probe selbst, nicht der Beschichtung. Eine Kratz- und Dig-Spezifikation von 60-40 und eine Ebenheit besser als eine Wellenlänge bei 633 nm bedeuten, dass die Witness-Probe glatt und eben genug ist, sodass jede gemessene Änderung von der Beschichtung stammt und nicht von Oberflächendefekten. Wenn die Witness-Probe einen Dig oder Kratzer im Messbereich aufweist, erhöht Streulicht die Reflexion oder verringert die Transmission, was wie ein Beschichtungsproblem aussieht. Untersuchen Sie die Witness-Probe vor der Beschichtung unter einem Mikroskop mit geringer Vergrößerung. Die Ebenheit ist besonders wichtig für Schmalbandbeschichtungen, bei denen eine gekrümmte Witness-Probe den effektiven Einfallswinkel über die Apertur verschieben kann.
Wie vergleiche ich Witness-Daten mit den Produktionsteilen?
Die Witness-Probe ist ein Stellvertreter, daher gilt der Vergleich nur, wenn Witness-Probe und Produktionsteile aus derselben Schmelzcharge und demselben Beschichtungslauf stammen. Die Schmelzchargenkontrolle bedeutet, dass der Brechungsindex des Glases konsistent ist, sodass die Witness-Kurve innerhalb der normalen Prozessschwankungen mit den Teilen übereinstimmen sollte. Wenn die Witness-Probe besteht, die Teile aber nicht, prüfen Sie auf Unterschiede bei Reinigung, Montage oder Position in der Kammer. Wenn die Witness-Probe nicht besteht, gehen Sie davon aus, dass der Lauf fehlgeschlagen ist, es sei denn, Sie haben einen spezifischen Grund zu glauben, dass die Witness-Probe falsch behandelt wurde. Bewahren Sie das Schmelzchargen-Datenblatt zusammen mit dem Witness-Protokoll auf, damit Sie eine Abweichung auf die Glasquelle zurückführen können.
Was sollte ich für jeden Beschichtungslauf aufzeichnen?
Ein nützliches Protokoll umfasst die Schmelzchargennummer der Witness-Probe, die Beschichtungslauf-ID, das Messdatum, das verwendete Spektralphotometer und die gemessene Reflexions- oder Transmissionskurve. Notieren Sie den Einfallswinkel und die Polarisation, da eine bei 0 Grad gemessene Kurve nicht mit einer für 45 Grad geschriebenen Spezifikation übereinstimmt. Zeichnen Sie die Basislinie der Witness-Probe vor der Beschichtung auf, wenn Ihr Prozess dies zulässt; ein Vorher-Nachher-Vergleich trennt die Beschichtungsleistung von Probe-zu-Probe-Schwankungen. Speichern Sie die Daten zusammen mit dem Produktionsbegleitschein, sodass eine Kundenfrage Monate später ohne erneute Messung beantwortet werden kann.
Wann sollte ein Witness-Ergebnis einen Versand stoppen?
Stoppen Sie den Versand, wenn die Witness-Probe außerhalb des vereinbarten Toleranzbands liegt, nicht wenn sie leicht anders aussieht als der vorherige Lauf. Ein einzelner Punkt außerhalb des Bands am Rand der Kurve kann Messrauschen sein; eine Verschiebung über das gesamte Band bedeutet in der Regel eine Prozessänderung. Wenn die Witness-Probe grenzwertig ist, messen Sie sie auf einem zweiten Gerät oder an einer zweiten Stelle erneut, bevor Sie eine Entscheidung treffen. Dokumentieren Sie die Entscheidung in jedem Fall. Die Witness-Probe ist ein Beleg, und ein klares Protokoll darüber, wie Sie sie interpretiert haben, schützt Sie und Ihren Kunden.
Witness-Proben FAQ: Praktische Kontrollpunkte
Welcher Witness-Typ passt zu meiner Beschichtung?
Verwenden Sie eine Reflexions-Witness-Probe für Hochreflektoren und eine Transmissions-Witness-Probe für AR- oder Bandpassbeschichtungen. Wenn das Design beide ausbalanciert, führen Sie beide Typen aus. Passen Sie die Witness-Probe vor Beginn des Laufs an die Hauptfunktion der Beschichtung an.
Was macht ein Witness-Ergebnis gültig?
Die Witness-Probe muss aus derselben Produktionsschmelzcharge stammen, denselben Beschichtungslauf durchlaufen und unter dem angegebenen Winkel und der Polarisation gemessen werden. Eine Witness-Probe aus einer anderen Charge oder einem anderen Lauf ist kein Verifikationsnachweis.
Wie gehe ich mit einer grenzwertigen Witness-Probe um?
Messen Sie auf einem zweiten Gerät oder an einer zweiten Stelle der Witness-Probe erneut. Wenn das Ergebnis weiterhin grenzwertig ist, behandeln Sie den Lauf als außerhalb der Toleranz, bis das Gegenteil bewiesen ist. Messen Sie vor der Entscheidung erneut und dokumentieren Sie die Entscheidung.
Witness-Proben zur Beschichtungsverifizierung
- Witness-Probe, Reflexion, 1.400-1.899: Witness-Probe, Reflexion, 1.400-1.899 ist auf einer Seite präzisionspoliert auf 60-40 Kratz-Dig, mit Ebenheit < 1 Wellenlänge @ 633nm bei 80% CA und Parallelität < 1 Bogenminuten. Die geschliffene zweite Seite verhindert, dass Rückseitenreflexionen die Reflexionsdaten verfälschen, sodass Sie nur die beschichtete Oberfläche messen.
- Witness-Probe, Transmission, 1.400-1.599: Witness-Probe, Transmission, 1.400-1.599 ist auf beiden Seiten präzisionspoliert auf 60-40 Kratz-Dig, mit Ebenheit < 1 Wellenlänge @ 633nm bei 80% CA und Parallelität < 1 Bogenminuten. Zwei polierte Seiten ermöglichen die Messung der Transmission durch die beschichtete Optik ohne Streuung durch eine raue Rückseite.