Snel antwoord
Bij getuigemonster testen wordt een kleine, smeltgestuurde optiek gebruikt die tijdens uw coatingrun meeloopt met de productieonderdelen. Na het coaten meet u de reflectie of transmissie en vergelijkt u het resultaat met uw streefcurve. Als het getuigemonster overeenkomt met de specificatie, is de run geverifieerd; als het afwijkt, vertelt de gegevens u of u het proces moet aanpassen voordat u onderdelen verzendt. De sleutel is het gebruik van een getuigemonster dat dezelfde substraatpartij deelt als de productieoptiek.
Getuigemonsters zijn alleen nuttig als u weet wat u meet en waarom. De onderstaande vragen behandelen de praktische beslissingen: welk getuigemonster te kiezen, hoe de cijfers te lezen en wanneer een getuigemonsterresultaat een zending moet stoppen.
Reflectie- versus transmissie-getuigemonsters: welke heeft u nodig?
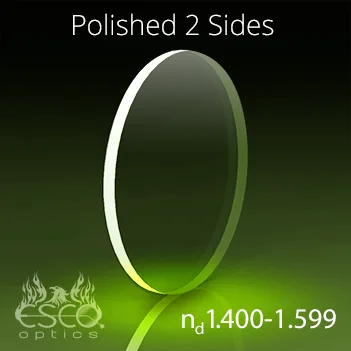
Kies op basis van de primaire functie van de coating. Een reflectie-getuigemonster is aan één kant gepolijst en aan de tweede kant geslepen, zodat het is ontworpen om de reflectie van het gecoate oppervlak te meten zonder dat reflecties van de achterkant de gegevens verstoren. Een transmissie-getuigemonster is aan beide kanten gepolijst, zodat u kunt meten hoeveel licht door de gecoate optiek gaat. Als uw coating een hoge reflector is, begin dan met een reflectie-getuigemonster. Als het een antireflectie- of banddoorlaatcoating is, is een transmissie-getuigemonster meestal de betere keuze. Sommige coatingruns hebben beide nodig, vooral bij breedbandontwerpen waar reflectie en transmissie in balans moeten zijn.
Wat betekenen de kras-diepte en vlakheidsspecificatie voor mijn gegevens?
Kras-diepte en vlakheidsspecificaties definiëren de basiskwaliteit van het getuigemonster zelf, niet de coating. Een 60-40 kras-diepte en vlakheid beter dan één golf bij 633 nm betekenen dat het getuigemonster glad en vlak genoeg is dat elke gemeten verandering afkomstig is van de coating, niet van oppervlaktedefecten. Als het getuigemonster een put of kras in het meetgebied heeft, zal verstrooiing uw reflectie opblazen of de transmissie verminderen op een manier die lijkt op een coatingprobleem. Inspecteer het getuigemonster onder een low-power microscoop vóór het coaten. Vlakheid is het belangrijkst voor smalbandige coatings, waar een gebogen getuigemonster de effectieve invalshoek over de opening kan verschuiven.
Hoe vergelijk ik getuigemonstergegevens met de productieonderdelen?
Het getuigemonster is een proxy, dus de vergelijking is alleen geldig wanneer het getuigemonster en de productieonderdelen dezelfde smeltpartij en coatingrun delen. Smeltpartijcontrole betekent dat de brekingsindex van het glas consistent is, dus de getuigemonstercurve moet overeenkomen met de onderdelen binnen normale procesvariaties. Als het getuigemonster slaagt maar de onderdelen falen, controleer dan op verschillen in reiniging, montage of positie in de kamer. Als het getuigemonster faalt, ga er dan van uit dat de run is mislukt, tenzij u een specifieke reden hebt om aan te nemen dat het getuigemonster verkeerd is behandeld. Bewaar het smeltgegevensblad bij het getuigemonsterrecord, zodat u een discrepantie kunt herleiden naar de glasbron.
Wat moet ik vastleggen voor elke coatingrun?
Een nuttig record bevat het smeltpartijnummer van het getuigemonster, de coatingrun-ID, de meetdatum, de gebruikte spectrophotometer en de gemeten reflectie- of transmissiecurve. Noteer de invalshoek en polarisatie, omdat een curve gemeten bij 0 graden niet overeenkomt met een specificatie geschreven voor 45 graden. Leg de basislijn van het getuigemonster vóór het coaten vast als uw proces dit toelaat; een voor-en-na-vergelijking scheidt coatingprestaties van getuigemonster-tot-getuigemonstervariatie. Sla de gegevens op bij de productietraveler, zodat een klantvraag maanden later kan worden beantwoord zonder opnieuw te meten.
Wanneer moet een getuigemonsterresultaat een zending stoppen?
Stop de zending wanneer het getuigemonster buiten de overeengekomen tolerantieband valt, niet wanneer het er iets anders uitziet dan de vorige run. Een enkel punt buiten de band aan de rand van de curve kan meetruis zijn; een verschuiving over de hele band duidt meestal op een proceswijziging. Als het getuigemonster marginaal is, meet het dan opnieuw op een tweede instrument of op een tweede locatie voordat u een beslissing neemt. Documenteer de beslissing in beide gevallen. Het getuigemonster is bewijs, en een duidelijk verslag van hoe u het hebt geïnterpreteerd beschermt zowel u als uw klant.
Veelgestelde vragen over getuigemonsters: praktische controlepunten
Welk getuigemonstertype past bij mijn coating?
Gebruik een reflectie-getuigemonster voor hoge reflectoren en een transmissie-getuigemonster voor AR- of banddoorlaatcoatings. Als het ontwerp beide in balans brengt, gebruik dan beide typen. Stem het getuigemonster af op de primaire functie van de coating voordat de run begint.
Wat maakt een getuigemonsterresultaat geldig?
Het getuigemonster moet de productiesmeltpartij delen, dezelfde coatingrun doorlopen en worden gemeten onder de gespecificeerde hoek en polarisatie. Een getuigemonster van een andere partij of run is geen verificatiebewijs.
Hoe ga ik om met een marginaal getuigemonster?
Meet opnieuw op een tweede instrument of een tweede locatie op het getuigemonster. Als het resultaat nog steeds marginaal is, behandel de run dan als buiten tolerantie totdat het tegendeel is bewezen. Meet opnieuw voordat u beslist en documenteer de beslissing.
Getuigemonsters voor coatingverificatie
- Getuigemonster, Reflectie, 1.400-1.899: Getuigemonster, Reflectie, 1.400-1.899 is aan één kant precisiegepolijst tot 60-40 kras-diepte, met vlakheid < 1 golf @ 633nm bij 80% CA en parallelliteit < 1 boogmin. De geslepen tweede kant voorkomt dat reflecties van de achterkant de reflectiegegevens verontreinigen, zodat u alleen het gecoate oppervlak meet.
- Getuigemonster, Transmissie, 1.400-1.599: Getuigemonster, Transmissie, 1.400-1.599 is aan beide kanten precisiegepolijst tot 60-40 kras-diepte, met vlakheid < 1 golf @ 633nm bij 80% CA en parallelliteit < 1 boogmin. Twee gepolijste zijden laten u transmissie door de gecoate optiek meten zonder verstrooiing van een ruw achteroppervlak.