Réponse rapide
Pour un tube de 2.56 pouces, commencez par ajuster à sec vos bagues de centrage sur le tube du support moteur et à l'intérieur du tube. Poncez le bord extérieur ou le trou intérieur jusqu'à ce que la bague coulisse avec une légère friction, sans forcer. Collez ensuite avec une résine époxy à haute résistance, en appliquant un congé des deux côtés. L'erreur la plus courante est de forcer une bague trop serrée, ce qui peut écraser le tube ou priver le joint d'adhésif.
résine époxy
Pourquoi la tolérance d'ajustement est plus importante que le choix de la colle
A bague de centrage trop serrée peut déformer le tube ou le tube du support moteur lorsqu'on la pousse, créant des points faibles. Trop lâche, la résine époxy comble un espace au lieu de lier les surfaces. Visez un ajustement glissant : la bague doit coulisser avec une légère pression manuelle mais ne pas ballotter. Mesurez le diamètre intérieur du tube et le diamètre extérieur du support moteur avec un pied à coulisse. Si la différence est inférieure à 0.5 mm, poncez la bague. Si elle est supérieure à 1 mm, envisagez une cale avec du ruban adhésif ou une bague de taille différente.
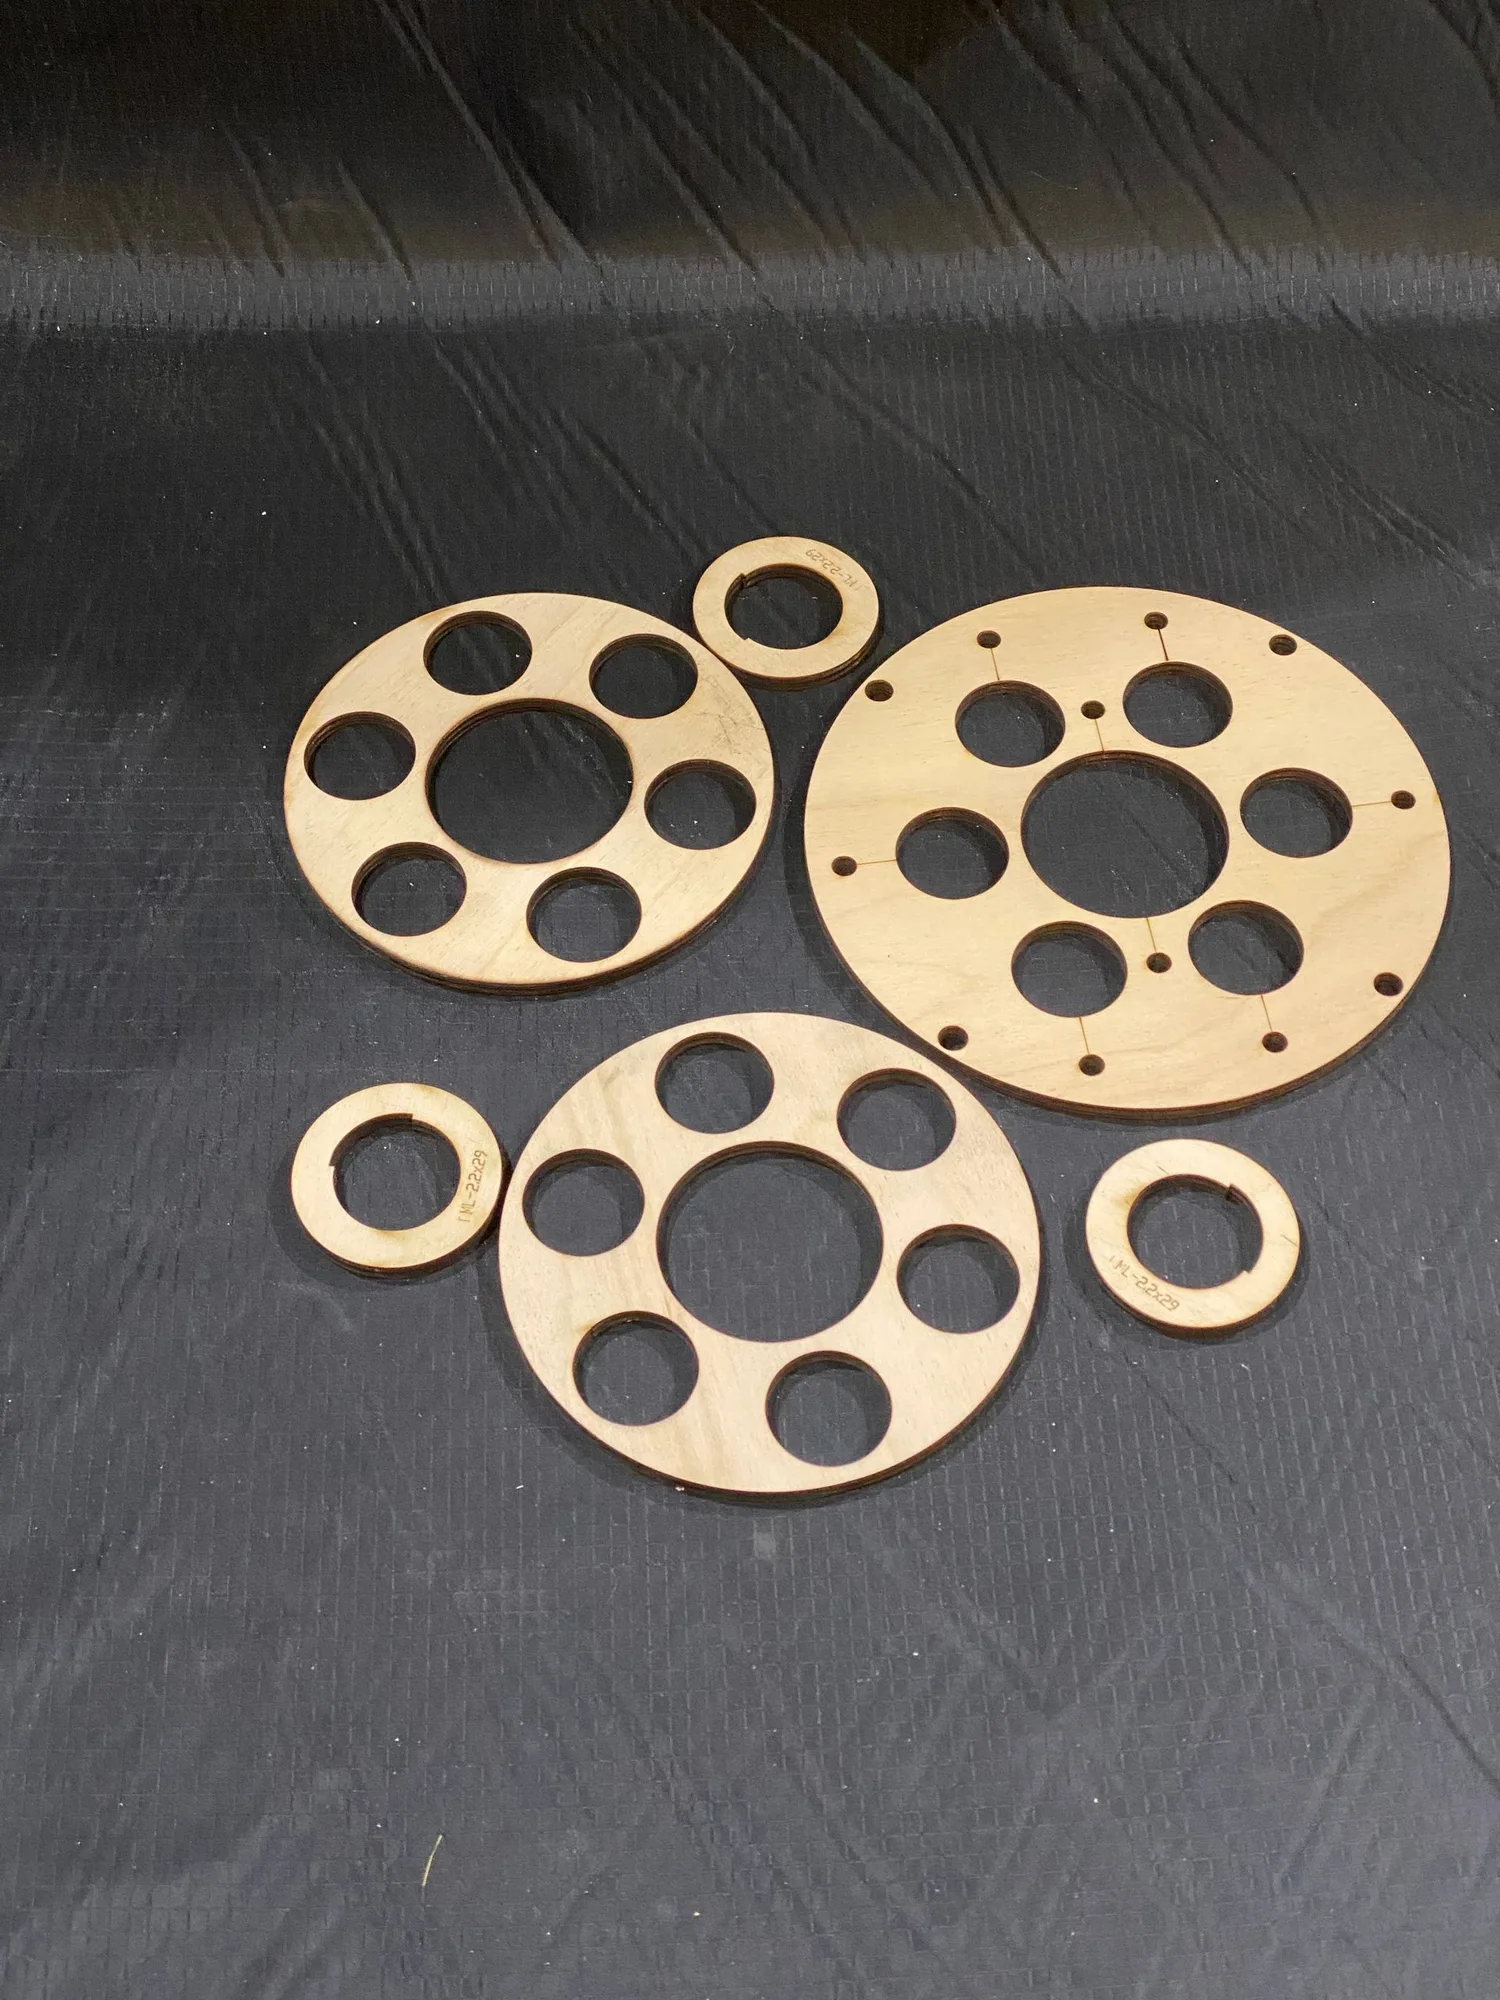
bague de centrage
Outils et matériel réellement nécessaires
Vous n'avez pas besoin d'un atelier d'usinage. Rassemblez du papier de verre de grain 220 et 400, un bloc de ponçage, de l'alcool dénaturé ou de l'alcool isopropylique, de la résine époxy à haute résistance (de 30 minutes ou plus), des gobelets de mélange, des bâtonnets en bois et des gants en nitrile. Pour les congés internes, un écouvillon à long manche ou un applicateur courbe est utile. Un test d'ajustement à sec sans colle est obligatoire. Si vous construisez un support moteur pour fusée de haute puissance, utilisez une résine époxy adaptée à la chaleur et aux contraintes, pas de la colle à bois ni de la cyanoacrylate.
Installation étape par étape
Suivez ces étapes dans l'ordre. Sauter l'ajustement à sec ou précipiter le durcissement de la résine époxy sont les deux causes les plus courantes d'échec.
Étapes d'installation avec points de contrôle
- Ajustement à sec de la bague sur le tube du support moteur : Faites glisser la bague de centrage sur le tube du support moteur. Elle doit coulisser avec une légère résistance. Si elle coince, poncez le trou intérieur uniformément avec du grain 220. Si elle est lâche, ne continuez pas : vérifiez la taille de la bague ou enroulez le tube d'une fine couche de ruban de masquage. Point de contrôle : La bague ne doit pas basculer ni ballotter sur le tube.
- Ajustement à sec de la bague à l'intérieur du tube : Insérez la bague dans le tube sans colle. Elle doit coulisser avec une légère pression manuelle. Si elle est trop serrée, poncez le bord extérieur uniformément. Si elle est trop lâche, vous aurez peut-être besoin d'une bague différente ou d'une cale. Marquez la position finale avec un crayon. Point de contrôle : La bague doit reposer à plat et ne pas déformer le tube.
- Nettoyez et préparez les surfaces : Essuyez les surfaces de collage de la bague, du tube du support moteur et de l'intérieur du tube avec de l'alcool. Laissez sécher. Cela élimine l'agent de démoulage et la poussière qui affaiblissent les liaisons époxy. Point de contrôle : Aucune poussière ni huile visibles sur les surfaces.
- Mélangez et appliquez la résine époxy : Mélangez un lot de résine époxy de 30 minutes ou plus. Appliquez un cordon fin autour du tube du support moteur à l'endroit où la bague se trouvera, et un anneau fin à l'intérieur du tube. Faites glisser la bague de centrage en position. Tournez légèrement pour répartir la résine époxy uniformément. Point de contrôle : La résine époxy doit légèrement suinter autour du joint. Sinon, vous en avez utilisé trop peu.
- Ajoutez des congés internes : Une fois la bague en place, appliquez un congé de résine époxy des deux côtés de la bague là où elle rencontre le tube du support moteur et le tube. Utilisez un applicateur courbe ou un écouvillon. Un congé lisse répartit les contraintes et évite les fissures. Point de contrôle : Les congés doivent être lisses et couvrir complètement le joint.
- Laissez durcir complètement avant de bouger : Ne manipulez pas l'assemblage avant que la résine époxy n'ait atteint son durcissement complet, généralement 24 heures pour une résine époxy de 30 minutes. La bouger trop tôt peut rompre la liaison. Vérifiez le temps de durcissement du fabricant de la résine époxy. Point de contrôle : La bague doit sembler solide comme un roc, sans aucun mouvement.
Bagues de centrage et kits correspondant à ce processus
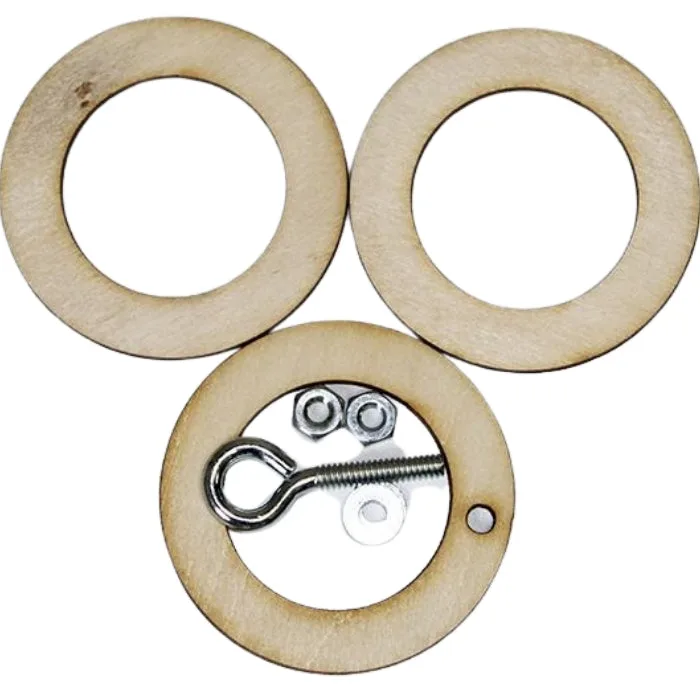
- Bagues de centrage pour tube de 2.56 pouces: Bagues de centrage pour supports moteur de BT-2.56 à 24 mm ou 29 mm, d'épaisseur 1/8 pouce. Le lot de 2 comprend une boucle en Kevlar. Elles sont dimensionnées pour les tubes de 2.56 pouces et les supports moteur haute puissance courants. La boucle en Kevlar incluse vous évite de devoir vous procurer un ancrage de corde de choc séparé.
- V2 4": Le kit de fusée LOC V2 de 4 pouces est un kit de série avancée avec un tube pré-fendu en usine et une construction d'ailerons traversants. Il est livré avec un support moteur de 38 mm mais vole avec des moteurs F50 et G avec un adaptateur optionnel MMA-2. Si vous passez à des projets haute puissance plus grands, ce kit montre comment les bagues de centrage et les supports moteur sont intégrés dans une conception éprouvée. L'adaptateur optionnel offre une flexibilité de moteur.
- Hi-Tech: Le Hi-Tech H45 est un performeur haute puissance léger avec un support moteur de 38 mm, faisant partie de la série de performance ISP pour débutants. Il dispose d'un tube pré-fendu en usine et d'une construction d'ailerons traversants. Un bon pas en avant après avoir pratiqué l'installation de bagues de centrage. Le support de 38 mm fonctionne avec des moteurs de Niveau 1 si votre terrain le permet.