クイックアンサー
プルソーブレードで正確な切断を行うには、ワークを固定し、ブレードを切断線に合わせ、引き側のストロークでのみ一定の均等な圧力を加えます。
引きストロークが重要な理由
押し側で切断する西洋のノコギリとは異なり、プルソーブレードは手前に引くときに切断するように設計されています。この動作によりブレードに張りが生じ、たわみが減り、より薄い切り口が可能になります。その結果、材料の無駄が少なく、よりまっすぐで制御された切断が実現します。
素材に関する考慮事項
Excel Blades プルソーブレード(42 TPI、深さ 1 インチ)は、バルサ材、グラスファイバー、プラスチック、模型鉄道レールなどの柔らかい素材向けに設計されています。焼き入れされた鋸歯状のスチールブレードと柔らかい金属製バッカーにより、薄い素材での目詰まりを防ぎます。広葉樹や金属には使用しないでください。細かい歯はすぐに鈍くなり、ブレード破損のリスクが高まります。
ステップバイステップガイド
- ワークを固定する: 素材を安定した面にしっかりとクランプまたは保持します。滑り止めマットやベンチフックを使用すると、動きを防ぎ、角度のついた切断を防げます。 わずかな動きでも切断線が狂います。
- 切断線を明確にマークする: 定規と鉛筆を使って直線を引きます。曲線カットの場合は、細いペンで経路をマークします。 明確な視覚的ガイドにより、ブレードの位置が合ったままになります。
- 切断開始位置にブレードを配置する: ブレードの歯を素材に対して浅い角度(約 15~20 度)で、線の捨て側に置きます。短い引きストロークで始めて、小さな切り口を作ります。 急な角度で始めると、ブレードが飛んだり引っかかったりする可能性があります。
- 引きストロークでのみ切断する: 一定の均等な圧力でノコギリを手前に引きます。歯に仕事をさせ、ブレードを無理に押さないでください。戻しストロークでは、歯を切断面に引きずらないようにブレードをわずかに持ち上げます。 ブレードを押すと早く鈍くなり、切り口が曲がる原因になります。
- 一定の速度と角度を維持する: ブレードを切断線に合わせたままにします。長い切断には、フルレングスのストロークを使用します。きつい曲線には、短く制御された引きを使用します。 切断中に角度を変えると、修正が難しい段差のあるエッジができます。
- 切断面を仕上げてきれいにする: 切断が完了したら、目の細かいサンドペーパーで端を軽く研磨してバリを取り除きます。柔らかい布でほこりを拭き取ります。 簡単な研磨工程で、追加の工具なしでプロフェッショナルな仕上がりになります。
製品情報
-
プルソーブレード、42 TPI、深さ 1 インチ: 焼き入れ鋸歯状スチールブレード、ソフトメタルバッカー付き、1 x 0.15 x 42 TPI x 5。Excel ハンドル K2、K5、K6 に対応。ソフトメタルバッカーは薄い素材でのブレードの目詰まりを防ぎ、42 TPI はバルサ材やプラスチックに細かくささくれのない切断を実現します。
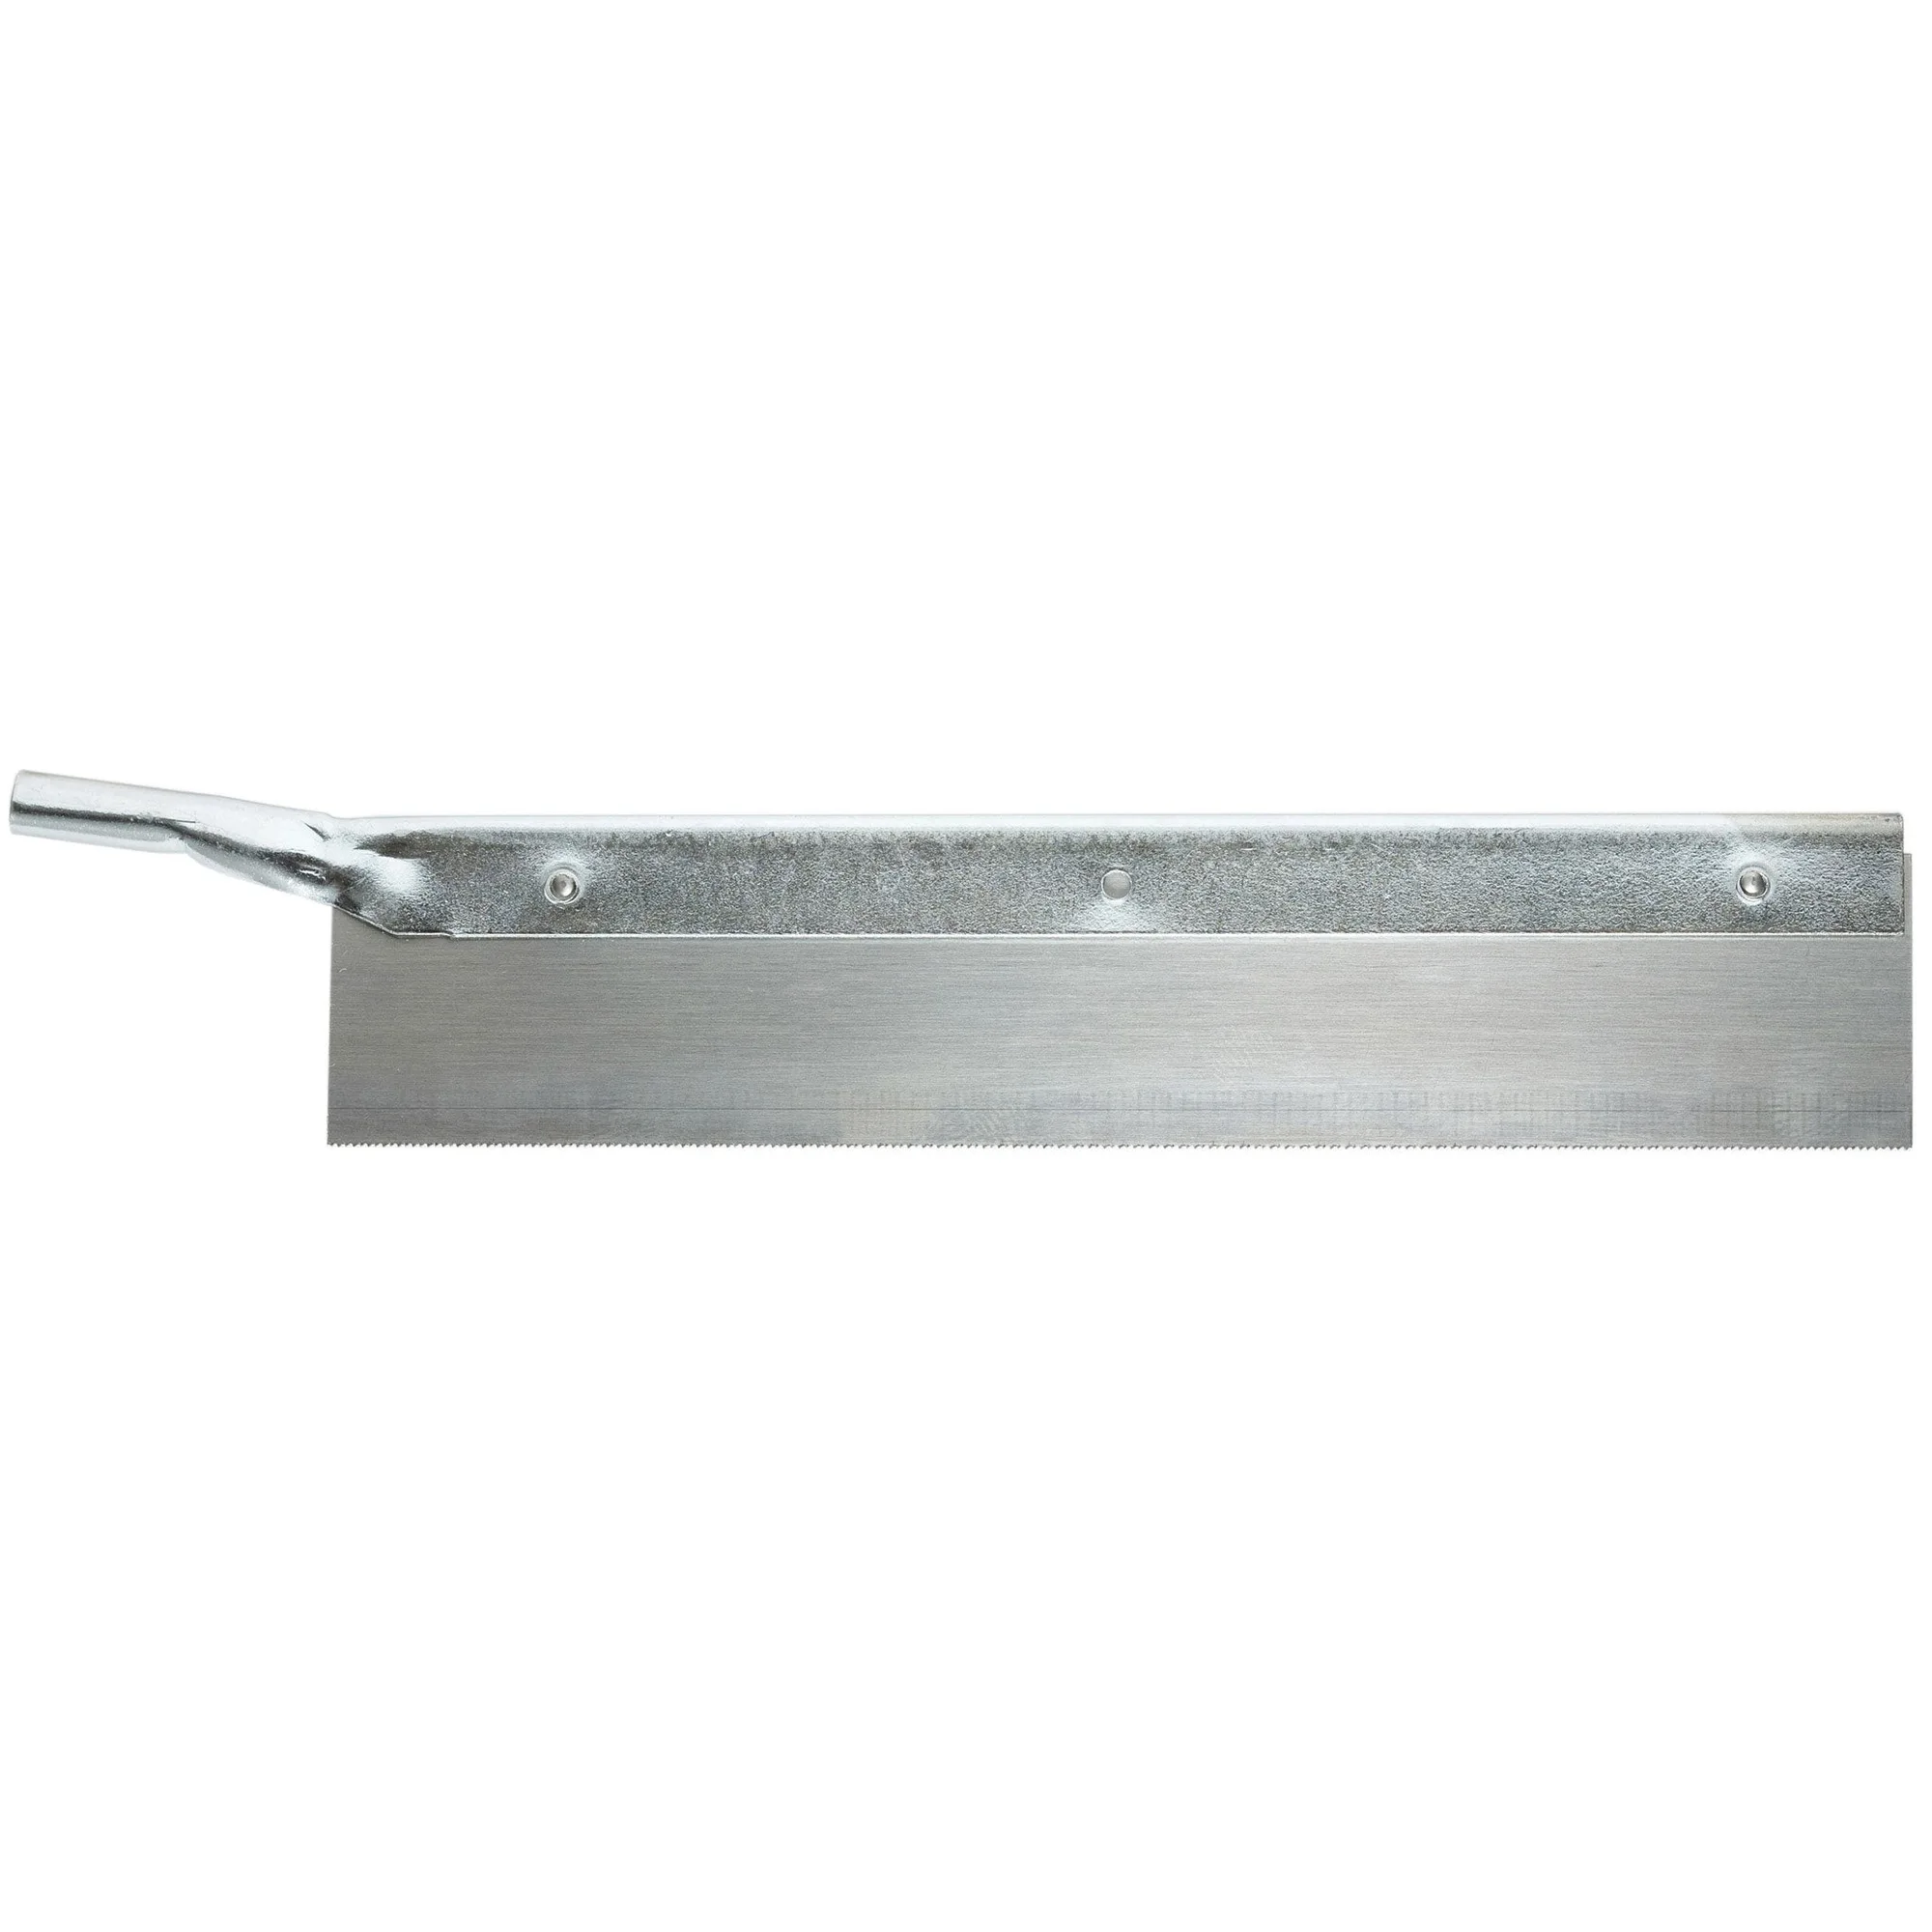
プルソーブレード、42 TPI、深さ 1 インチ