快速解答
若要使用拉锯刀片進行精準切割,請固定工件,將刀片對齊切割線,並僅在拉鋸行程中施加穩定均勻的壓力。
為何拉鋸行程重要
與西方鋸子在推鋸行程切割不同,拉鋸刀片設計為在拉向您時進行切割。此動作使刀片保持張力,減少彎曲,並允許更細的切割路徑。結果是更直、更可控的切割,且材料浪費更少。
材料考量
Excel Blades 拉鋸刀片(42 TPI,1 英寸深)專為軟材料如巴爾薩木、玻璃纖維、塑膠和模型鐵道軌道設計。其硬化鋸齒鋼刀片搭配軟金屬背襯,可防止在薄材料中卡住。請勿用於硬木或金屬——細齒會迅速變鈍,並增加刀片斷裂風險。
逐步指南
- 固定工件: 將材料牢固地夾住或固定在穩定表面上。防滑墊或工作台鉤可防止移動,避免導致傾斜切割。 即使輕微移動也會偏離切割線。
- 清楚標記切割線: 使用尺和鉛筆畫一條直線。對於曲線切割,用細尖記號筆標出路徑。 清晰的視覺引導有助於保持刀片對齊。
- 將刀片定位在切割起點: 將刀片齒以淺角度(約 15–20 度)放在材料的廢料側,從切割線開始。先進行短拉鋸行程以建立小切口。 從陡峭角度開始可能導致刀片跳動或卡住。
- 僅在拉鋸行程中切割: 以穩定均勻的壓力將鋸子拉向您。讓齒刃完成工作——不要強迫刀片。在回程時,稍微抬起刀片以避免齒刃拖過切割面。 推鋸會使刀片更快變鈍,並可能導致切割路徑偏移。
- 保持一致的速度和角度: 保持刀片對齊切割線。對於長切割,使用全長行程。對於緊密曲線,使用短而可控的拉鋸。 中途改變角度會產生階梯狀邊緣,難以修正。
- 完成並清理切割邊緣: 完成後,用細砂紙輕輕打磨邊緣以去除毛邊。用軟布擦拭灰塵。 快速打磨步驟可提供專業外觀,無需額外工具。
產品資訊
-
拉鋸刀片,42 TPI,1 英寸深: 硬化鋸齒鋼刀片搭配軟金屬背襯,1 x 0.15 x 42 TPI x 5。適用於 K2、K5 和 K6 Excel 手柄。軟金屬背襯防止刀片在薄材料中卡住,而 42 TPI 在巴爾薩木和塑膠上提供細緻無碎屑的切割。
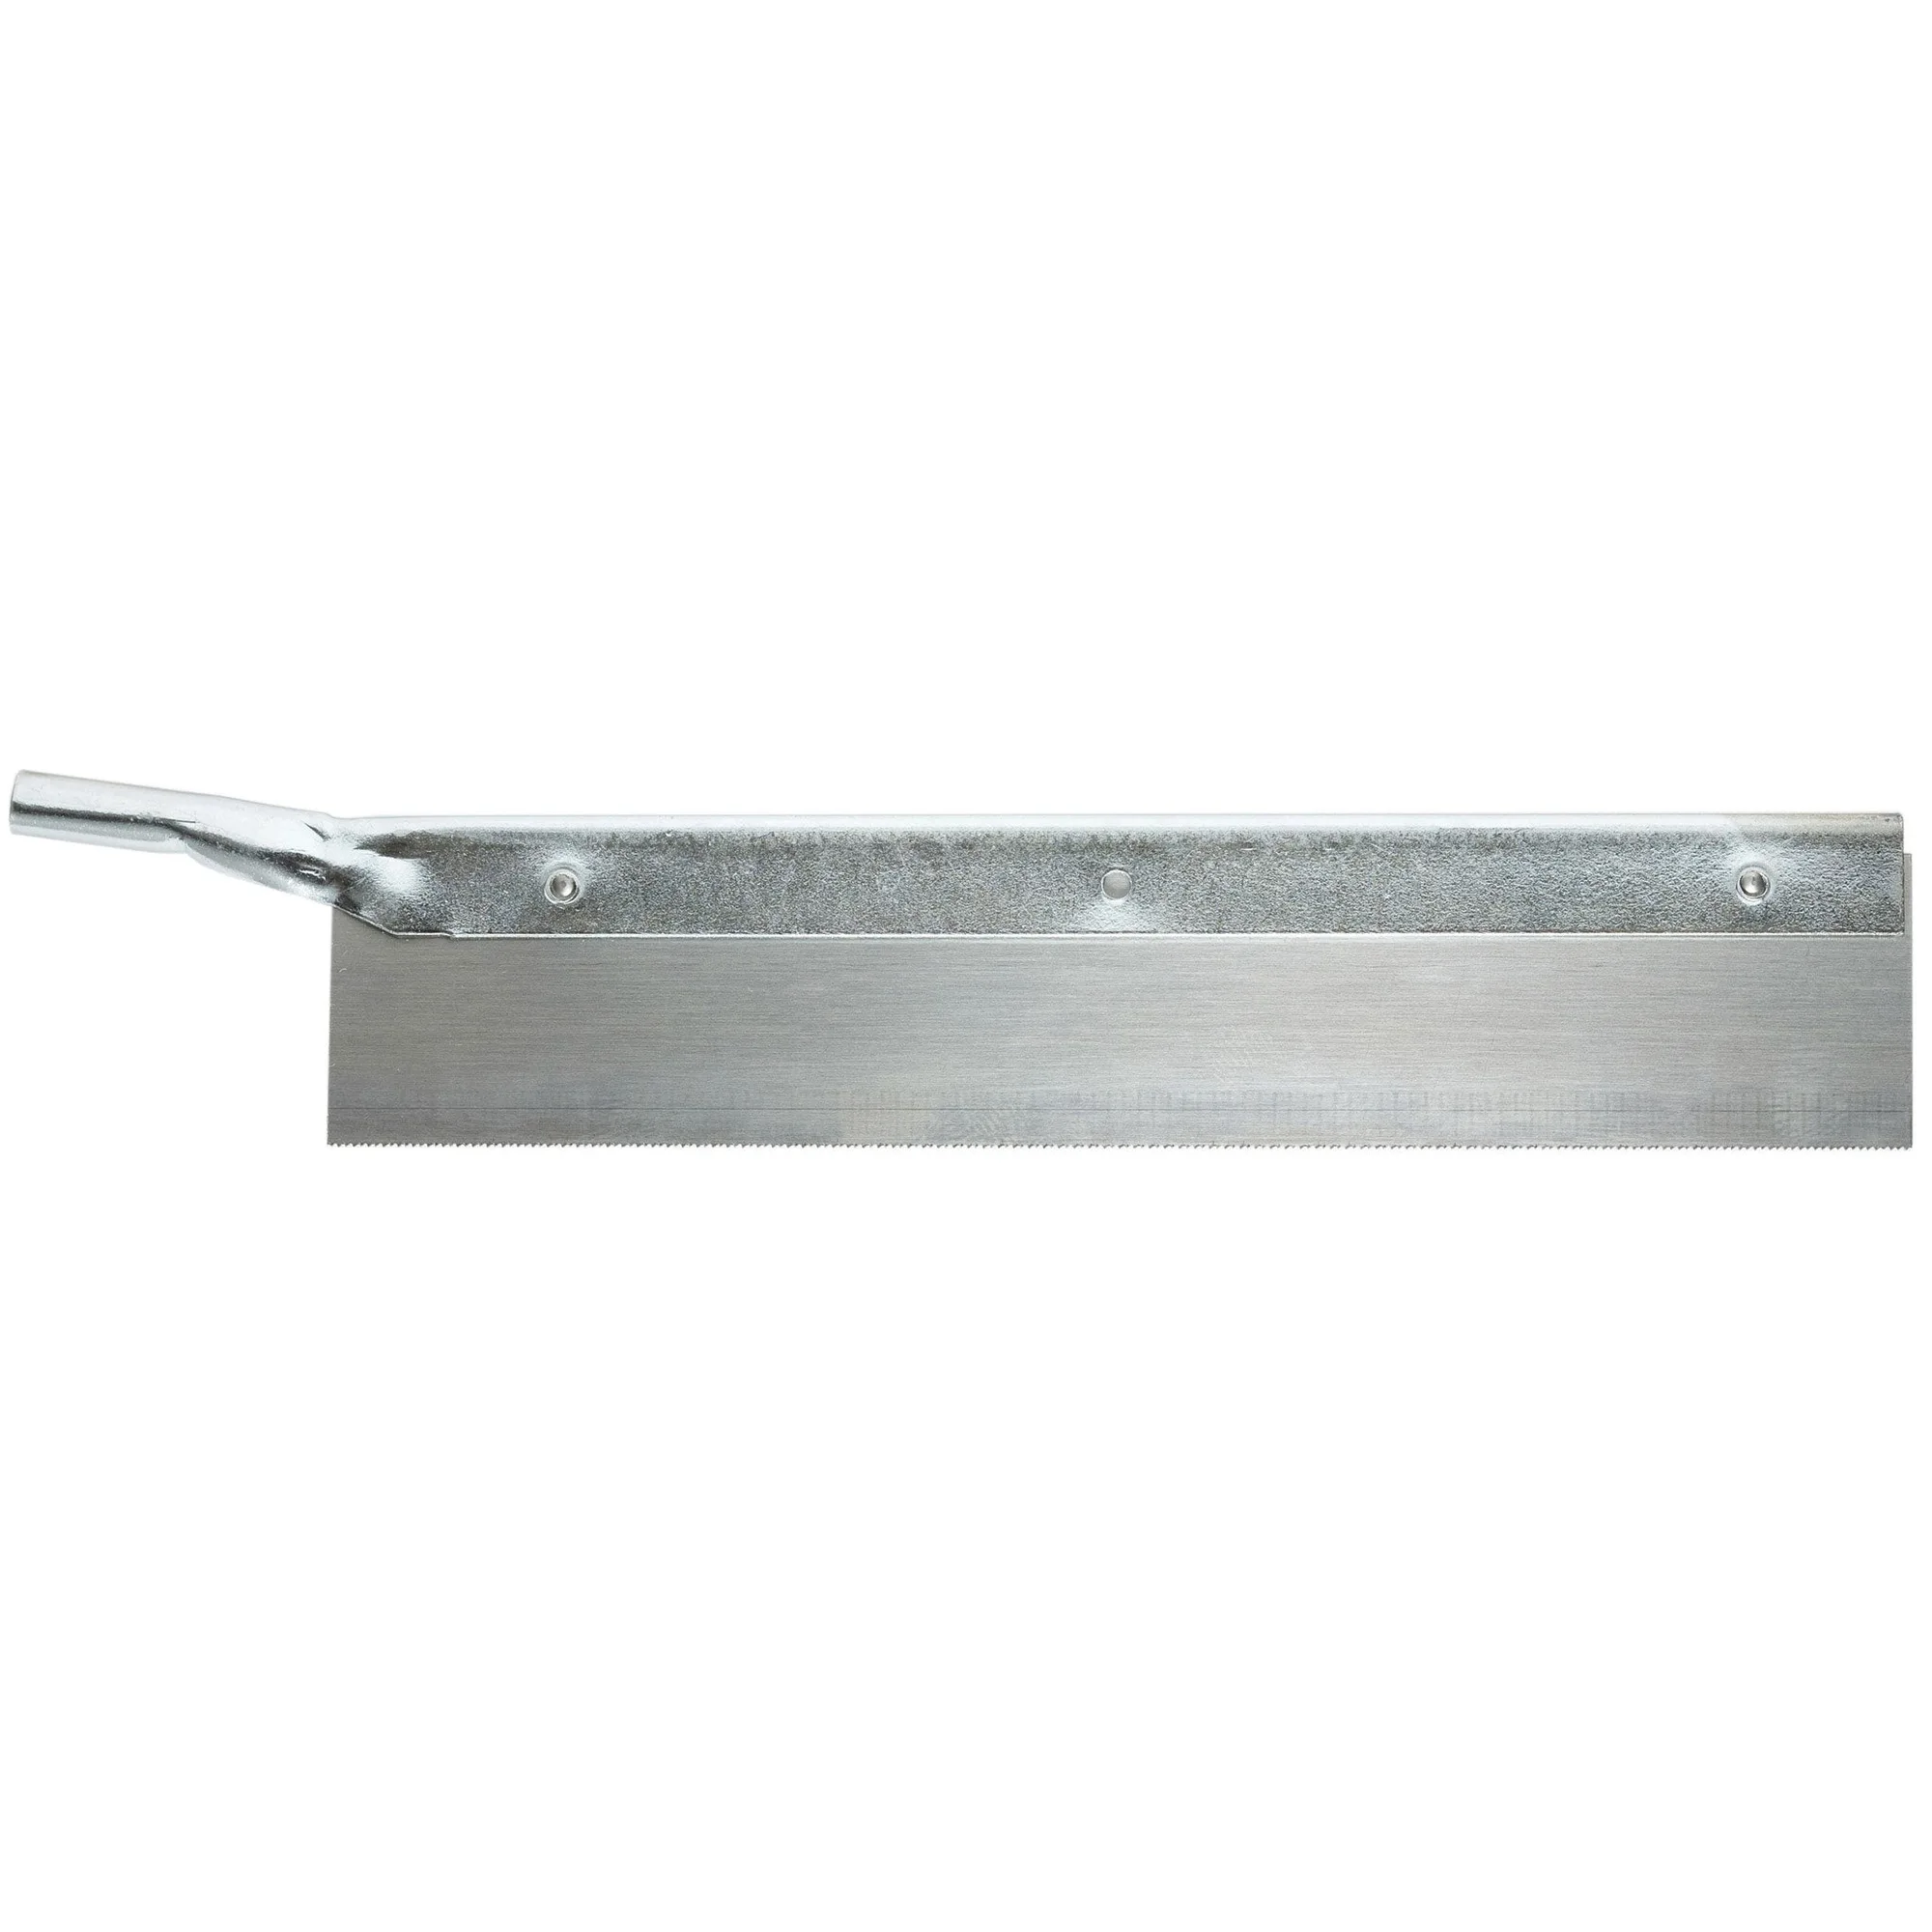
拉鋸刀片,42 TPI,1 英寸深