クイックアンサー
MCMS DU-15 シリンダーモールドIIを使用して、メカモデルキット用のカスタムシリンダーパーツを鋳造します。このガイドでは、樹脂パーツの準備、注入、脱型までを一貫した結果で行う手順を説明します。
シリンダーパーツに専用モールドを使う理由
MCMS DU-15 シリンダーモールドIIは、3サイズ(2mm、2.5mm、3mm)で132個のパーツを提供し、手作業で一つ一つ彫る必要なく均一なメカディテールを追加できます。モールドは樹脂鋳造用に設計されているため、複数の製作で同一パーツを迅速に複製できます。
MCMS DU-15 シリンダーモールドIIを使った鋳造方法
- モールドの準備: シリコーンモールドを柔らかいブラシと中性洗剤で洗い、完全に乾かします。ほこりや油分があると、気泡や充填不足の原因になります。 この手順を省略すると、鋳造パーツの表面が損なわれる可能性があります。
- 樹脂の混合: 樹脂メーカーの指定比率を正確に守ってください。空気の混入を防ぐため、ゆっくりと撹拌します。真空チャンバーは気泡除去に役立ちますが、混合後に数分間静置するだけでも効果があります。 モールドのキャビティ内に閉じ込められた気泡は、弱いまたは変形したシリンダーの原因になります。
- 樹脂の注入: 樹脂をモールドにゆっくりと注ぎ、各キャビティに流し込みます。モールドを作業台に軽く叩きつけて、閉じ込められた空気を逃がします。キャビティの縁より少し上まで充填します。 入れすぎると、小さなパーツから取り除くのが難しいバリが発生します。
- 硬化と脱型: 指定された時間(速硬化樹脂の場合は通常10~30分)に従って樹脂を完全に硬化させます。モールドを端から慎重に剥がします。必要に応じてピンセットでパーツを取り外します。 早すぎる脱型はシリンダーのエッジを変形させます。
- 鋳造パーツの仕上げ: 鋭利なホビーナイフでバリを取り除きます。必要に応じて、各パーツの裏面を平らに研磨します。接着する前にモデルに仮合わせをしてください。 素早い仮合わせで、さらに調整が必要なパーツを接着する手間を省けます。
製品情報
-
MCMS DU-15 シリンダーモールドII: 60x 2mm、48x 2.5mm、24x 3mm径のパーツが含まれます。複数のモールドを必要とせず、パネル、ジョイント、スラスターのディテールアップに十分なバリエーションがあります。
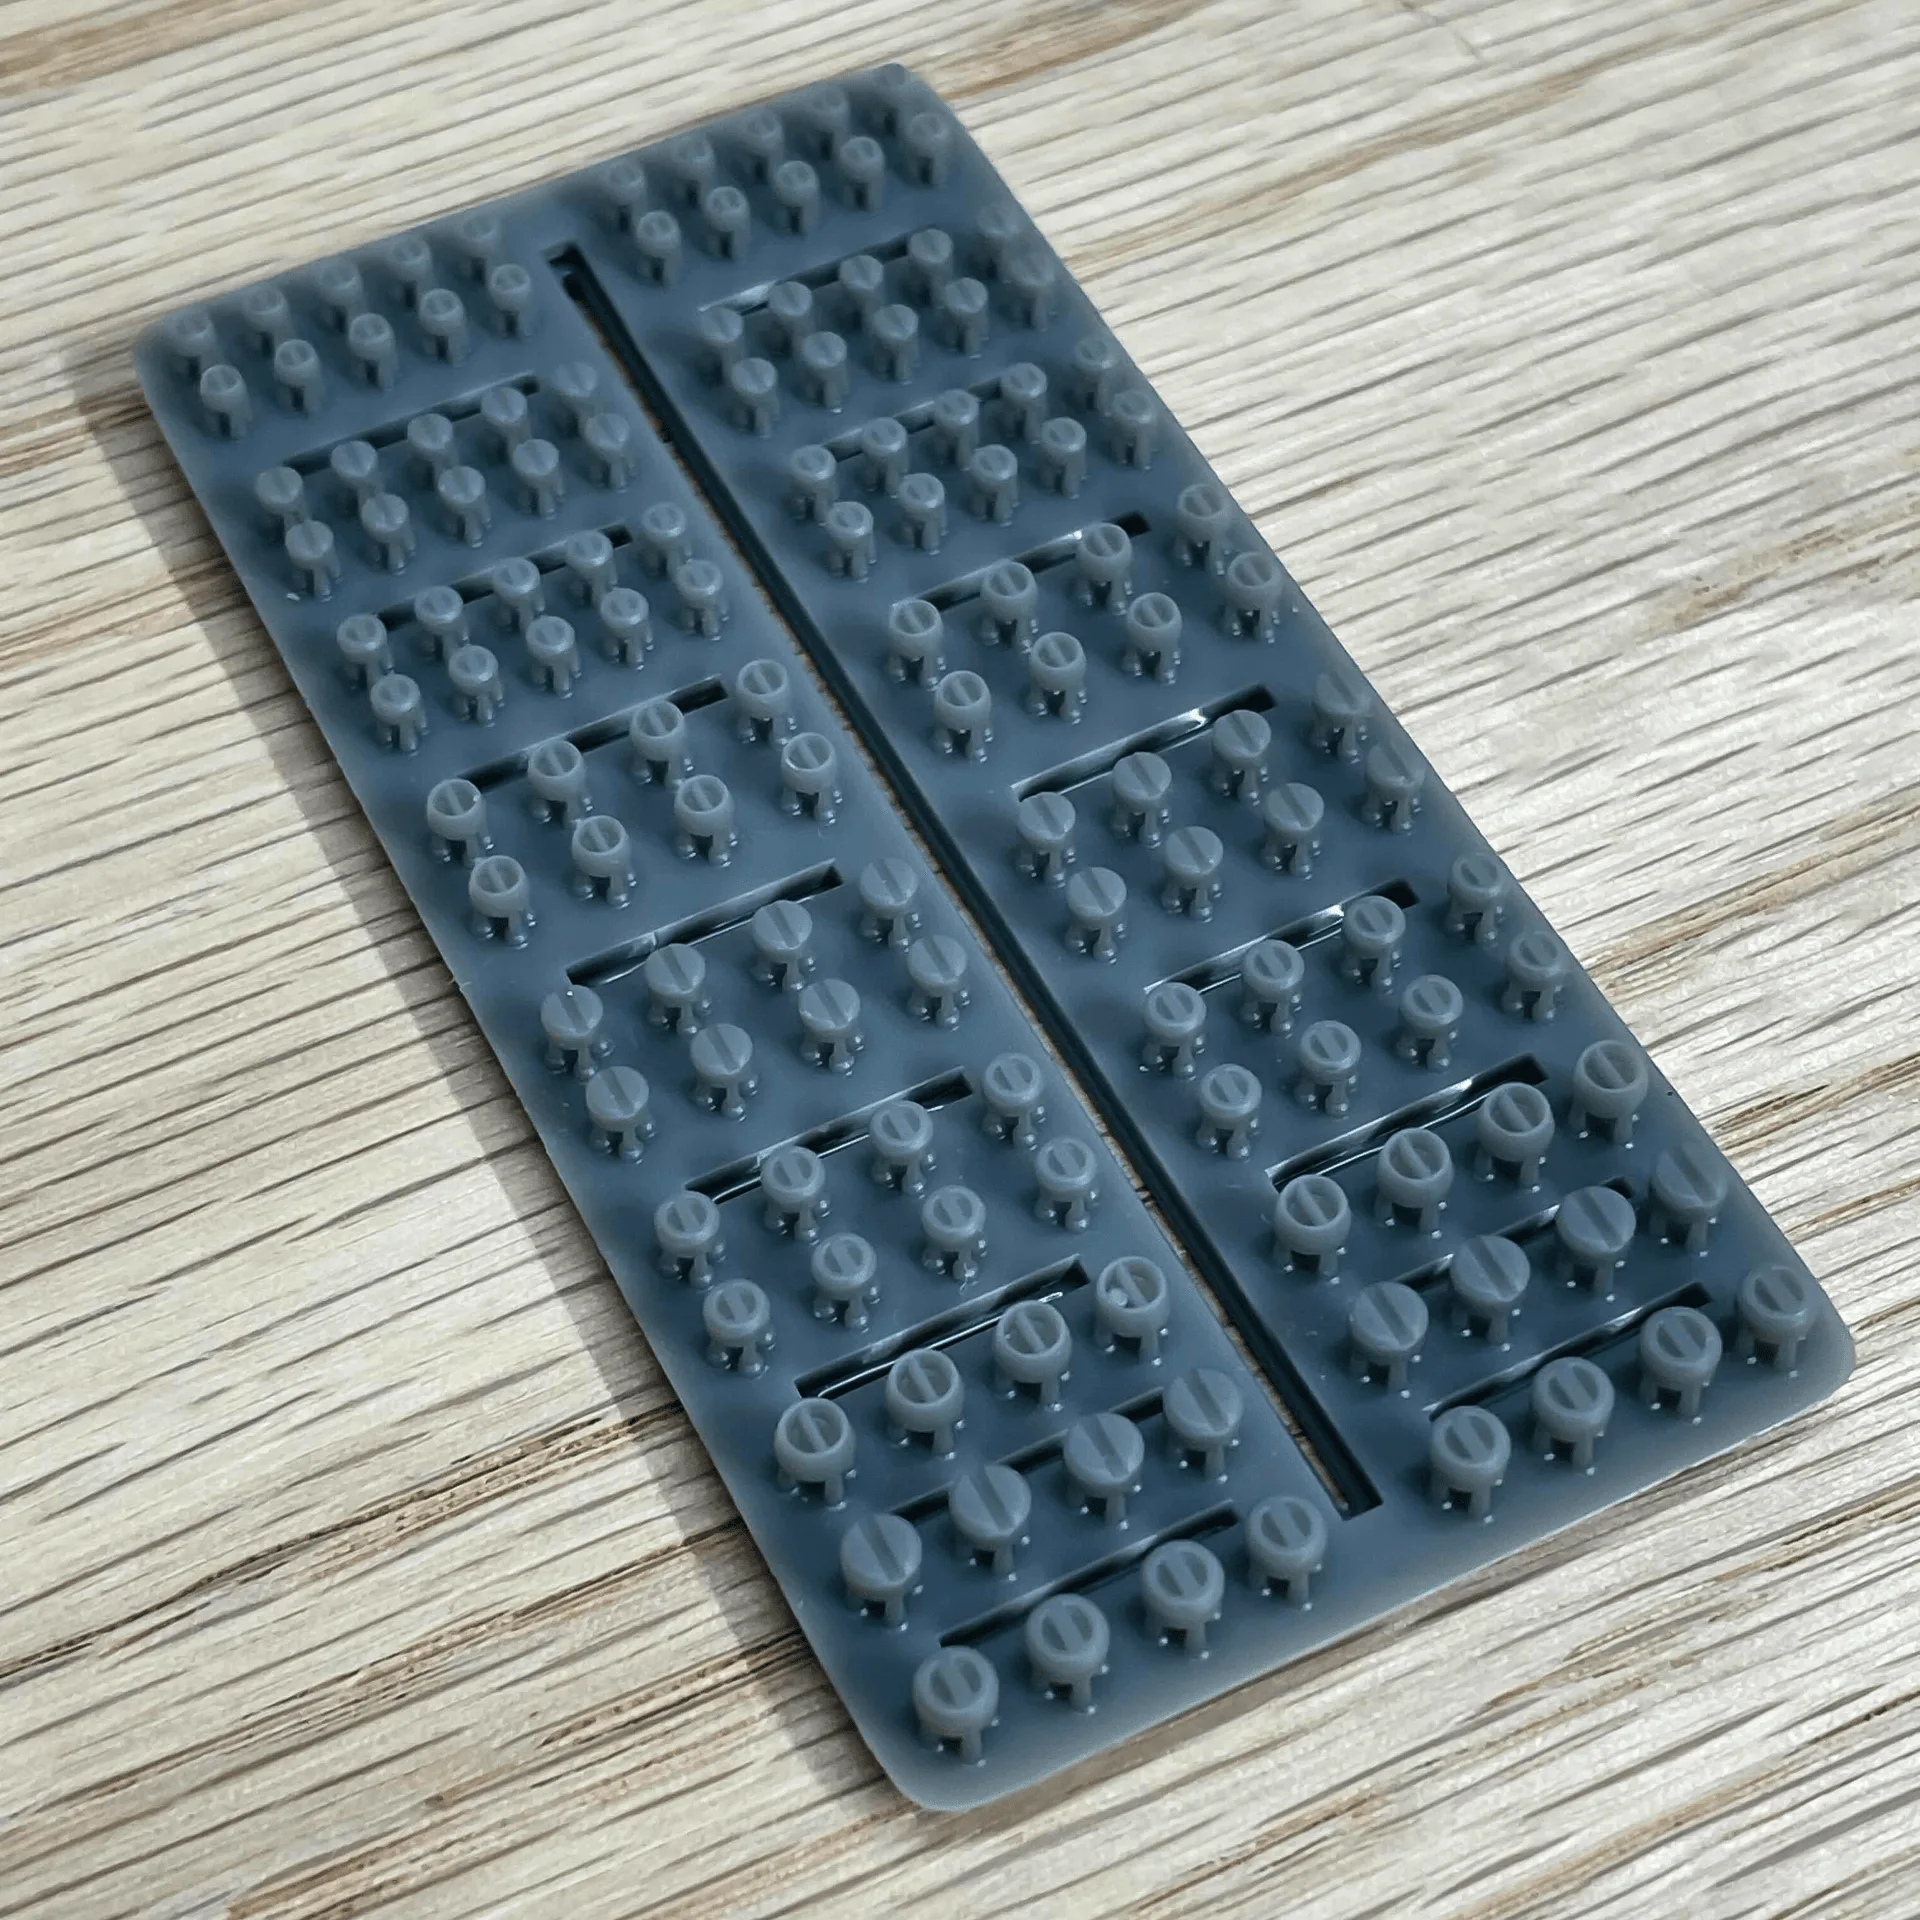
MCMS DU-15 シリンダーモールドII