快速解答
窄鋸片要切得直,必須讓鋸片完全受支撐、鋸齒從標記線開始,且手保持在切口後方而非側向施力。設定導軌或擋板,在框架中繃緊鋸片,並以短而輕的行程鋸切,直到鋸縫引導鋸片。若鋸片偏移,請停止並重新開始鋸切,而非強行將它拉回線上。
窄鋸片是當切口有曲線、狹窄角落或全尺寸鋸子無法進入的短距離時,您會使用的工具。取捨在於薄鋸片較少鋼材來抵抗側向壓力,因此當您的手偏離軸線施力時,鋸片就會偏移。
使用窄鋸片進行直線切割,與其說是力量問題,不如說是設定問題。固定工件、繃緊鋸片並控制前幾次行程,鋸片往往會自行沿著鋸縫前進。
窄刃為何會偏移
窄刃移除的材料較少,轉彎比寬刃更緊,但其樑強度也較低。任何側向力量,無論來自手腕、鬆動的框架或移動的工件,都會彎曲刃片並使齒偏離線條。這就是為什麼在寬面板鋸上有效的相同技術在細刃上會失敗的原因。
解決方法是在切割前移除所有側向負載的來源。支撐廢料側,使其不會掉落和夾住;保持框架中的刃片較短,使較少的鋼材不受支撐;並讓齒進行切割。如果您發現自己在切割中途校正刃片,則設定已經錯誤。
- 支撐切割的兩側,使切口永遠不會閉合在刃片上。
- 保持懸空長度較短;刀片若大幅超出工件,會更容易彎曲。
- 使用刀或細鉛筆標記線條,不要使用粗標記。
在切割前,選擇符合材料的刀片
刀片的選擇決定了直線切割的上限。每英寸齒數較多的刀片能留下更乾淨的邊緣,但切割速度較慢且升溫更快;而較粗的刀片能快速移除材料,但較難保持在精細的線條上。對於薄型材料、模型零件和修剪,細齒刀片是更安全的起點。
Excel Blades 鋸片 46 每英寸齒數 (1.50 x 5.50) 是一款硬化鋼製鋸齒刀片,帶有軟金屬背襯,尺寸為 1.50 x 5.50 x .012 英寸,每英寸 46 齒。適用於 Excel 手柄 K2、K5 和 K6,適用於巴沙木、玻璃纖維、塑膠和模型鐵軌。細齒數和薄切口使其適合進行短而受控的直線切割,而粗齒刀片則容易卡住。
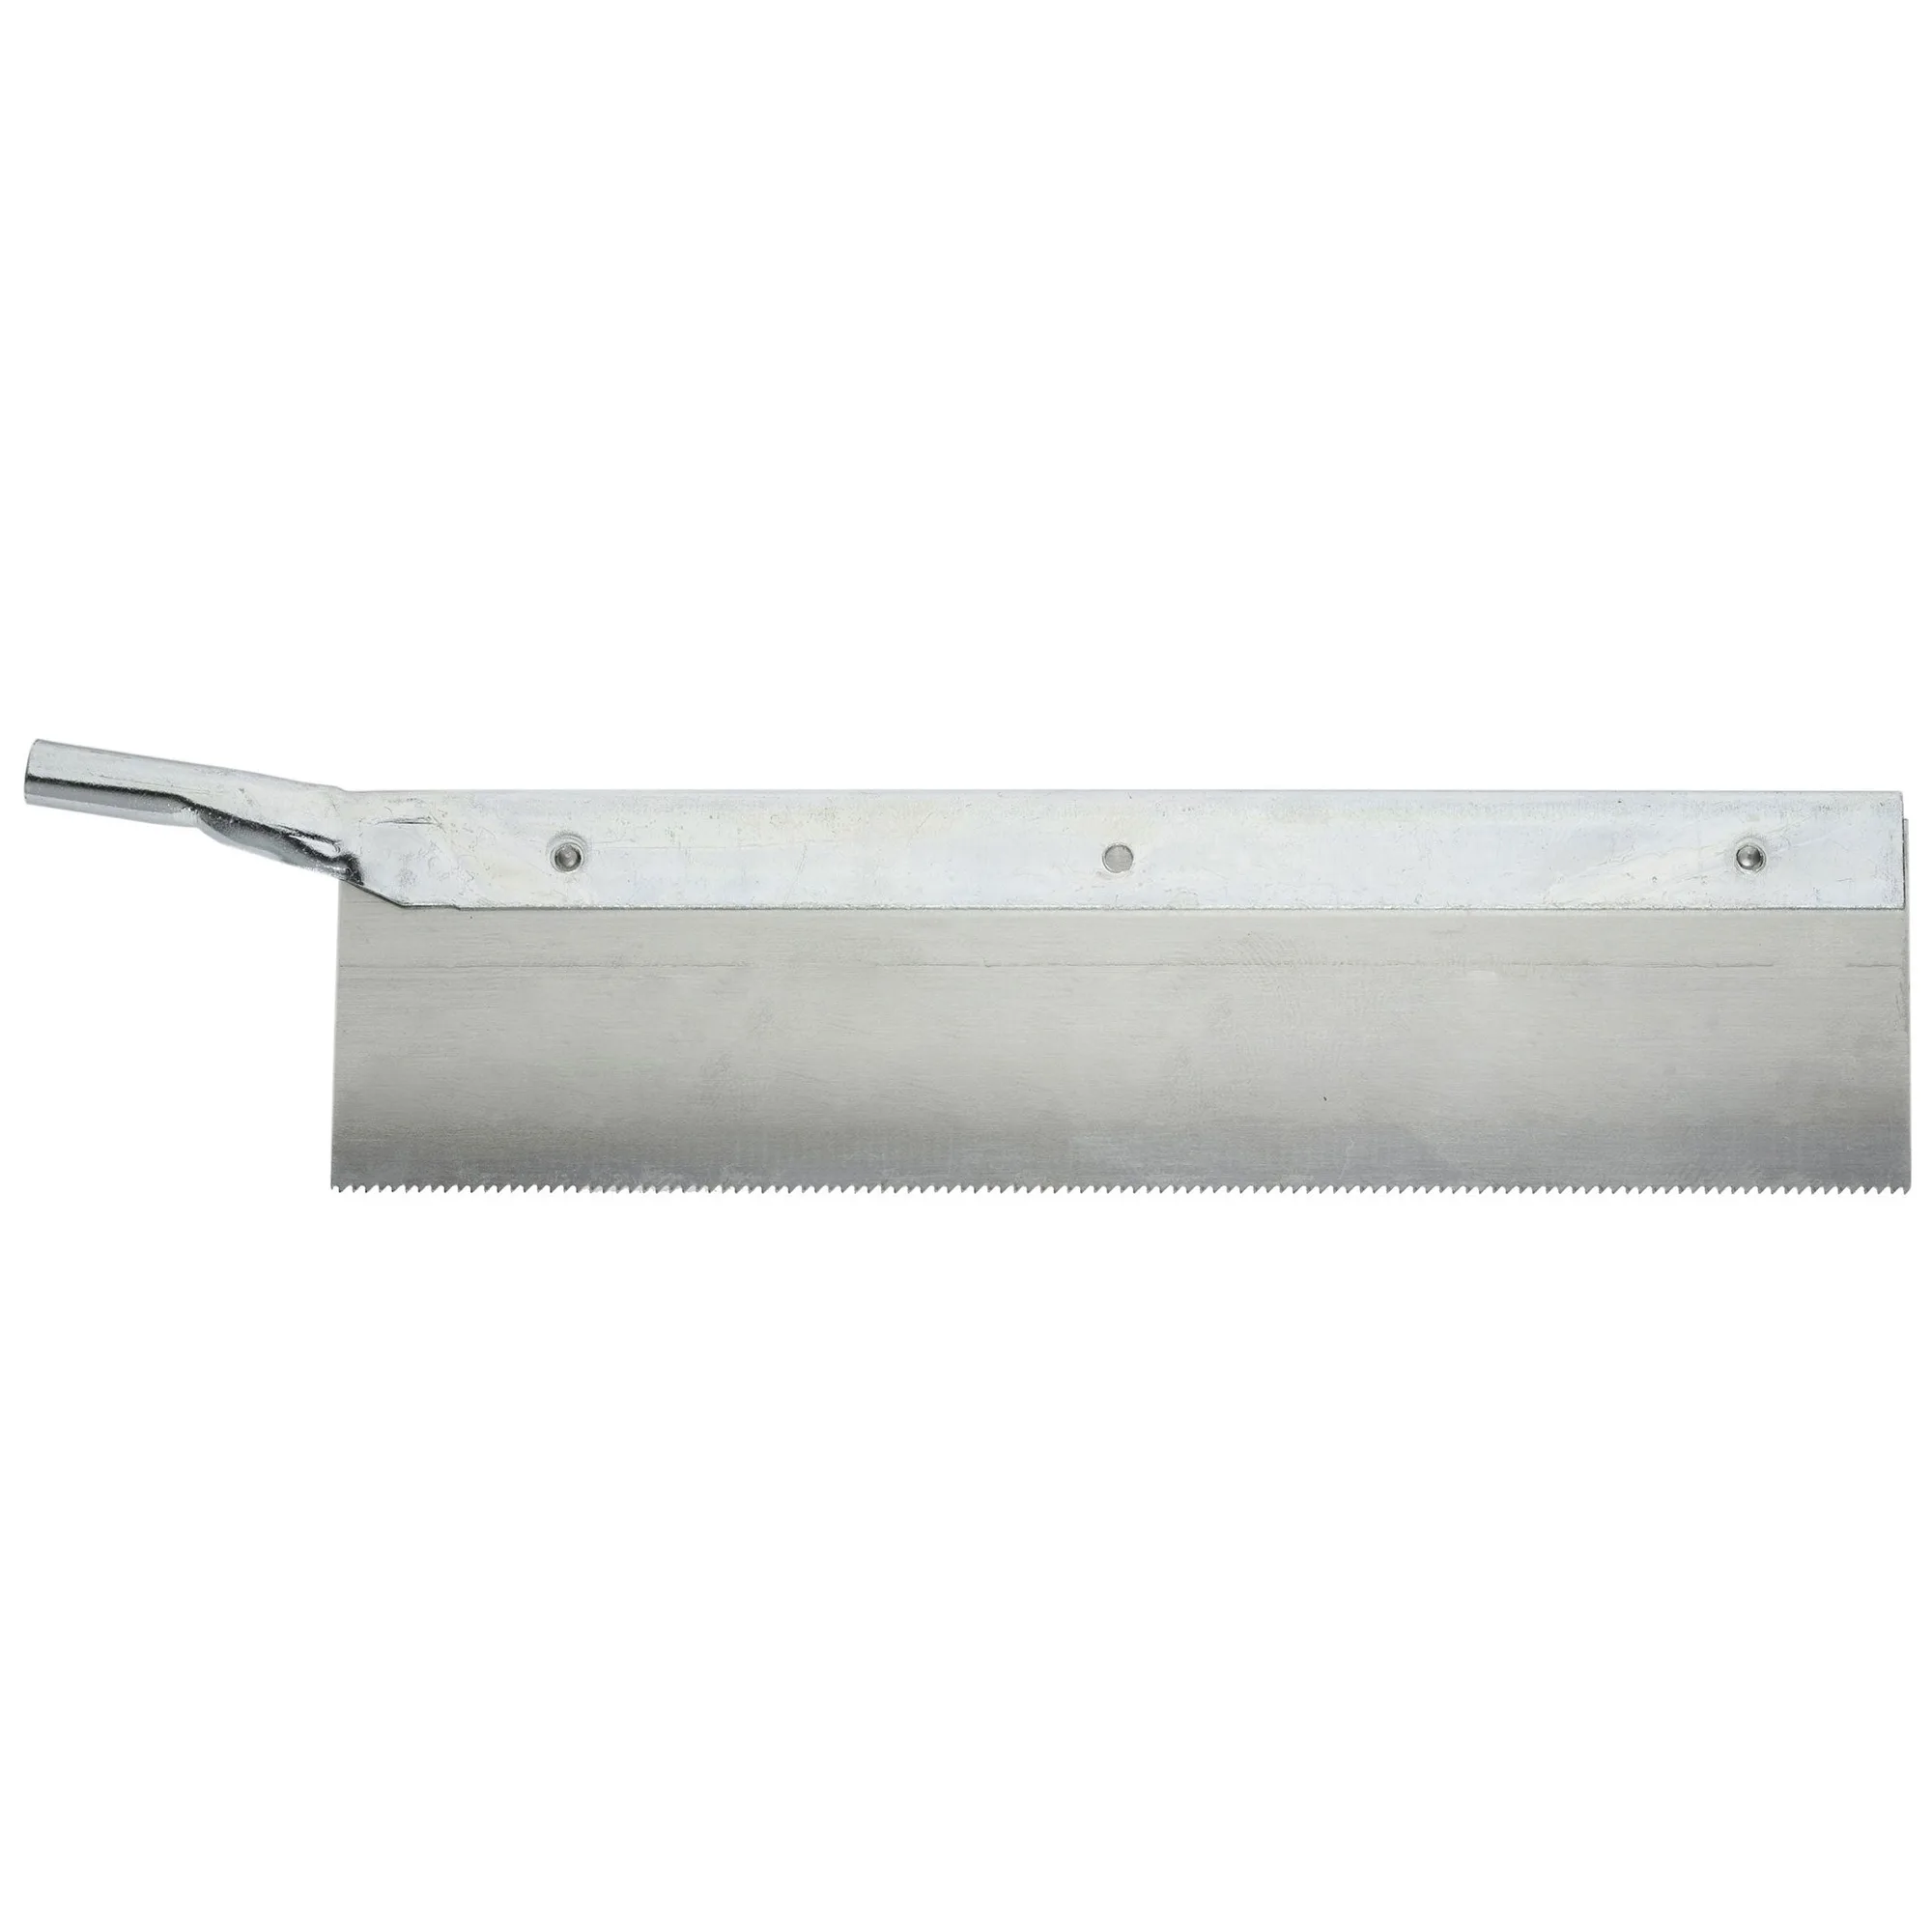
鋸片 46 每英寸齒數 (1.50 x 5.50)
- 細齒適用於薄或易碎材料;僅在速度比邊緣品質更重要時使用粗齒。
- 在施加張力之前,請確認刀片確實適合您的握把。
- 鈍刀片需要更大的推力,而更大的推力意味著更大的偏移。
將工件設置為不可移動
夾緊或貼合工件,使切割線與身體平行且處於舒適的高度。在行程中,即使工件移動千分之幾英寸,也會帶動刀片偏移。對於小型零件,在工件下方放置一塊犧牲背板可支撐纖維並減少出口處的撕裂。
如果切割長度足以影響結果,請將直尺平行於切割線夾緊,並將其用作導軌。讓鋸框輕靠導軌,由導軌來維持對齊,而不是靠手腕。這是大多數人提升精準切割時能做出的最大改變。
- 請夾緊廢料側,而不只是保留側。
- 對於薄型或易碎材料,請使用背襯板。
- 在信任導軌之前,請先確認它確實是筆直的。
從線條的廢料側開始切割
將刀片放在標記線的廢料側,拉回一兩次以建立淺淺的切口(kerf)。該切口成為一個軌道。一旦深度足以固定刀片,齒便會跟隨該軌跡,刀片不再偏移。從線條正上方開始沒有留下修正空間。
保持最初的幾次劃刀短而輕。開始時長而快的劃刀是造成切割歪斜的最常見原因,因為刀片尚未獲得支撐,且您的手擁有最大的槓桿作用。讓切口形成後再延長劃刀長度。
- 從廢料側開始,然後逐漸靠近線條。
- 先以短行程開始;待鋸縫能固定刀片後,再延長行程。
- 不要用力下壓;讓鋸齒自行清除材料。
控制行程,並在進行中隨時檢查
一旦鋸縫建立,保持手肘與切割線對齊,手腕固定。向前推,而非向下壓,讓鋸子的重量完成工作。若感覺刀片卡住,表示您可能推得太用力,或鋸縫在刀片後方閉合。
請在切割中途而非結束時檢查對齊。如果刀片偏移,請稍微退回並從正確的一側重新開始切割。強行將偏移的刀片拉回直線會使其彎曲,並留下階梯狀切口,這比重新開始更難清理。
- 在中途停下檢查;及早修正,而非延遲。
- 如果刀片卡住,請釋放壓力讓它鬆開。
- 階梯狀切口表示刀片彎曲了;在繼續前請檢查刀片。
窄刀片直線切割的步驟順序
- 1. 固定工件: 將保留側和廢料側都夾緊,或將工件用膠帶貼在背板上,確保切割過程中任何一側都不會移動。 檢查點:用手推動工件。如果它移動了,表示夾具沒有發揮作用。
- 2. 安裝並拉緊刀片: 為您的握把安裝正確的刀片,然後鎖緊框架或夾頭,直到刀片沒有明顯的側向間隙。 檢查點:刀片鬆動是切割偏移最常見的原因。
- 3。標記線條並設置擋板: 劃出細線,如果切割長度夠長值得設定,則沿線夾緊一把直尺作為平行導軌。 檢查點:在依賴擋板之前,請確認擋板是筆直的。
- 從廢料側開始: 將刀片向後拉一兩次,在線條的廢料側切出一個淺切口,保持動作短而輕。 檢查點:在加長動作之前,切口應能固定刀片。
- 僅用向前壓力切割: 保持手腕鎖定,手肘成一線,向前推而非向下推,讓鋸齒清除材料。 檢查點:如果刀片卡住,表示您用力過大。
- 6。在中點檢查: 暫停一半路程,查看切割線與標記線的相對位置。如果偏移了,請退回並從正確的一側重新開始切割。 檢查點:切勿強行將偏移的刀片拉回線上;這會導致刀片彎曲並產生階梯狀切口。
影響切割筆直度的刀片與握柄相關資訊
- 剃刀鋸片 46 每英寸齒數 (1.50 x 5.50): 硬化鋸齒鋼刀片,附軟金屬背襯,尺寸 1.50 x 5.50 x .012 英寸,每英寸 46 齒,適用於 K2、K5 和 K6 Excel 手柄,適用於巴沙木、玻璃纖維、塑膠和模型鐵軌。細齒數和薄切縫使其非常適合在薄材料上進行短直線切割,而粗齒刀片則會卡住並偏移。
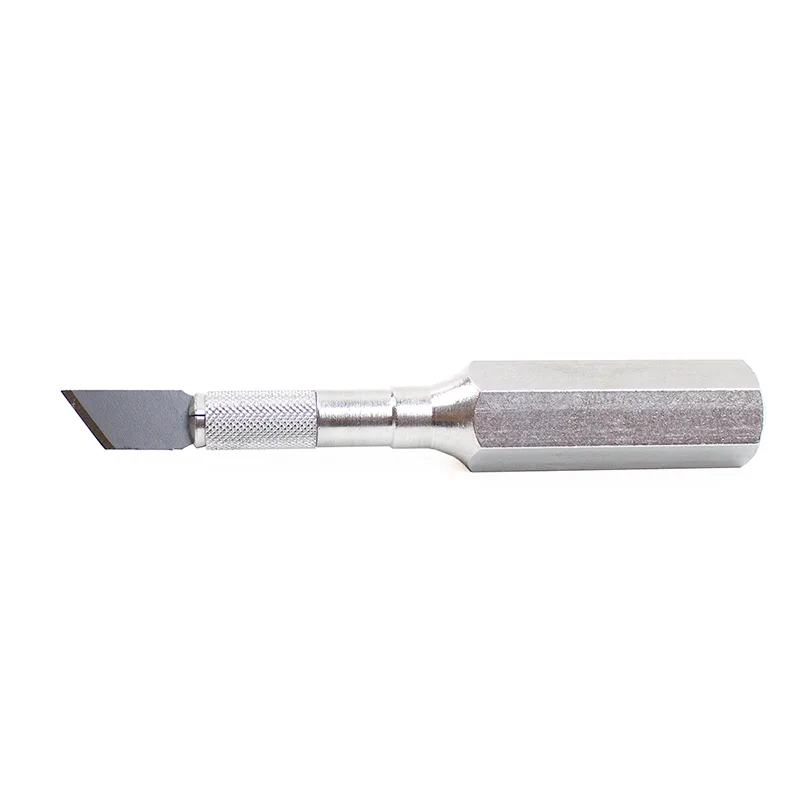
- K6 重型金屬工藝刀: 金屬六角手柄,搭配耐用厚壁加工鋁軸、4爪鋁夾頭以實現更穩固的刀片定位、防碎安全帽蓋及尖銳斜角 #19 刀片;可容納大多數刀片、雕刻刀、路達及細鋸片。4爪夾頭能更牢固地夾持刀片,減少表現為波浪形切割線的晃動,安全帽蓋則可在切割間保護刀片。
使用窄刀片進行直線切割取決於設定,而非力量。固定工件、繃緊刀片、從廢料側開始,並在中點檢查切縫寬度。若刀片偏移,請停止並重新開始,而非將其推回線路。