クイックアンサー
細い刃がまっすぐ切れるのは、刃が完全に支えられ、歯がマークした線から始まり、手が横に押すのではなく切り口の後ろにあるときです。ガイドやフェンスを設定し、フレームで刃を張り、切り口が刃を導くまで短く軽いストロークを取ります。刃がそれた場合は、無理に線に戻すのではなく、止めて切り直してください。
細いのこぎり刃は、曲線や狭い角、フルサイズののこぎりが入り込めない短い区間がある切断に手を伸ばす道具です。トレードオフは、薄い刃は側圧に抵抗する鋼が少ないため、手が軸から押すとすぐにそれることです。
細い刃でのまっすぐな切断は、力の問題というよりセットアップの問題です。ワークを固定し、刃を張り、最初の数ストロークを制御すれば、刃は自然と切り口に沿う傾向があります。
細い刃がそもそもなぜドリフトするのか
細い刃は幅広の刃よりも除去する材料が少なく、よりタイトに曲がりますが、ビーム強度も低くなります。手首、緩んだフレーム、または動くワークピースからの横方向の力は、刃を曲げて歯をラインから外します。そのため、幅広のパネルソーで機能する同じテクニックが細い刃では失敗するのです。
修正方法は、切断前に横方向の負荷の原因をすべて取り除くことです。廃棄側を支えて落下や挟み込みを防ぎ、フレーム内で刃を短く保ち、サポートされていない鋼を減らし、歯に切断を任せます。切断中に刃を修正している場合、セットアップはすでに間違っています。
- 切断の両側を支えて、カーフが刃に閉じないようにします。
- オーバーハングは短く保ちましょう。刃がワークピースから大きくはみ出していると、よりたわみやすくなります。
- 線は太いマーカーではなく、ナイフまたは細い鉛筆で印を付けましょう。
切断前に素材に合わせて刃を選ぶ
刃の選択が直線性の上限を決めます。1インチあたりの歯数が多い刃は、よりきれいな切断面を残しますが、切断速度は遅く、発熱も早くなります。一方、粗い刃は素早く材料を除去できますが、細い線に沿って切断するのが難しくなります。薄い素材、模型パーツ、トリミングには、細かい歯の刃がより安全な出発点です。
Excel Blades のこ刃 46 インチあたりの歯数 (1.50 x 5.50) は、軟質金属の背板を備えた硬化鋼製の鋸歯状ブレードで、サイズは 1.50 x 5.50 x .012 インチ、46 インチあたりの歯数です。Excel ハンドル K2、K5、K6 に対応し、バルサ材、グラスファイバー、プラスチック、鉄道模型のレールに適しています。細かい歯と薄い切れ味により、粗い刃が引っかかるような短く制御された直線切断が可能です。
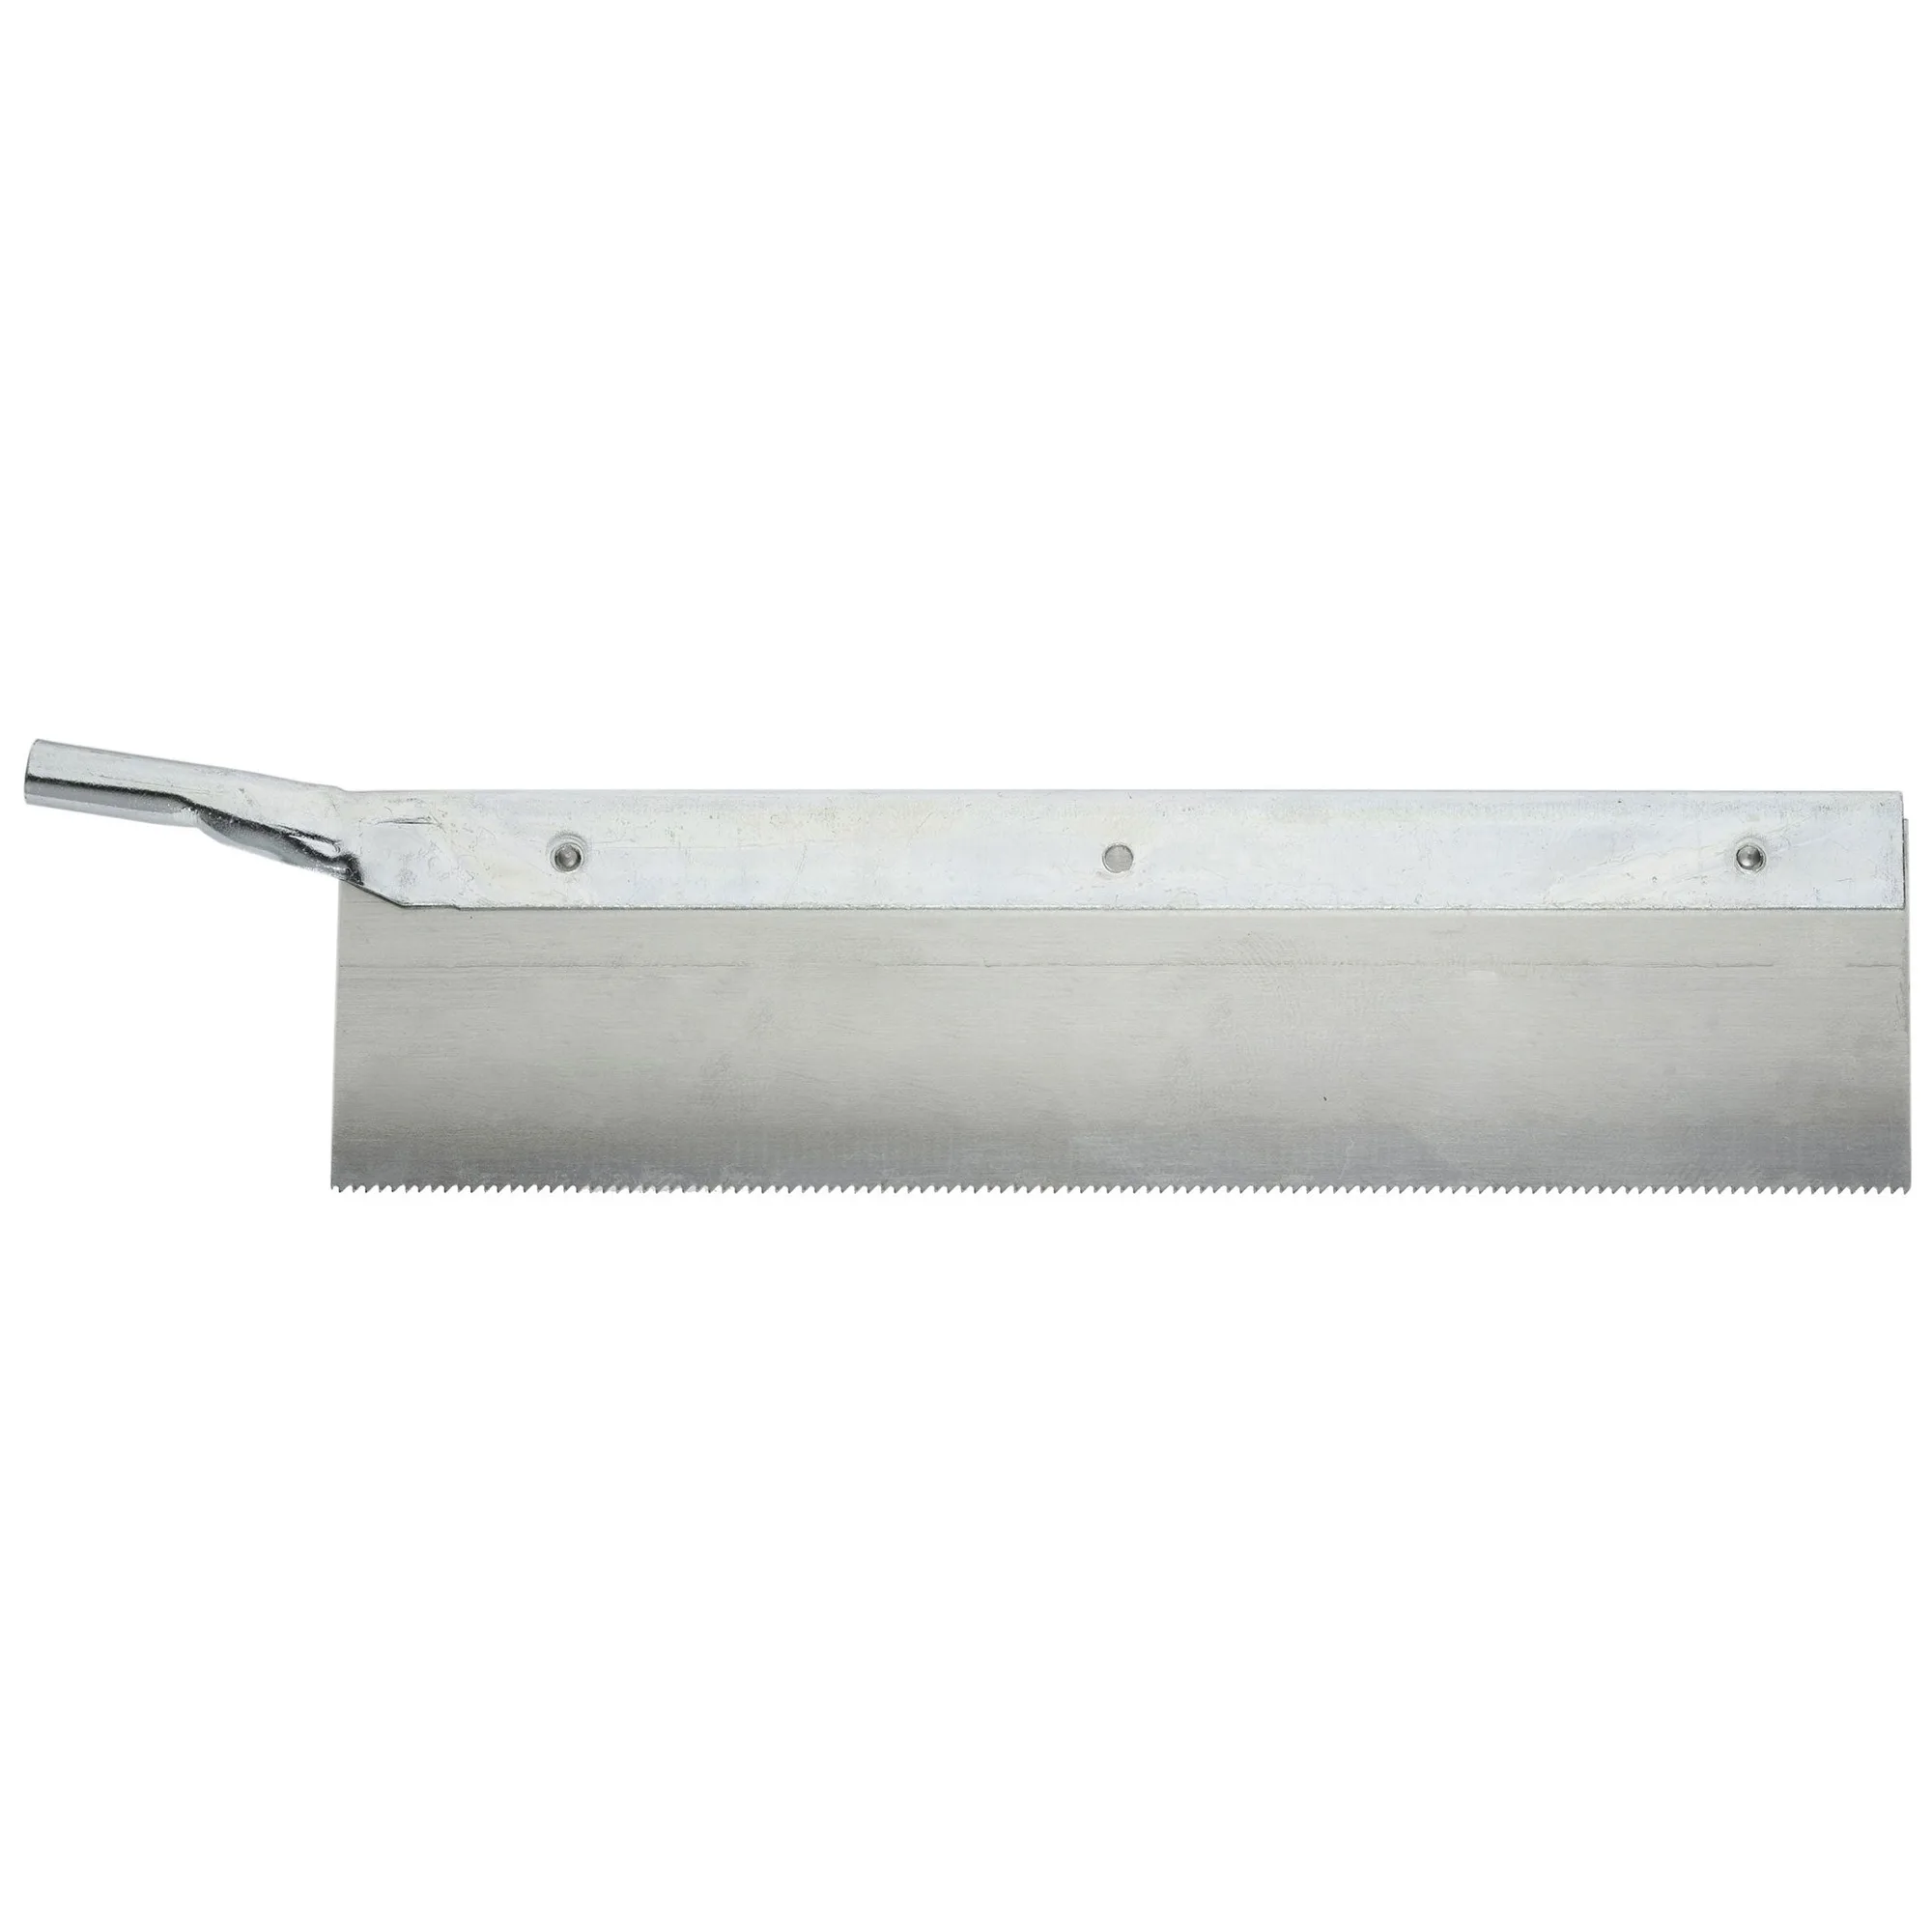
のこ刃 46 インチあたりの歯数 (1.50 x 5.50)
- 薄い素材やもろい素材には細かい歯を。スピードが仕上がり品質より優先される場合にのみ粗い歯を使用します。
- テンションをかける前に、ブレードが実際にハンドルに適合することを確認してください。
- 切れ味の悪いブレードはより強い押し込みが必要で、押し込みが強いほどブレードが逸れやすくなります。
ワークピースが動かないようにセットする
カットラインが体と平行で、快適な高さになるようにワークピースをクランプまたはテープで固定します。ストローク中にワークが0.001インチでも動くと、ブレードが引きずられます。小さな部品の場合は、ワークの下に犠牲用のバッカーボードを敷くことで繊維を支え、出口での引き裂きを軽減します。
切り口が重要になるほど長い場合は、定規を線に平行にクランプしてガイドとして使いましょう。ソーのフレームをガイドに軽く当てたまま、手首ではなくガイドに位置合わせを任せます。これは、精密な切断のためにほとんどの人が実践できる最大の改善点です。
- 廃材側もクランプしましょう。残す側だけではありません。
- 薄い材料や割れやすい材料には、裏当て板を使用しましょう。
- ガイドを信頼する前に、実際に真っ直ぐであることを確認しましょう。
線の捨て側から切断を始める
マークした線の捨て側に刃を置き、1~2回引いて浅い切り込み(カーフ)を作ります。そのカーフがガイドになります。刃を保持できる深さになると、歯がその跡を追い、刃が迷わなくなります。線の真上から始めると修正の余地がありません。
最初のストロークは短く軽く保ちます。最初に長く速いストロークを行うと、刃がまだ支えられておらず、手に最も大きなテコがかかるため、曲がった切断の最も一般的な原因になります。ストロークを長くする前に、カーフが形成されるのを待ちましょう。
- 捨て側から始め、徐々に線に近づけます。
- 最初は短いストロークで。切り溝が刃を保持してから、ストロークを長くしてください。
- 強く押し付けないでください。歯に材料を切らせましょう。
ストロークを制御し、作業中に確認する
切り溝ができたら、肘を切断線に合わせ、手首を固定します。下ではなく前に押し、鋸の重さに任せて切ります。刃が挟まる感覚がある場合は、押しすぎているか、切り溝が刃の後ろで閉じています。
最後ではなく、途中で位置合わせを確認してください。刃がずれた場合は、少し戻して正しい側から切り込みを再開してください。ずれた刃を無理に元の線に戻すと曲がり、段差のある切り口が残り、再開するよりも掃除が難しくなります。
- 途中で止めて確認し、早めに修正しましょう。遅すぎるよりは。
- 刃が詰まった場合は、圧力を解放して刃を逃がしてください。
- 段差のある切り口は刃が曲がったことを意味します。続行する前に点検してください。
細幅ブレードで直線カットする手順
- 1. ワークを固定します: 残す側と廃棄する側の両方をクランプで固定するか、ワークを作業台のバッカーボードにテープで貼り付け、ストローク中にどちらの側も動かないようにします。 チェックポイント: ワークを手で押してみます。動く場合は、クランプが機能していません。
- 2. ブレードを取り付け、張りを調整します: ハンドルに合ったブレードを取り付け、フレームまたはチャックを締めて、ブレードに目に見える横方向の遊びがなくなるまで調整します。 チェックポイント: ブレードの緩みは、切断が曲がる最も一般的な原因です。
- 3。線をマークし、フェンスを設置します: 細い線をケガき、切断が十分に長い場合は、それに平行に定規をクランプして固定します。 チェックポイント: フェンスに頼る前に、それがまっすぐであることを確認してください。
- 廃材側から始めます: 刃を1~2回後ろに引き、線の廃材側に浅い切り込みを入れます。ストロークは短く軽く保ちます。 チェックポイント:ストロークを長くする前に、切り込みが刃を保持できることを確認します。
- 前方への圧力だけで切ります: 手首を固定し、肘を一直線に保ち、下ではなく前に押します。歯に材料を掃除させます。 チェックポイント:刃が引っかかる場合は、押しすぎています。
- 6。中間点で確認: 途中で止めて、切り口と線の位置を確認します。ずれている場合は、一旦戻って正しい側から切り直してください。 チェックポイント:ずれた刃を無理に線に戻さないでください。刃が曲がり、段差のある切り口になります。
直線性に影響する刃とハンドルの事実
- かみそりのこ刃 46 インチあたりの歯数 (1.50 x 5.50): 焼き入れされた鋸歯状のスチール刃、軟質金属バッカー付き、1.50 x 5.50 x .012 インチ、46 インチあたりの歯数、K2、K5、K6 Excel ハンドルに対応。バルサ材、グラスファイバー、プラスチック、鉄道模型のレールに適しています。細かい歯数と薄い切れ味により、粗い刃が食い込んで曲がってしまう薄い素材での短い直線切断に最適です。
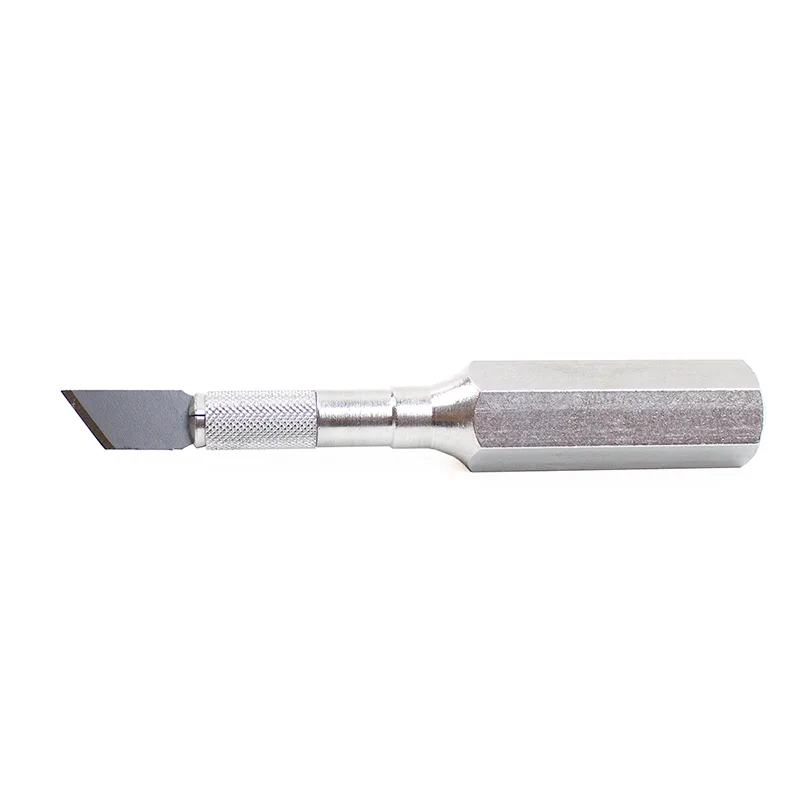
- K6 ヘビーデューティーメタルホビーナイフ: 金属製の六角ハンドル、耐久性のある厚肉の機械加工アルミニウムシャフト、より安全な刃の位置決めを実現する4ジョーのアルミニウムチャック、耐衝撃性の安全キャップ、鋭角な#19ブレードを備えています。ほとんどのブレード、彫刻刃、ルーター、ファインソーブレードに対応可能。4ジョーのチャックがブレードをよりしっかりと保持し、波状の切断線として現れるブレの低減に貢献します。安全キャップは切断と切断の間にブレードを保護します。
細いブレードによる直線切断は、力ではなくセットアップから生まれます。ワークを固定し、ブレードに張りを与え、廃材側から開始し、中間点でカーフを確認します。ブレードがドリフトした場合は、無理にラインに戻そうとせず、停止してやり直してください。