빠른 답변
목표에 맞게 입자를 선택하세요. 거친 입자(40–80)는 재료를 빠르게 제거하고, 중간 입자(100–150)는 형태를 만들고 매끄럽게 하며, 미세 입자(180–320+)는 마감을 준비합니다. 한 단계 이상 건너뛰지 말고 순서대로 작업하며, 숫자에 도달했을 때가 아니라 표면이 고르게 되었을 때 멈추세요.
샌딩이 잘못되는 경우는 작업에 따라가 아니라 습관적으로 입자를 고를 때입니다. 몇 초 만에 흠집을 지우는 벨트도 계속 사용하면 평평한 패널을 움푹 파이게 만들 수 있습니다. 해결책은 입자를 단일 선택이 아닌 순서로 취급하는 것입니다.
이 가이드는 어떤 재료를 샌딩할지, 어떤 단계에 있는지, 그리고 과도한 샌딩 없이 입도를 높여가는 방법을 순서대로 설명합니다. 또한 벨트와 샌딩 스틱이 동일한 작업 흐름에 어떻게 맞춰지는지도 다룹니다.
입도 번호가 아닌 재료부터 시작하세요
같은 입도도 경목, 연목, 플라스틱, 금속에 따라 다르게 작용합니다. 소나무 같은 연목에서는 120 입도의 벨트가 오크에서의 80 입도만큼 공격적으로 절삭할 수 있으므로, 경목에 사용하는 것보다 한 단계 미세한 입도로 시작하세요. 플라스틱과 연질 금속에서는 거친 입도가 빠르게 막히고 표면을 가열하므로, 150 이하의 입도로 시작하고 자주 확인하세요. 확실하지 않으면 같은 판재의 폐조각으로 테스트하세요.
여기서도 촉감만으로 사포 입자를 고르는 것은 실패합니다. 시작하기 전에 표면에 손을 대고 찢김, 올라온 결, 오래된 마감재를 확인하고, 그 상태에 따라 시작 입자를 결정하세요. 대패 자국이 있는 표면은 이미 매끄럽지만 마감 준비가 필요한 표면보다 더 거친 입자로 시작해야 합니다.
- 체크포인트: 벨트가 1분 안에 막히면 너무 거친 입자로 시작했거나 너무 세게 눌렀다는 뜻입니다.
프로젝트 단계에 맞게 입자 선택
세 단계로 생각하세요. 1단계는 재료 제거 또는 평탄화입니다: 40에서 80 입도. 2단계는 성형 및 매끄럽게 다듬기입니다: 100에서 150 입도. 3단계는 마감 준비입니다: 180에서 320 입도, 일부 마감의 경우 그 이상. 단계를 건너뛰면 첫 번째 마감 코팅 후에만 나타나는 긁힘이 남아, 수정 비용이 많이 듭니다.
실용적인 규칙은 작은 단계로 진행하는 것입니다. 80에서 120로, 그다음 180로, 그다음 220로 이동하세요. 80에서 바로 220로 건너뛰면 미세한 벨트가 제거할 수 없는 깊은 긁힘이 남습니다. 건너뛰어야 한다면 한 단계만 건너뛰고, 진행하기 전에 비스듬한 빛 아래에서 검사하세요.
- 흔한 실수: 시간을 절약하려고 거친 벨트로 마감된 표면을 샌딩하는 것 — 예상보다 더 많이 제거됩니다.
입자 순서대로 작업하세요
가능하면 나뭇결 방향으로 샌딩하고, 입자 사이에 방향을 바꾸면 이전 스크래치가 사라진 시점을 확인할 수 있습니다. 교차 해칭은 간단한 확인 방법입니다. 다음 입자에서 한 방향으로 45도, 그다음 다른 방향으로 45도로 샌딩하세요. 두 번째 스크래치 세트가 첫 번째를 대체하면 다음 입자로 넘어갈 준비가 된 것입니다. 벨트를 계속 움직이고 압력이 아니라 연마재가 절삭하도록 하세요.
벨트가 닿지 않는 작거나 곡선이 있는 부분은 샌딩 스틱 벨트를 사용하여 동일한 입자 순서를 손으로 적용할 수 있습니다. 동일한 순서와 동일한 확인 방법을 사용하여 전체 조각이 고르게 마감되도록 하세요.
- 체크포인트: 입자 사이에 표면을 점착 천으로 닦거나 진공 청소기로 청소하여 느슨한 입자가 다음 패스에 스크래치를 내지 않도록 하세요.
멈춰야 할 때를 알라
특정 숫자에 도달했을 때가 아니라, 비스듬한 빛 아래에서 표면의 색상과 질감이 균일해졌을 때 멈추십시오. 미세 입자로 과도하게 샌딩하면 목재가 광택 나고 모공이 막혀 얼룩이 고르게 흡수되지 않을 수 있습니다. 베니어나 얇은 재목에서는 과도한 샌딩이 더 나쁩니다. 표면을 뚫을 수 있습니다. 표면이 유리처럼 보이고 얼룩 샘플을 받아들이지 않는다면 너무 멀리 간 것입니다.
대부분의 필름 마감재와 페인트의 경우 180 ~ 220 이면 충분합니다. 얼룩의 경우 150 ~ 180 이 약간의 거칠기를 남기므로 종종 더 좋습니다. 오일링할 맨 나무의 경우 220 ~ 320 가 광택 없이 부드러운 느낌을 줍니다. 전체 프로젝트를 진행하기 전에 폐목재로 테스트하십시오.
- 흔한 실수: 옹이 부분을 표면과 같은 입자로 샌딩하는 것 — 옹이는 더 깊게 긁히므로 더 미세한 마무리 패스가 필요합니다.
연마재를 도구와 작업에 맞추세요
벨트 샌더는 재료를 빠르게 제거하고 소용돌이 자국을 남기므로 초기 단계에 적합합니다. 랜덤 오비탈 샌더는 더 관대하며 80에서 220까지 작업할 수 있습니다. 디테일 샌더와 핸드 블록은 모서리와 프로파일에 적합합니다. 마무리 준비에 벨트 샌더를 사용한다면 도구와 싸우고 있는 것입니다. 더 미세한 입자의 수작업 방법이나 랜덤 오비탈 샌더로 전환하세요.
벨트 수명도 중요합니다. 로딩되거나 글레이징된 벨트는 절단 속도가 느려지고 표면이 뜨거워져 목재를 태우거나 플라스틱을 녹일 수 있습니다. 벨트는 닳아 보일 때가 아니라 절단이 안 될 때 교체하세요. 도구가 사용하는 크기의 여러 입도를 준비해 두면 잘못된 입도로 "때우는" 유혹을 피할 수 있습니다.
- 체크포인트: 가벼운 패스 후 벨트가 만졌을 때 뜨겁다면 압력을 줄이고 로딩 여부를 확인하세요.
입도 순서, 단계별로
- 재료와 초기 상태를 확인하세요: 같은 재료의 폐기물 조각을 테스트하세요. 경도, 기존 마감, 찢김 여부를 확인하세요. 연목, 플라스틱, 연질 금속에서는 경목보다 한 단계 더 미세한 입자로 시작하세요. 확실하지 않으면 더 미세한 입자로 시작하세요. 나중에 더 거친 입자로 바꿀 수는 있지만, 깊은 스크래치는 쉽게 되돌릴 수 없습니다.
- 시작 입자를 선택하세요: 평탄화 및 재료 제거에는 40–80, 성형 및 매끄럽게 하기에는 100–150, 마감 준비에는 180–320+를 사용하세요. 표면 상태가 요구하는 것보다 더 미세한 입자로 시작하지 마세요. 확인 사항: 첫 1분 안에 벨트가 막히거나 타면 너무 거친 입자로 시작한 것입니다.
- 입자 단계를 순서대로 올리세요: 작은 단계로 진행하세요: 80 → 120 → 180 → 220. 입자 사이에 샌딩 방향을 바꾸고 비스듬한 빛 아래에서 확인하세요. 한 단계 이상 건너뛰지 마세요. 긁힌 자국이 남으면 더 세게 누르지 말고 한 단계 전 입자로 돌아가세요.
- 각 단계에 맞는 도구를 사용하세요: 거친 작업에는 벨트 샌더, 중간 및 미세 작업에는 랜덤 오빗 샌더, 모서리와 프로파일에는 샌딩 스틱 벨트나 핸드 블록을 사용하세요. 연마재를 도구와 작업에 맞추세요. 마감용 입자의 벨트 샌더는 잘못된 도구입니다. 표면을 광택내기 전에 방법을 바꾸세요.
- 마감에 적합한 입자에서 멈추세요: 필름 마감과 페인트에는 180–220, 스테인에는 150–180, 오일에는 220–320를 사용하세요. 폐목재에 먼저 테스트해 보세요. 미세 입자로 과도하게 샌딩하면 모공이 막혀 스테인이 고르지 않게 될 수 있습니다. 표면은 유리처럼 매끄럽지 않고 균일해야 합니다. 광택이 나면 너무 많이 샌딩한 것입니다.
순서대로 샌딩하는 데 도움이 되는 제품 정보
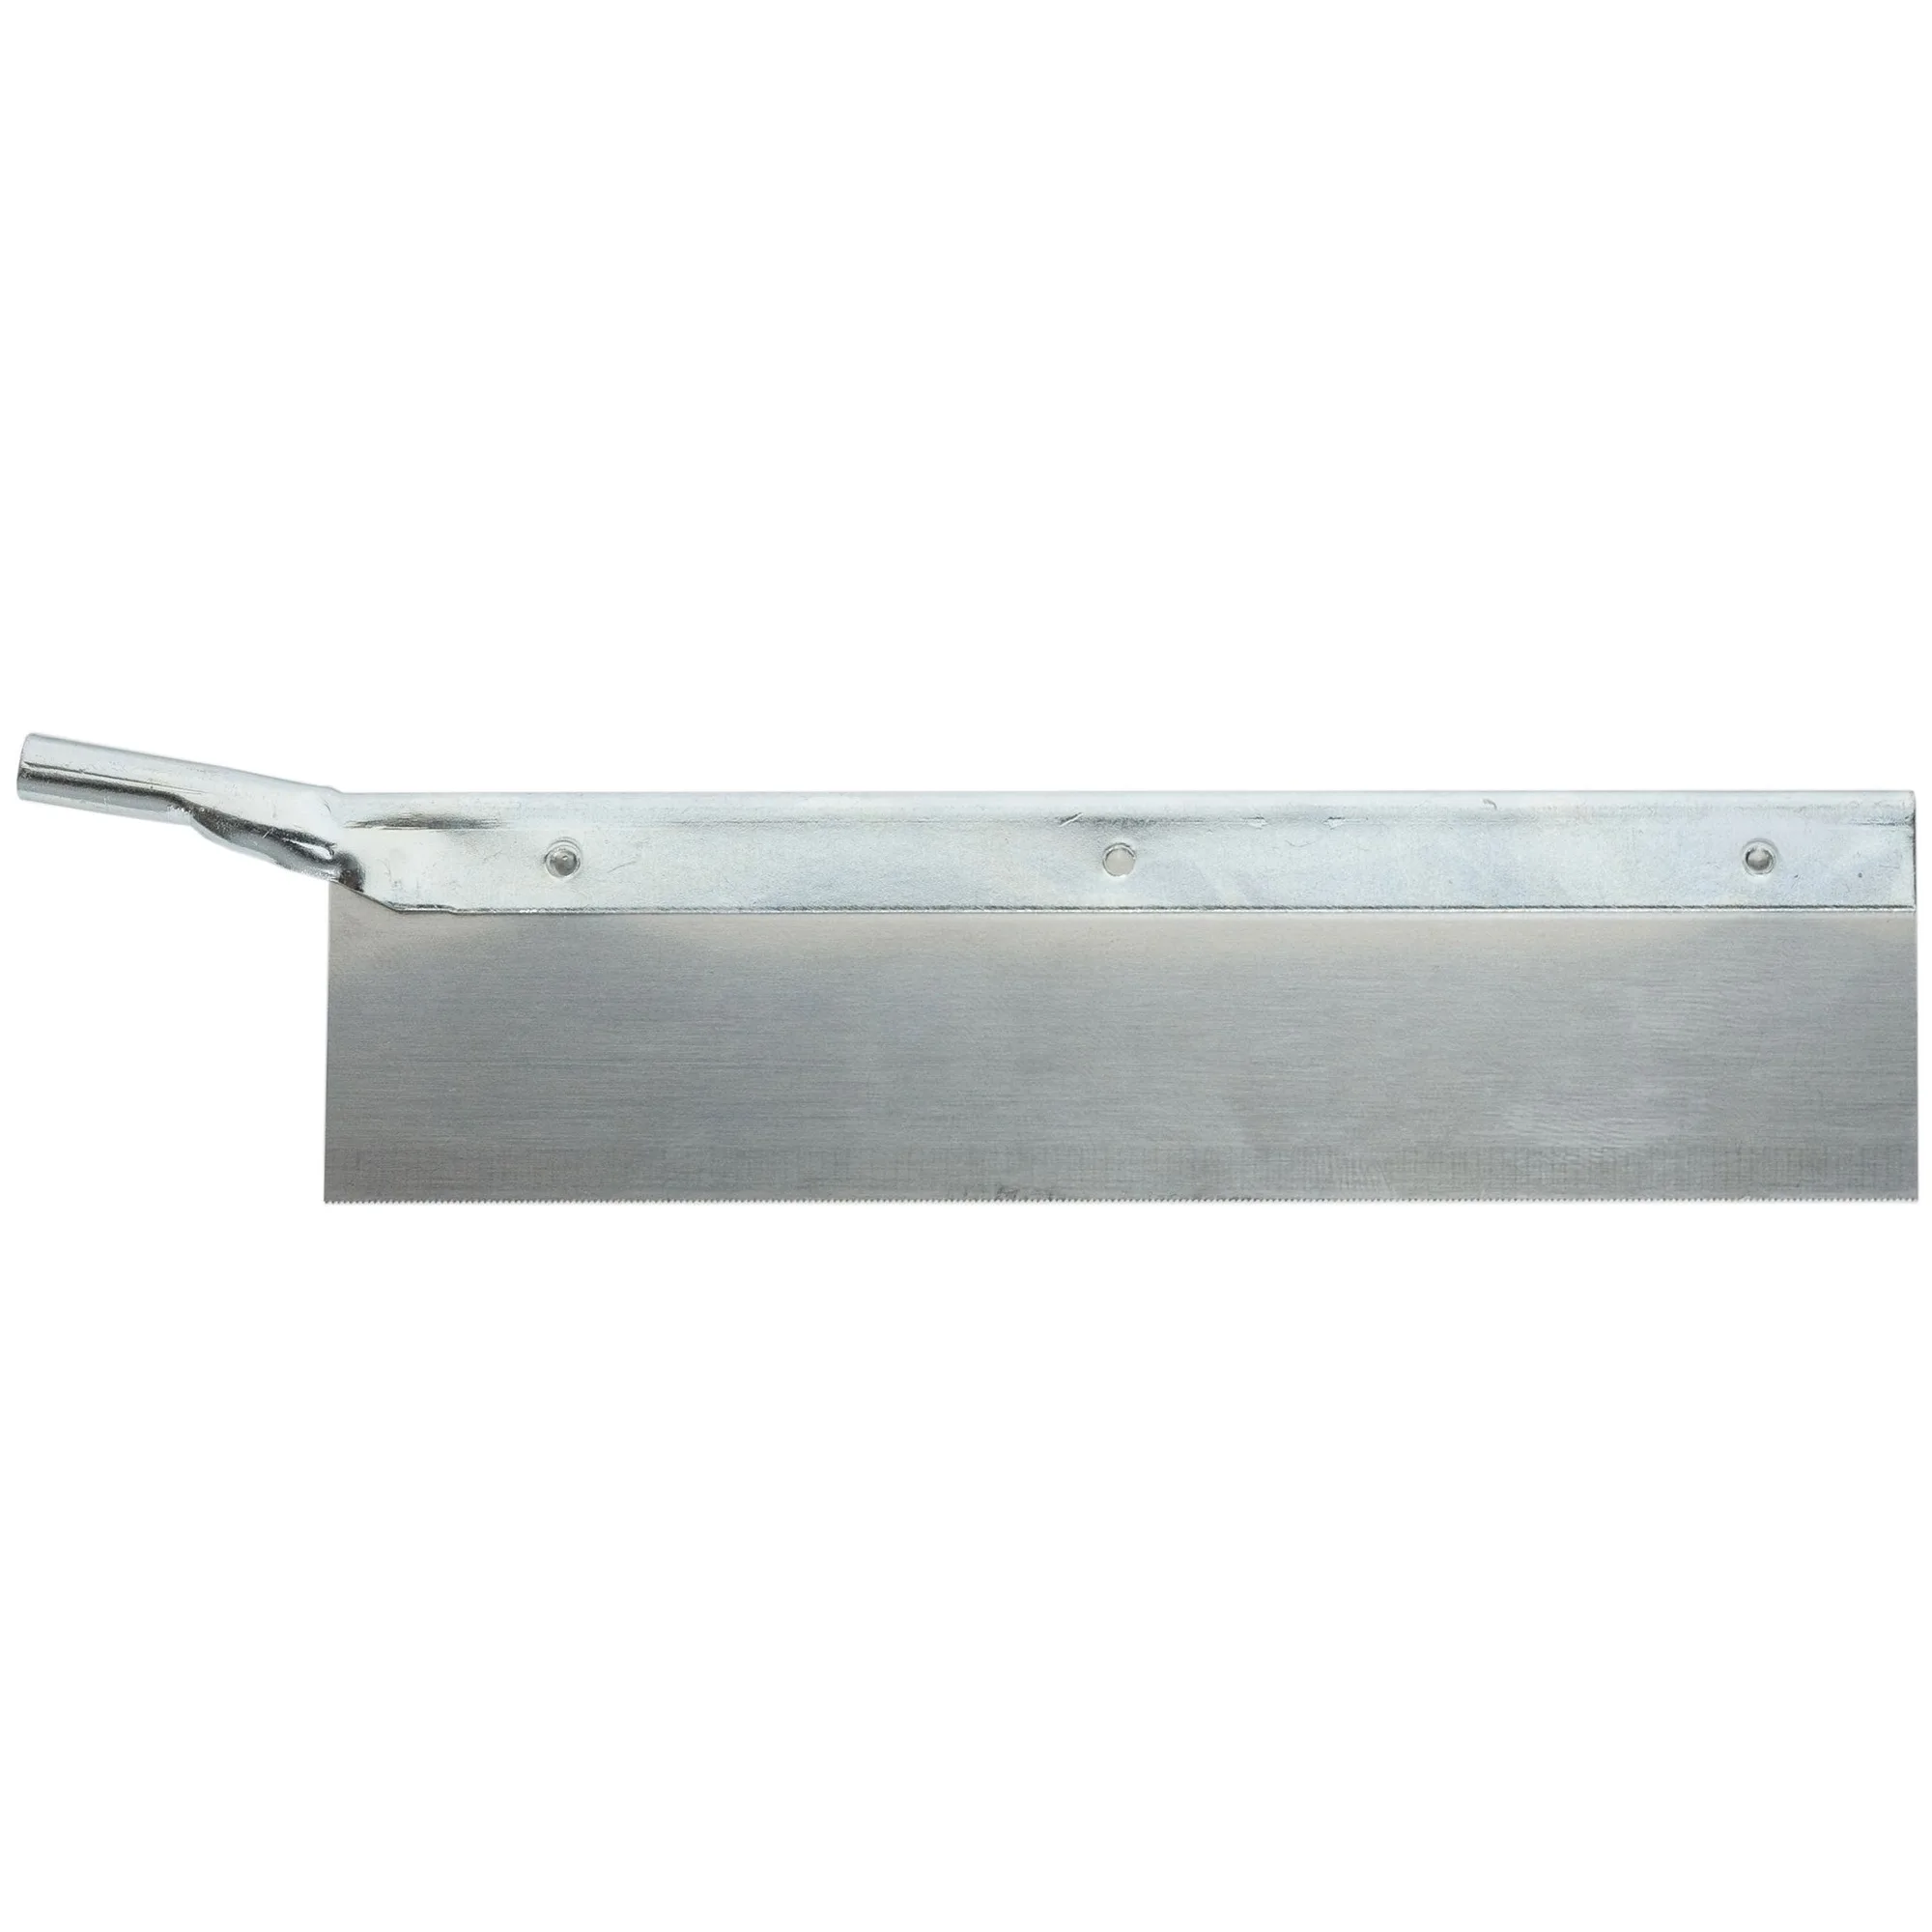
- 정밀 톱날 24 인치당 톱니 수: 경화된 톱니 모양 강철 블레이드, 부드러운 금속 백커 포함, 1-1/4 x 0.015 x 24 TPI x 5, K2, K5, K6 Excel 핸들에 맞습니다. 발사 나무, 유리 섬유, 플라스틱 및 모형 철도 레일에 사용됩니다. 이와 같은 미세 톱니 톱은 선에 가깝게 절단되므로 샌딩을 시작할 때 제거할 재료가 적어 더 미세한 입자로 시작할 수 있습니다.
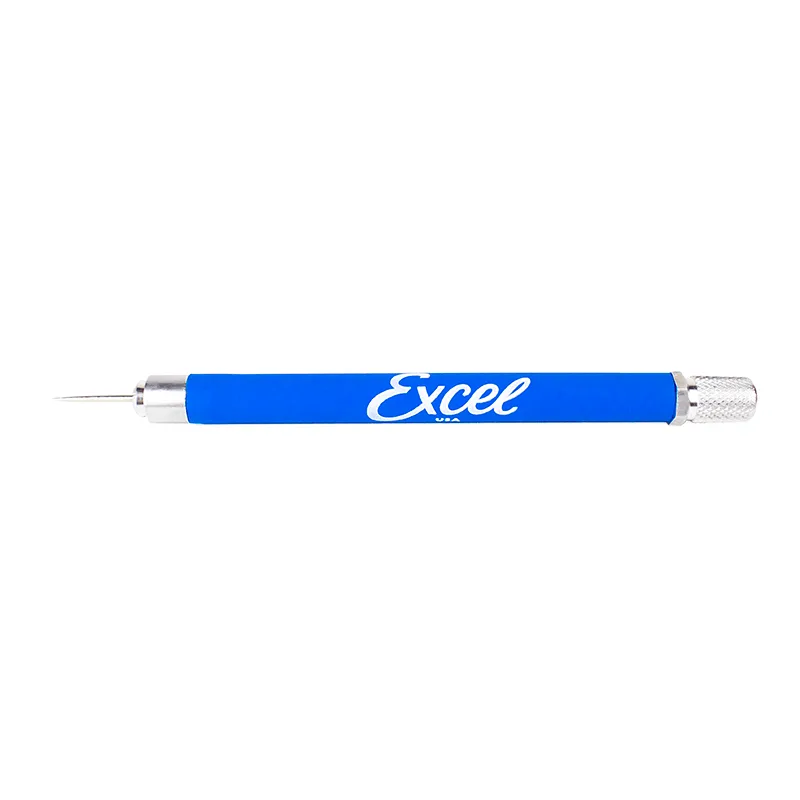
- Excel Blades 쿠션 그립 송곳/스크라이버: 부드러운 인체공학적 쿠션 그립과 교체 가능한 0.050인치 강철 팁으로 표시, 제초, 에칭 및 공예용으로 설계되었습니다. 편안한 스크라이버를 사용하면 샌딩 진행 상황이나 레이아웃 라인을 정확하게 표시하여 충분한 재료를 제거했는지 알 수 있습니다.
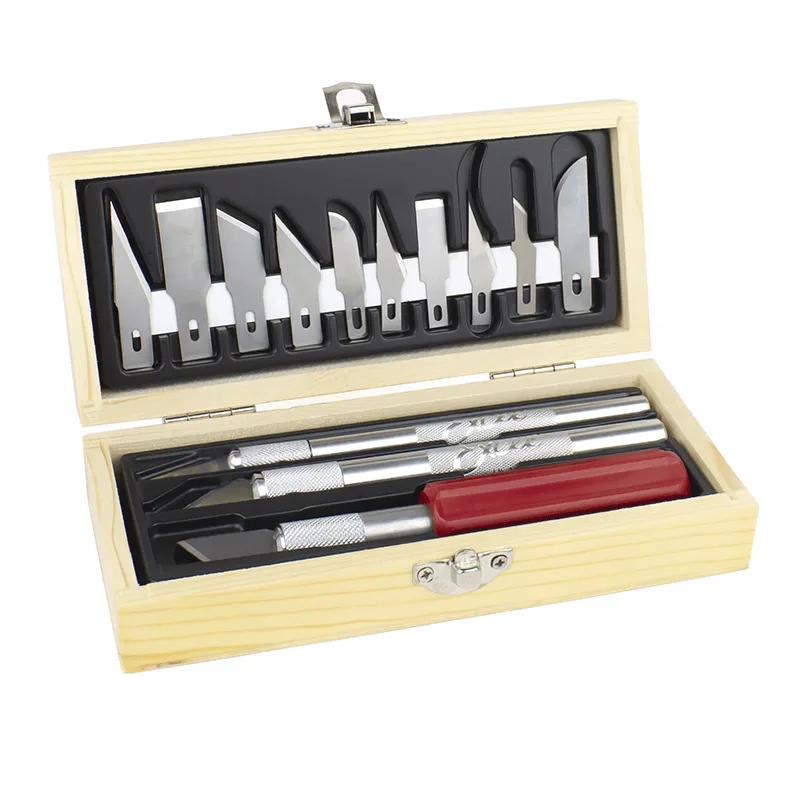
- 취미용 나이프 세트, 3 나이프, 다양한 블레이드: 정밀 절단용 나이프 3개(K1, K2, K5)와 건설, 목공, DIY 작업을 위한 다양한 블레이드 13개가 포함되어 있습니다. 샌딩 전에 트리밍과 맞춤 작업을 하면 거친 입자 작업량이 줄어들어 벨트를 절약하고 과도한 샌딩을 방지할 수 있습니다.
올바른 샌딩 벨트 입자를 선택하는 것은 숫자를 재료와 단계에 맞추고, 단계를 건너뛰지 않고 순서대로 진행하는 것입니다. 여러 입자를 준비해 두고, 패스 사이에 표면을 확인하며, 표면이 균일해지면 멈추세요. 특정 숫자에 도달했을 때가 아닙니다.