クイックアンサー
目的に合わせて粒度を選びましょう。粗い粒度(40–80)は素早く材料を削り、中程度の粒度(100–150)は成形と平滑化に適し、細かい粒度(180–320+)は仕上げの準備に適しています。ステップを2つ以上飛ばさずに順番に進め、数字に達したときではなく、表面が均一になったときに止めてください。
サンディングがうまくいかないのは、作業内容ではなく習慣で粒度を選ぶときです。数秒で傷を消すベルトでも、続けていると平らなパネルをえぐってしまうことがあります。解決策は、粒度を単一の選択ではなく、順序として扱うことです。
このガイドでは、何を研磨するか、どの段階にいるか、そして研磨しすぎずに粒度を上げていく方法について、順を追って説明します。また、ベルトや研磨スティックが同じワークフローにどのように組み込まれるかについても説明します。
粒度ではなく、素材から始める
同じ粒度でも、広葉樹、針葉樹、プラスチック、金属では挙動が異なります。パインのような針葉樹では、120のベルトがオークでの80と同じくらい強力に切削できます。そのため、硬い樹種よりも一段細かい粒度から始めてください。プラスチックや軟質金属では、粗い粒度は目詰まりしやすく、表面がすぐに熱くなるため、150以下から始めて、頻繁に確認してください。不明な場合は、同じ板の端材でテストしてください。
ここでも、感触だけでサンドペーパーの粒度を選ぶのは失敗します。始める前に表面に手を当てて、欠けや逆目、古い仕上げがないか確認し、その状態に応じて最初の粒度を決めましょう。カンナ跡がある表面は、すでに滑らかで仕上げの準備が必要な表面よりも粗い粒度で始める必要があります。
- チェックポイント: ベルトが1分以内に目詰まりしたら、粒度が粗すぎるか、押し付けすぎです。
プロジェクトの段階に合わせて粒度を選ぶ
3つの段階で考えましょう。第1段階は材料の除去または平坦化です:40から80番手の砥粒。第2段階は成形と平滑化です:100から150番手の砥粒。第3段階は仕上げの準備です:180から320番手の砥粒、仕上げによってはそれ以上。段階を飛ばすと、最初の仕上げ塗装後にのみ現れる傷が残り、修正にコストがかかります。
実用的なルールは、小さなステップで進めることです。80から120へ、次に180へ、そして220へ進みます。80から直接220へ飛ぶと、細かいベルトでは除去できない深い傷が残ります。どうしても飛ばす場合は、1ステップだけ飛ばし、斜めからの光で確認してから進めてください。
- よくある間違い:時間を節約するために粗いベルトで仕上げ面を研磨すること。思った以上に削り取ってしまいます。
番手の順番に従って研磨する
可能な限り木目に沿って研磨し、番手を変えるごとに方向を変えると、前の傷が消えたかどうかが確認しやすくなります。クロスハッチングは簡単なチェック方法です。次の番手で、まず45度の方向に研磨し、次に45度の方向に研磨します。2番目の傷が1番目の傷に取って代わったら、次の番手に進む準備ができています。ベルトを動かし続け、圧力ではなく研磨材に切らせましょう。
ベルトが届かない小さな部分や複雑な形状の部分には、サンディングスティックベルトを使うと、同じ番手の順序を手作業で適用できます。同じ順序と同じ確認方法を使うことで、作品全体を均一に仕上げられます。
- チェックポイント: 番手を変えるたびに、表面をタッククロスで拭くか掃除機で吸い取り、ゆるい研磨粒が次の工程で傷をつけないようにしましょう。
止めるタイミングを知る
特定の番数に達したときではなく、斜め光の下で表面の色と質感が均一になったときに止めてください。細かい番手での過剰なサンディングは木材を磨き上げ、目を詰まらせ、ステインの吸収を不均一にします。突板や薄い材では、過剰サンディングはさらに悪く、表面を削り抜けてしまう可能性があります。表面がガラスのように見え、ステインのテストを拒否する場合は、やりすぎです。
ほとんどのフィルム仕上げや塗料には、180 から 220 で十分です。ステインの場合は、150 から 180 の方が、少し歯を残すため、多くの場合適しています。オイル仕上げの裸木には、220 から 320 で、磨き上げずに滑らかな感触が得られます。プロジェクト全体に取り掛かる前に、端材でテストしてください。
- よくある間違い:木口を表面と同じ粒度で研磨すること — 木口はより深く傷つき、より細かい仕上げのパスが必要です。
研磨材を工具と作業に合わせる
ベルトサンダーは材料を素早く削り、渦巻き模様を残すため、初期段階に適しています。ランダムオービットサンダーはより寛容で、80から220まで対応できます。ディテールサンダーやハンドブロックは、エッジやプロファイルに適しています。仕上げの準備にベルトサンダーを使っているなら、それは工具と戦っているようなものです。より細かい粒度の手作業か、ランダムオービットサンダーに切り替えましょう。
ベルトの寿命も重要です。目詰まりや目つまりしたベルトは切断が遅くなり、表面が熱くなって木材を焦がしたりプラスチックを溶かしたりすることがあります。ベルトは見た目がすり減っていなくても、切れ味が落ちたら交換しましょう。工具が使用するサイズの粒度を何種類か手元に用意しておくと、間違った粒度で「間に合わせる」誘惑を避けられます。
- チェックポイント:軽いパスの後にベルトが触って熱い場合は、圧力を減らし、目詰まりがないか確認してください。
粒度の順序を段階的に
- 材料と初期状態を特定する: 同じ材料の端材でテストしてください。硬さ、既存の仕上げ、欠けなどを確認します。広葉樹よりも、針葉樹、プラスチック、軟質金属では、より細かい粒度から始めてください。 迷ったら、より細かい粒度から始めてください。後で粗い粒度に変えることはできますが、深い傷を簡単に取り除くことはできません。
- 開始する粒度を選んでください: 平らにする・材料を削るには40–80、成形・滑らかにするには100–150、仕上げの準備には180–320+を使用してください。表面の状態が必要とするよりも細かい粒度から始めないでください。 チェックポイント:最初の1分でベルトが目詰まりしたり焼けたりしたら、目が粗すぎる状態で始めています。
- 粒度を段階的に上げていきます: 少しずつ進めます:80 → 120 → 180 → 220。粒度の間に研磨方向を変え、斜めからの光で確認します。一度に2段階以上スキップしないでください。 傷が残る場合は、強く押すのではなく、1つ前の粒度に戻してください。
- 各段階に適したツールを使いましょう: 粗い作業にはベルトサンダー、中程度から細かい作業にはランダムオービットサンダー、エッジやプロファイルにはサンディングスティックベルトやハンドブロックを使用します。研磨材をツールと作業に合わせて選びましょう。 仕上げ用の粒度のベルトサンダーは間違ったツールです。表面を磨く前に方法を切り替えましょう。
- 仕上げに適した粒度で止めましょう: フィルム仕上げと塗装には180~220、ステインには150~180、オイルには220~320を使用します。端材でテストしてください。細かい目の研磨をやりすぎると木目が詰まり、ステインが不均一になることがあります。 表面は均一で、ガラスのようにツルツルしていない状態が理想です。光沢が出たら研磨しすぎです。
順番どおりに研磨するのに役立つ製品情報
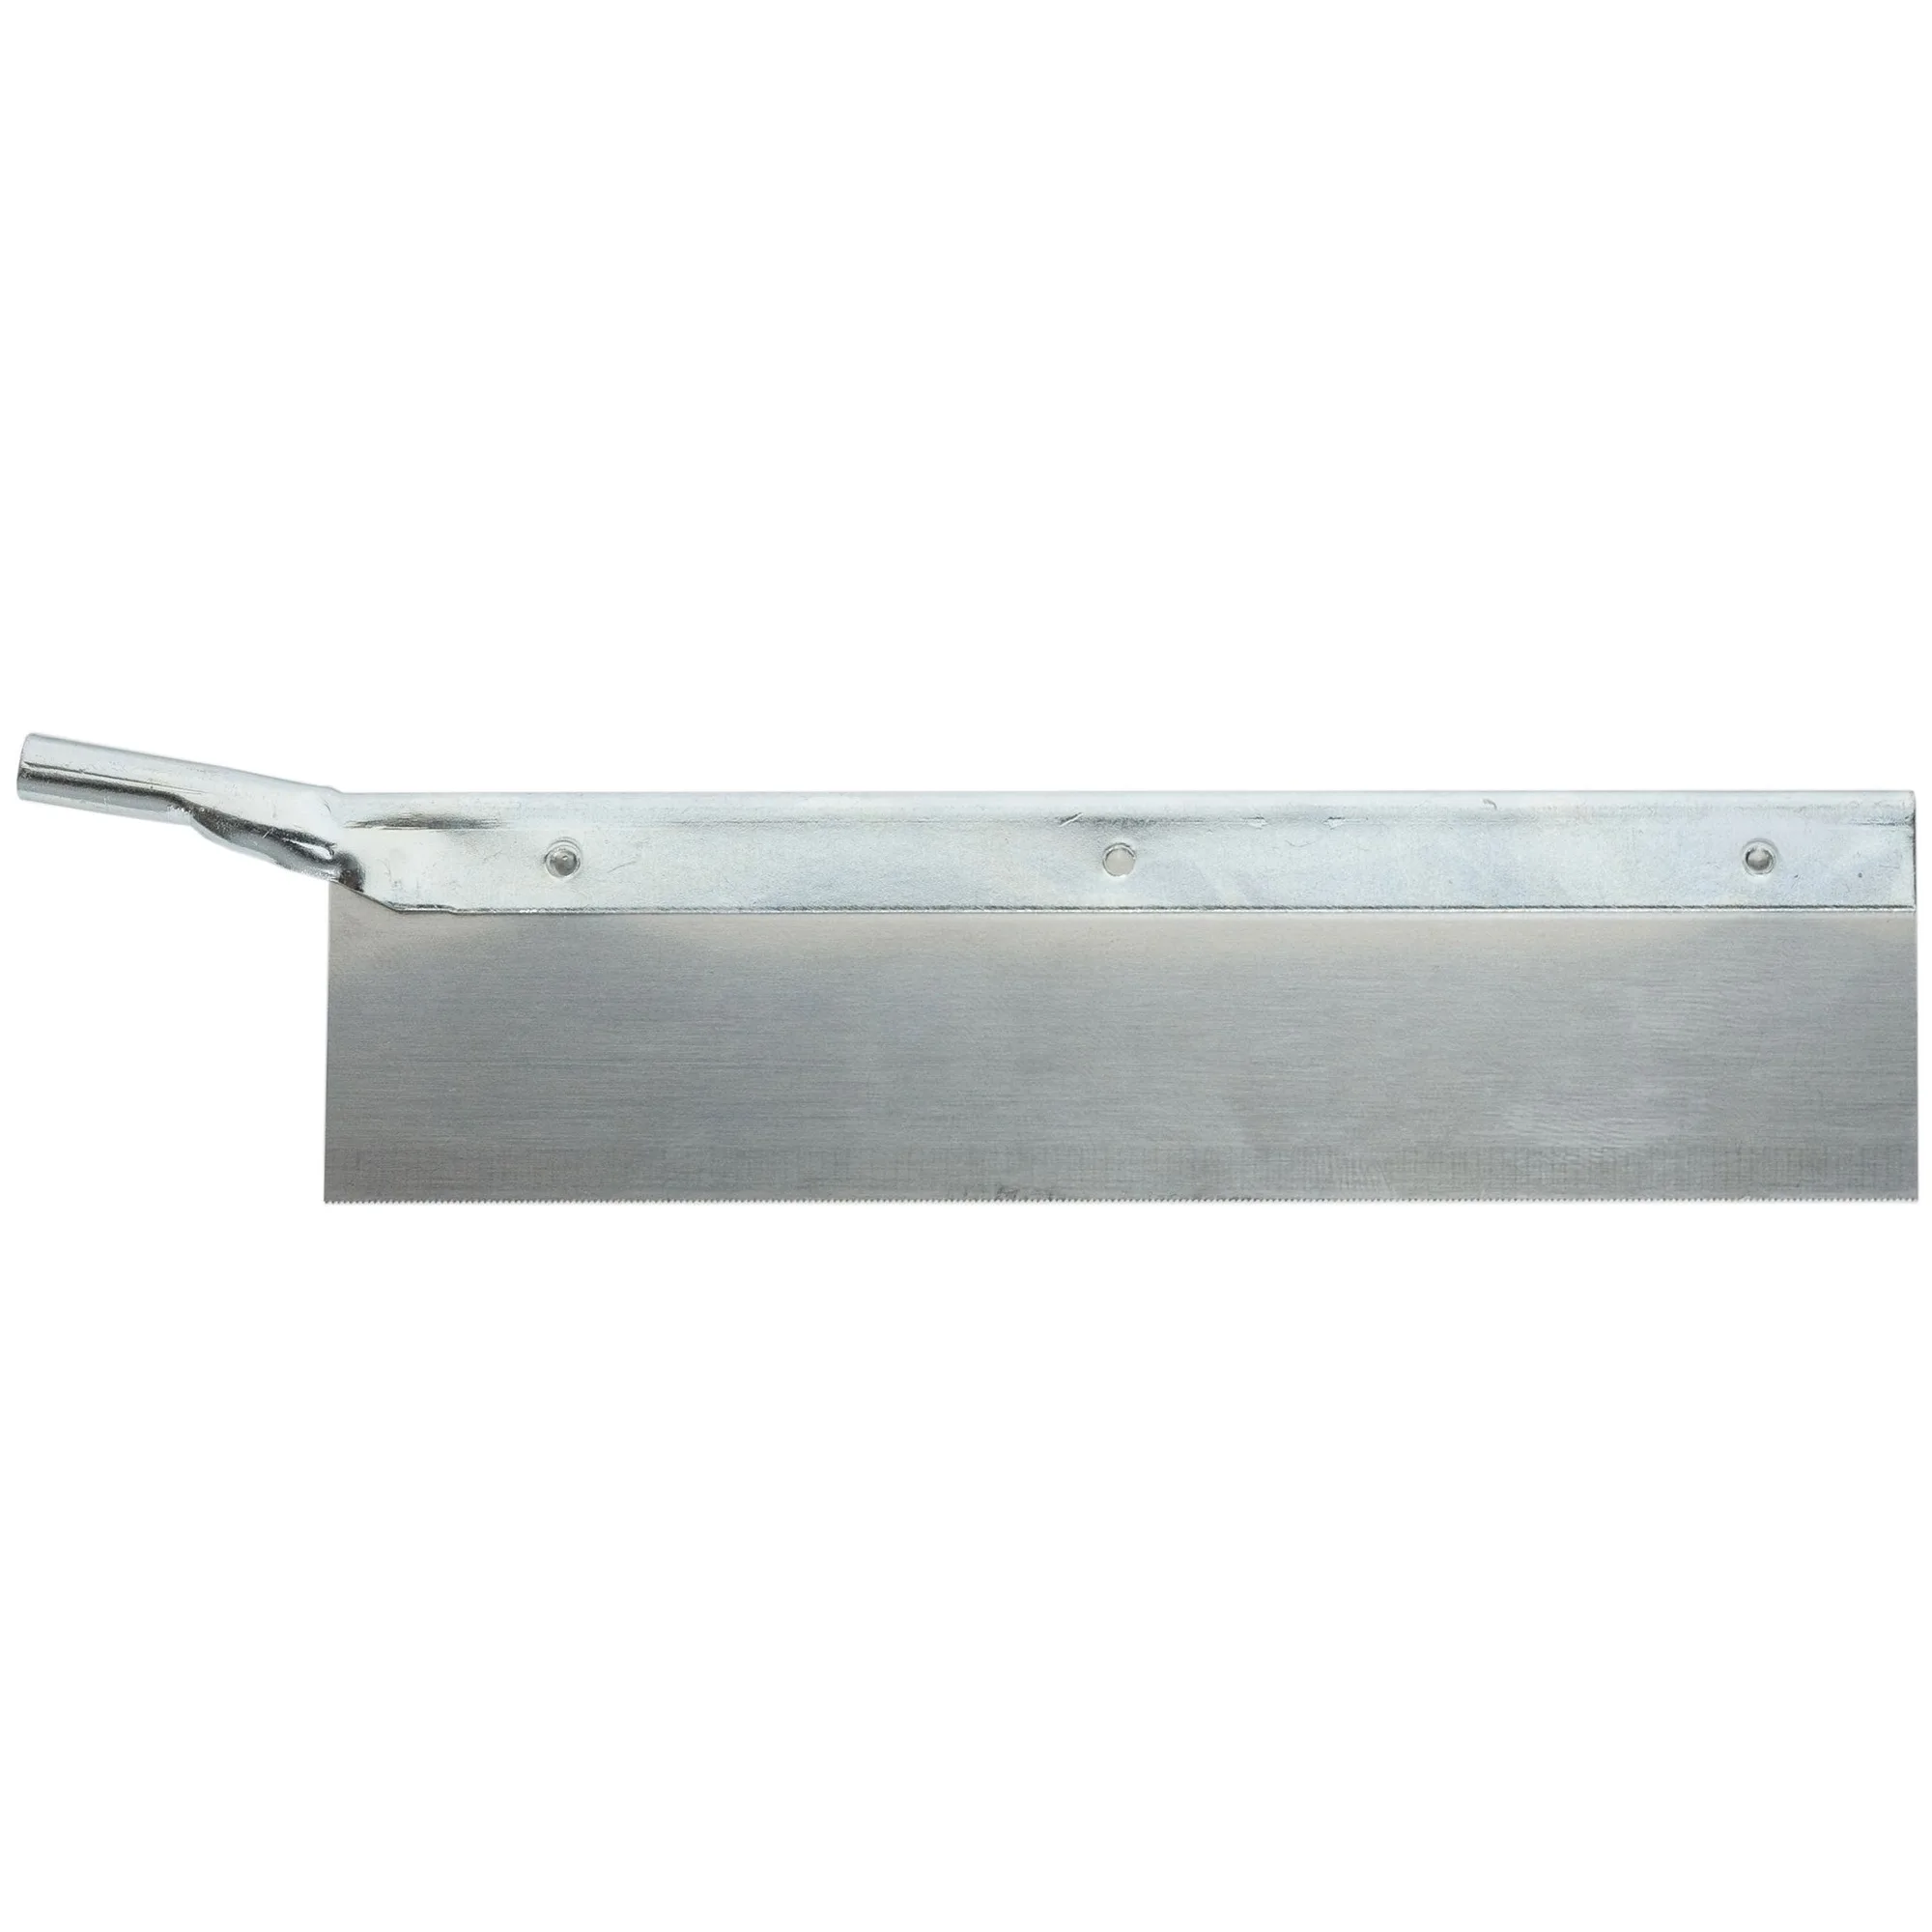
- 精密のこぎり刃 24 インチあたりの歯数: 焼き入れされた鋸歯状のスチール刃、柔らかい金属バッカー付き、1-1/4 x 0.015 x 24 TPI x 5、K2、K5、K6 Excel ハンドルに対応。バルサ材、グラスファイバー、プラスチック、鉄道模型のレールに使用。このような目の細かい鋸はラインに沿って切断するため、サンディングを始めるときに除去する材料が少なくて済み、より細かい目のペーパーから始められます。
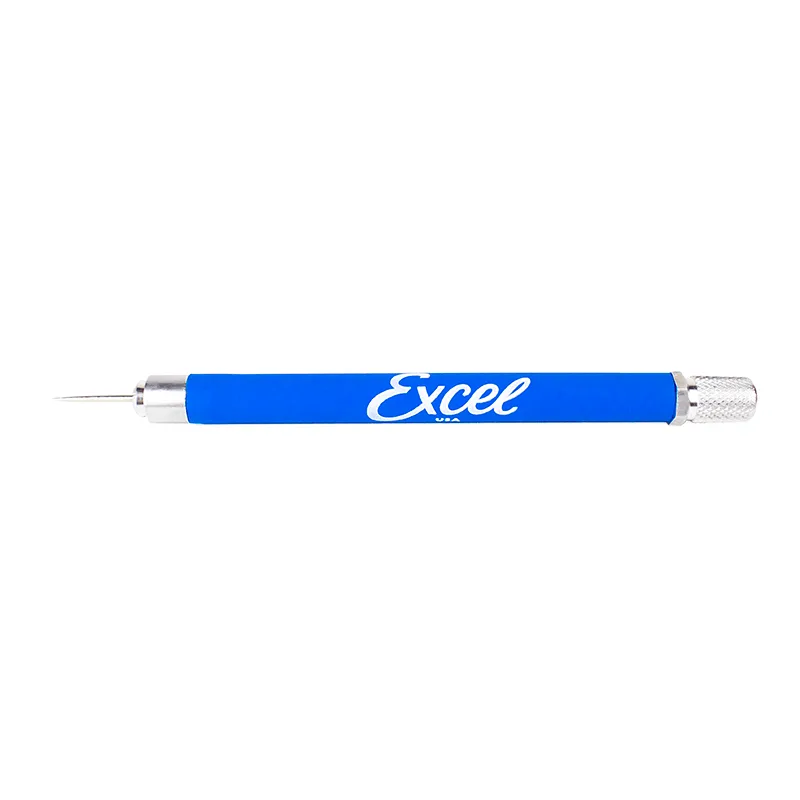
- Excel Blades クッショングリップ 千枚通し/スクライバー: 柔らかい人間工学に基づいたクッショングリップと、交換可能な0.050インチのスチールチップを備え、マーキング、除草、エッチング、クラフト用に設計されています。快適なスクライバーを使用すると、サンディングの進行状況やレイアウトラインを正確にマークでき、十分な材料を除去したかどうかを確認できます。
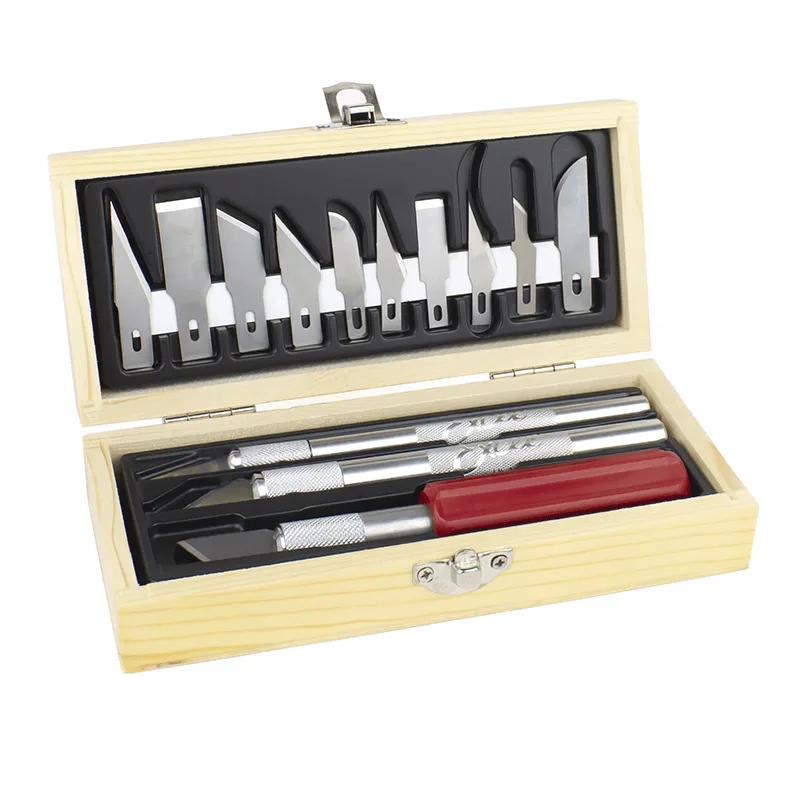
- ホビーナイフセット、3 ナイフ、各種ブレード: 精密カッター3本(K1、K2、K5)と、建設・木工・DIYでの精密切断用の各種ブレード13枚が含まれます。サンディング前にトリミングとフィッティングを行うことで、粗い目の作業量が減り、ベルトの節約になり、過度なサンディングを防ぎます。
適切なサンディングベルトの粒度を選ぶには、番号を材料と段階に合わせ、順序を飛ばさずに進めることが重要です。いくつかの粒度を手元に用意し、パスの間に確認し、表面が均一になったら止めましょう。特定の番号に達したときではありません。